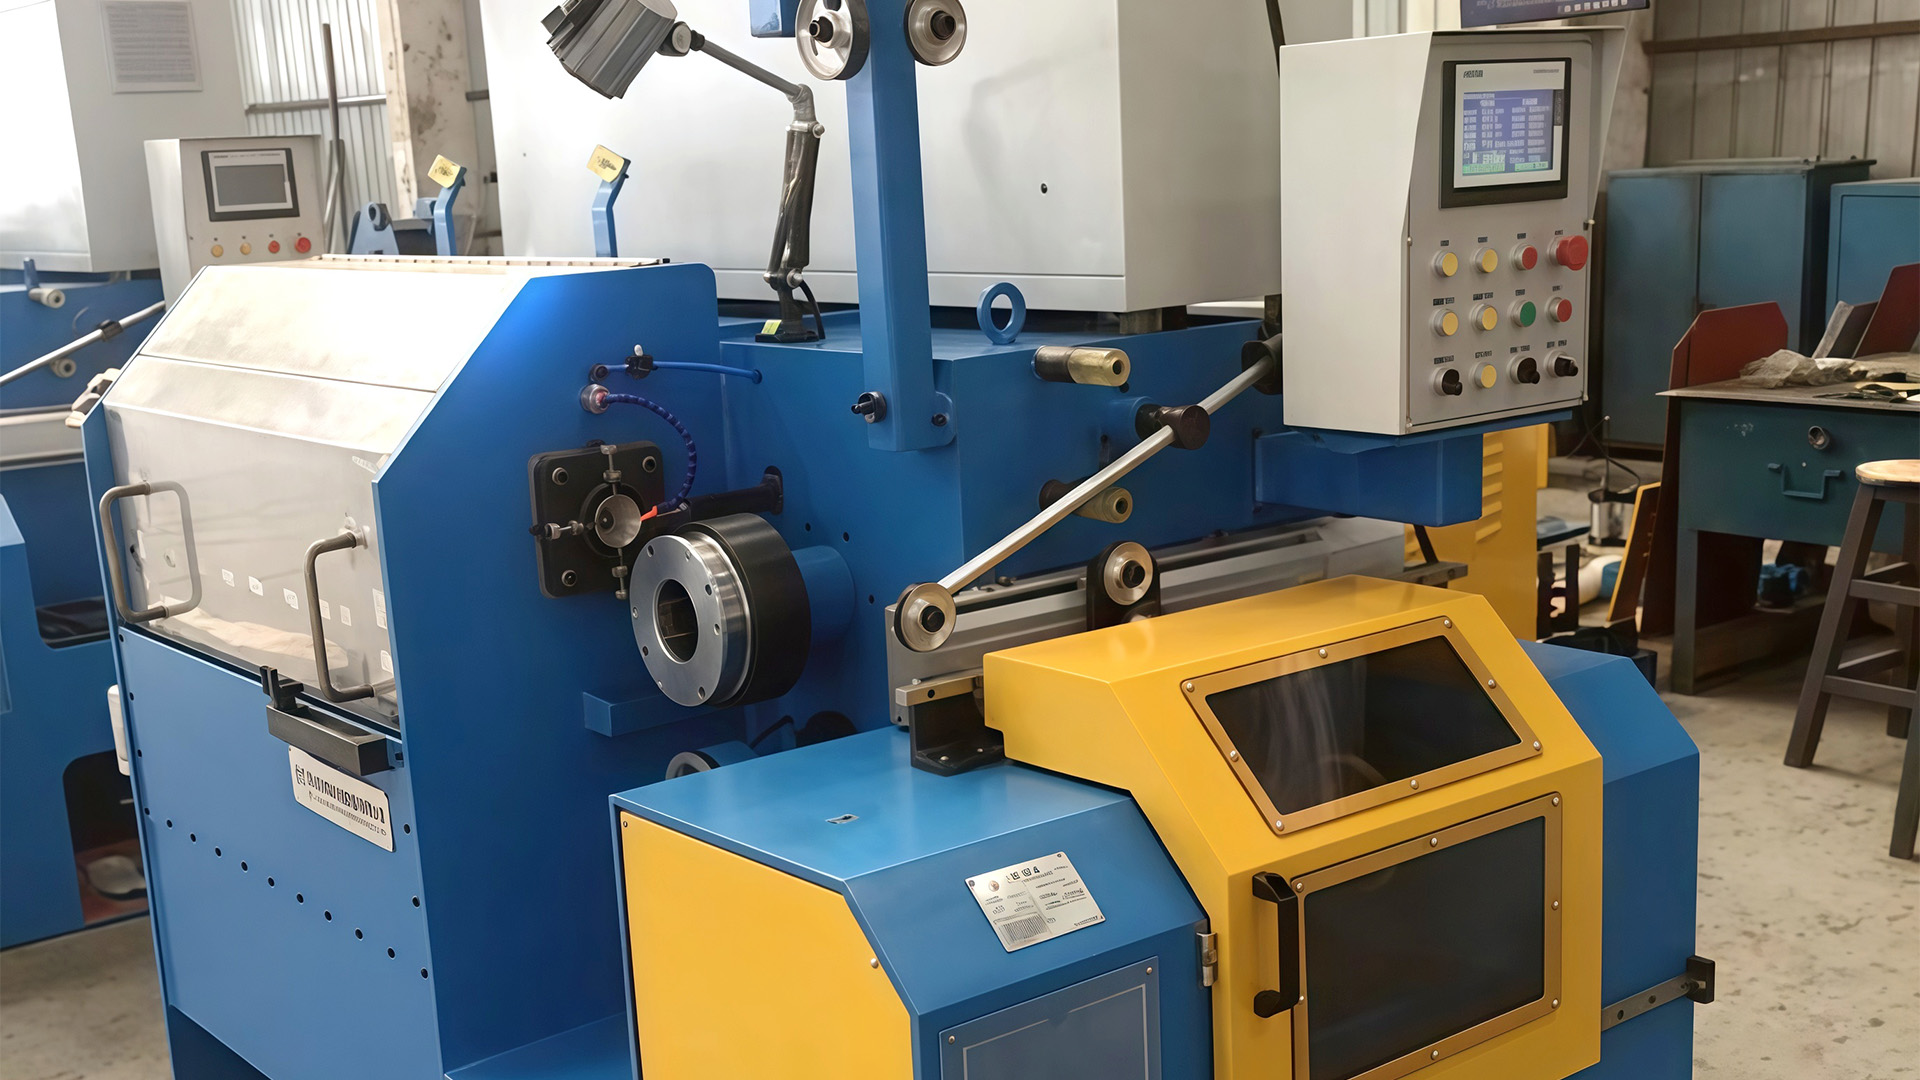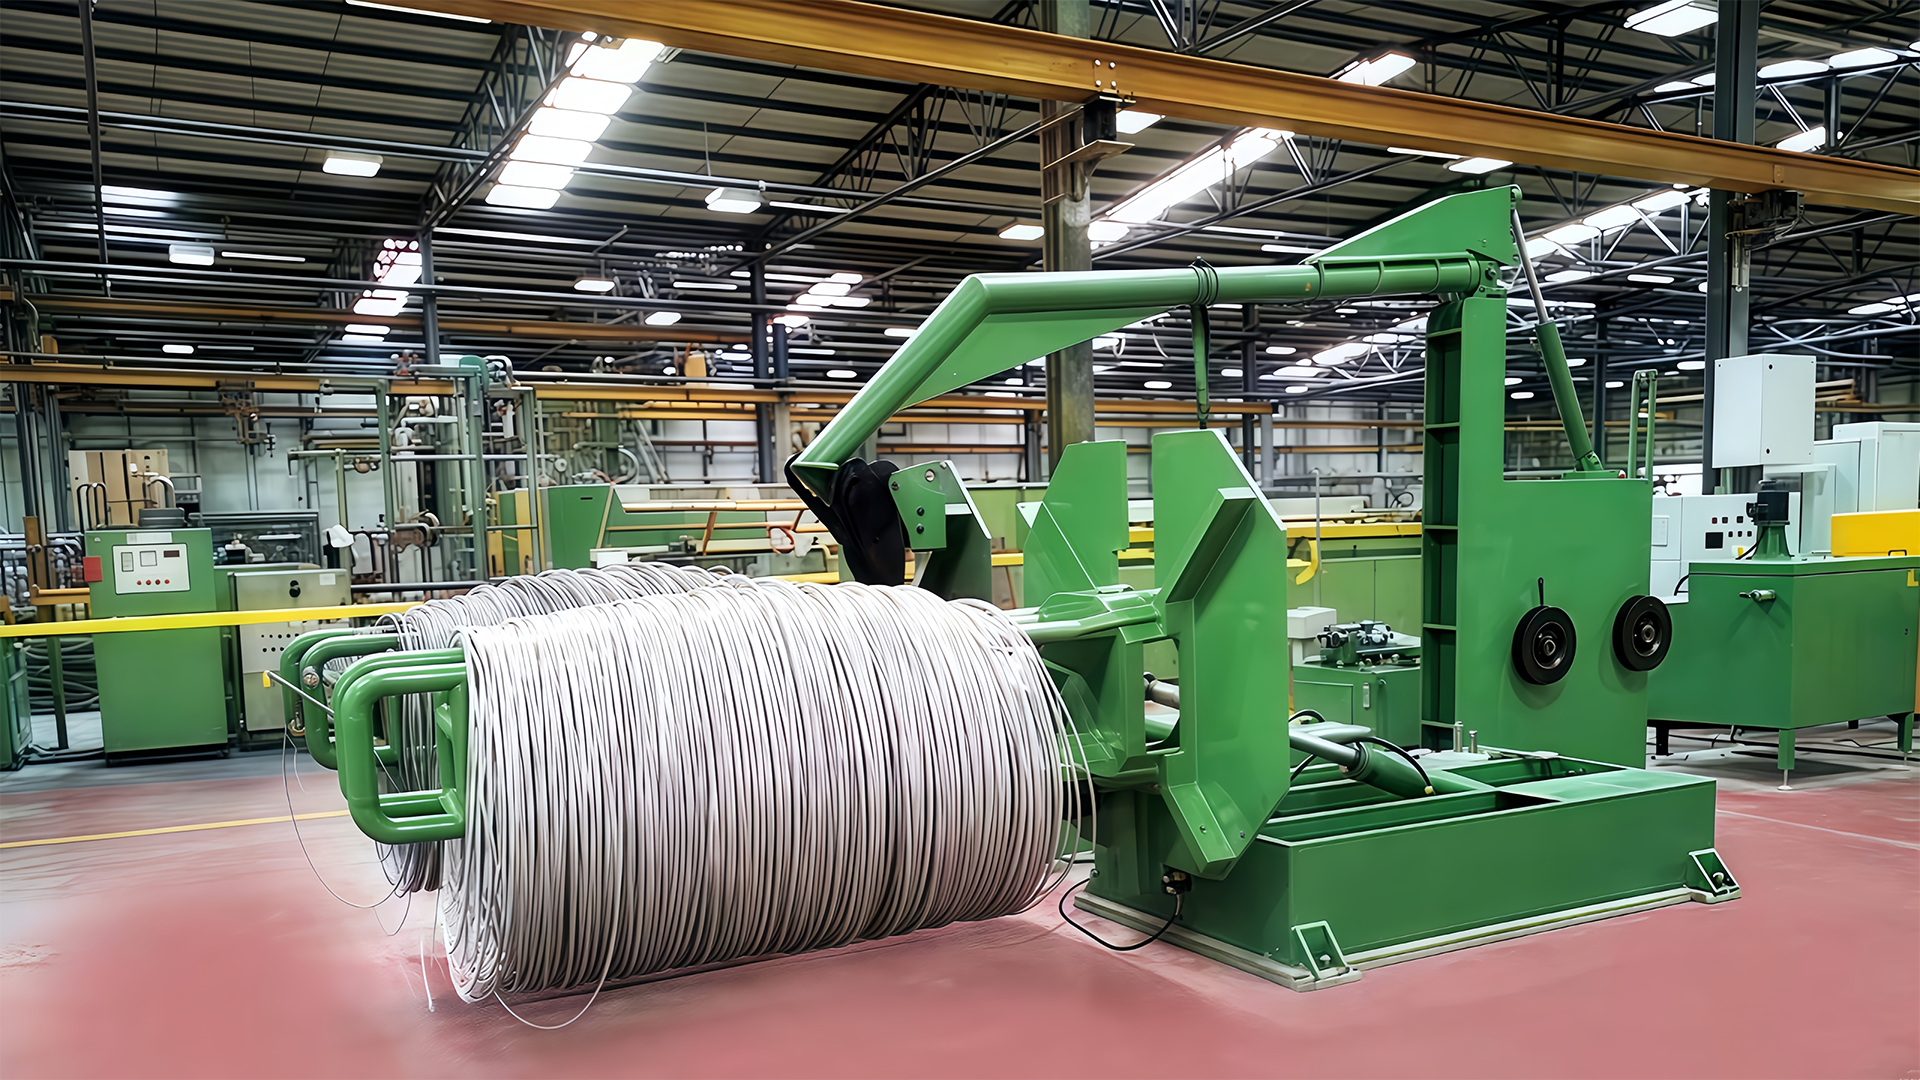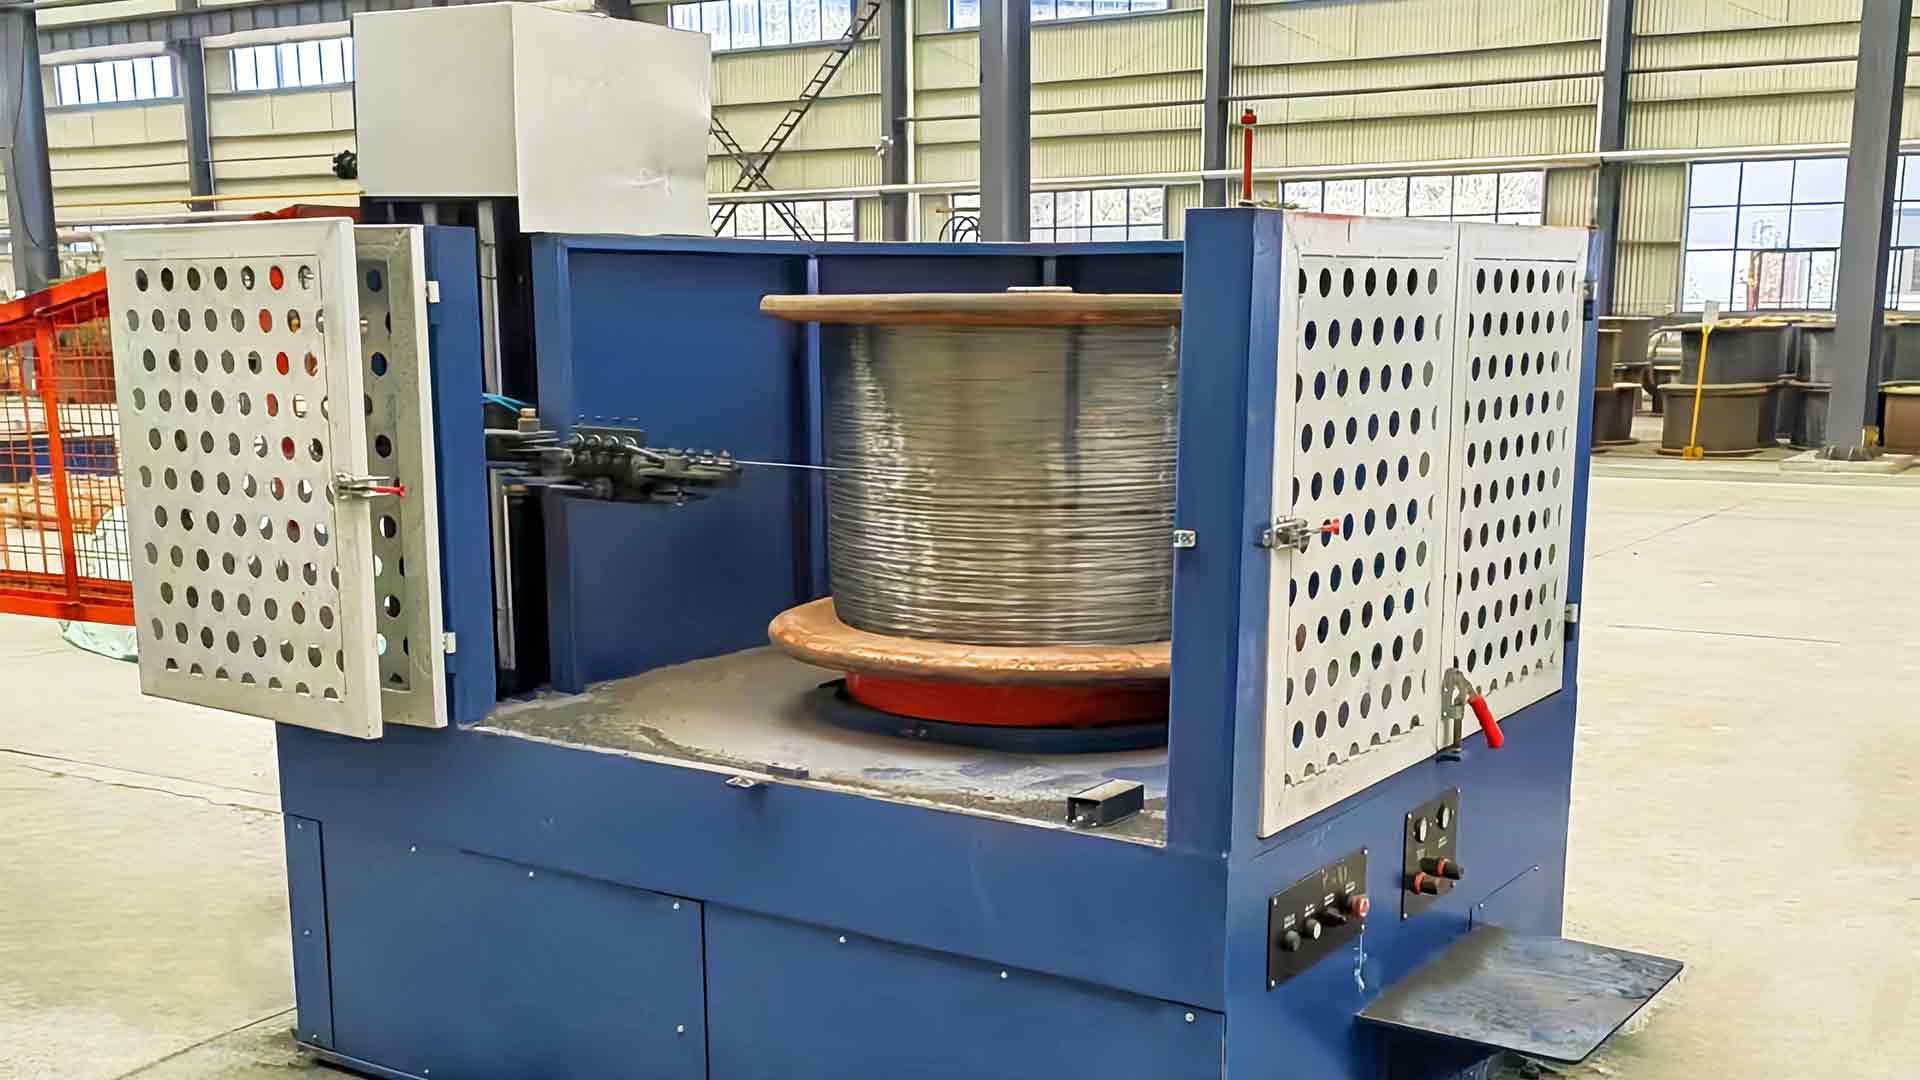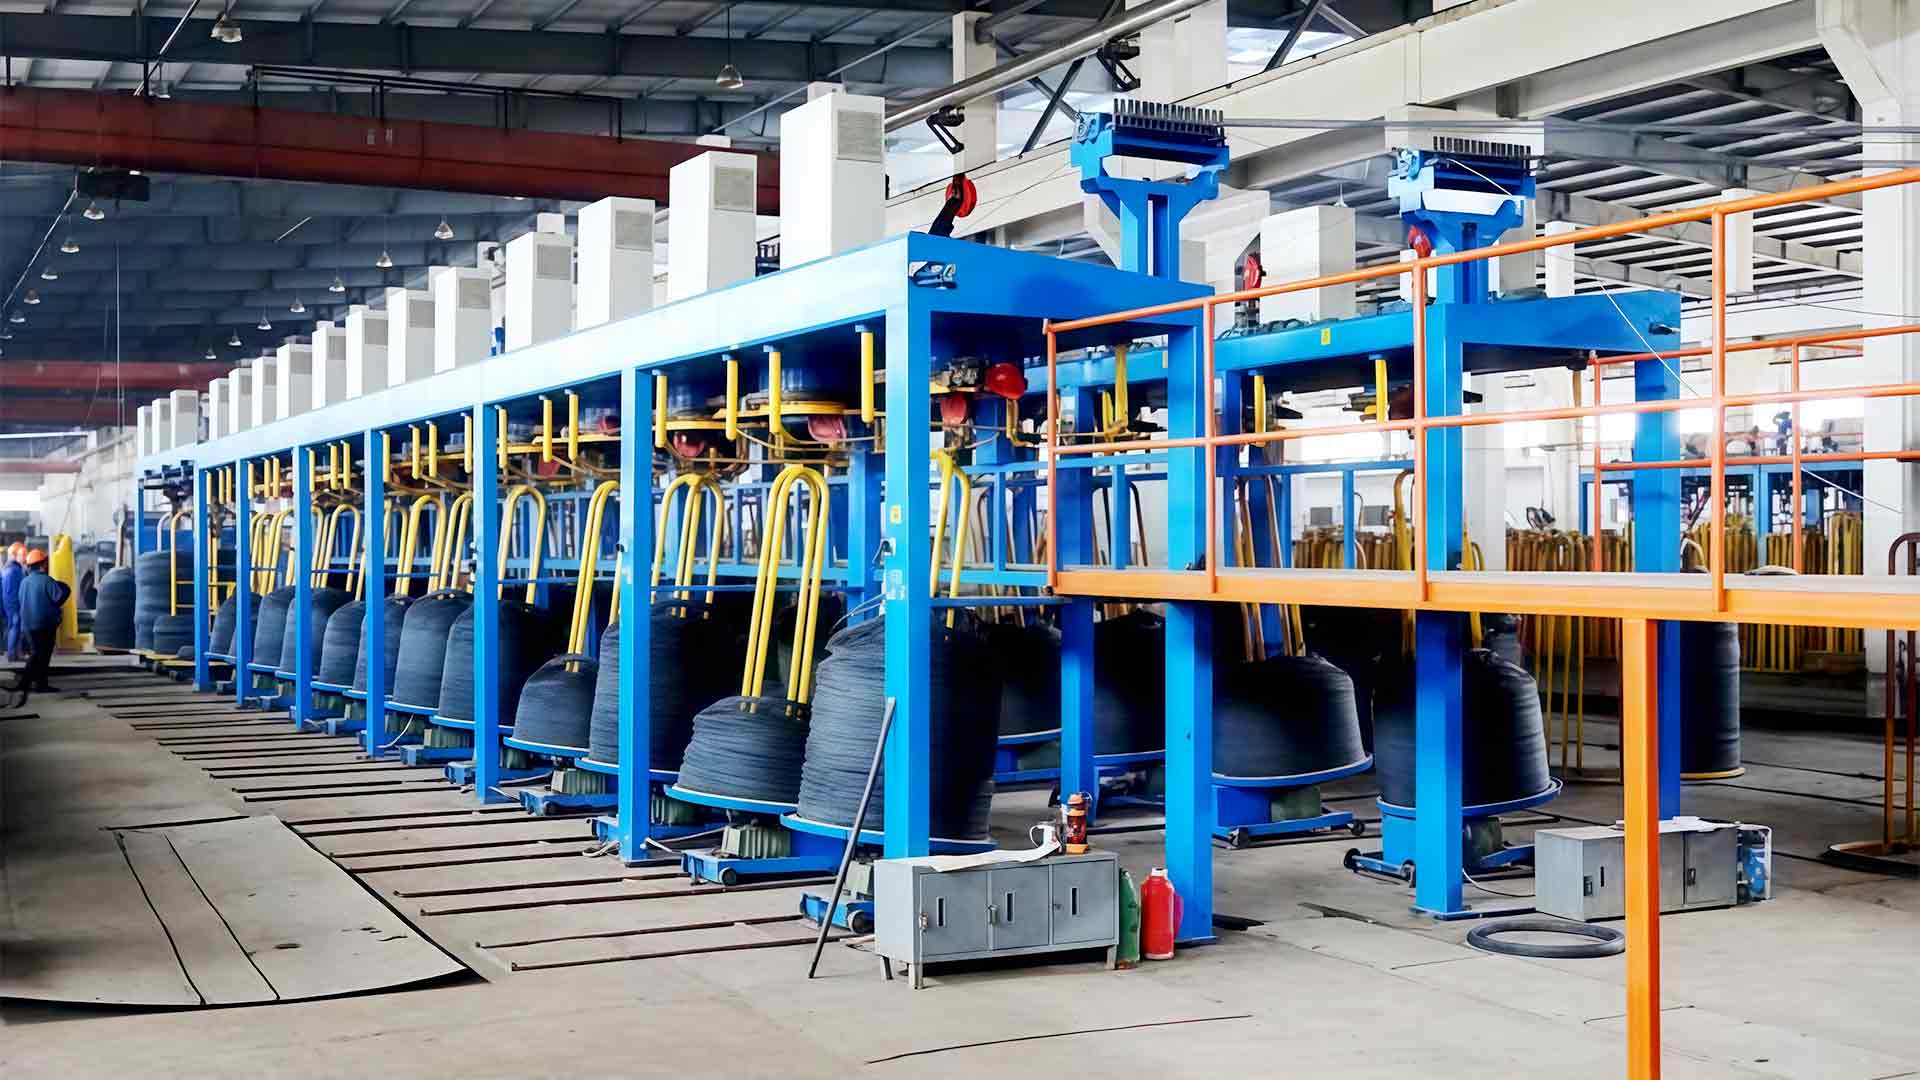

Egy MIG huzalgyár hat hónapot töltött az ER70S-6 orsók 4%-os selejtezési arányának elérése érdekében. Az ügyfelek panaszai az ív ingadozó stabilitására utaltak, de minden hő kémiája a tanúsítvány határain belül volt. A hiba végül az átmérő változására vezethető vissza: a huzal ±0,04 mm-t sodródott egy 15 kg-os orsón, ami megzavarta az érintkezőcsúcs fogást és az adagolási sebességet. A javításnak semmi köze nem volt az acél minőségéhez. A húzást végző géptől jött.
A következtetés egyszerűen leszögezhető: tömör hegesztőhuzalhoz – szénacél, rozsdamentes acél vagy rézbevonatú minőségek – a hegesztőhuzalhúzó gép rögzíti a termék végső átmérőjét, felületi állapotát és mechanikai konzisztenciáját. Előnyei mérhető eredményeket mutatnak: szűkebb átmérőtűrés, tisztább felület, nagyobb vonalsebesség és alacsonyabb szállított tonnánkénti költség.
Miért határozza meg a húzógép a mennyezetet a hegesztőhuzal minőségéhez?
A melegen hengerelt rúd megérkezése után a hegesztőhuzal vízkőeltávolításon, húzáson, rézbevonaton és csévélésen megy keresztül. A rajz beállítja a végső méreteket, a szakítószilárdságot és a felület állapotát. A rajzolási ütemterv szabályozza a szerszámonkénti csökkentést, a hajtótengely sebessége szabályozza a nyúlást, a hűtőrendszer pedig stabilan tartja a huzalszerkezetet az átmeneten keresztül.
A rajz az egyetlen lépés, amikor a gép vagy rögzíti a jó eredményt, vagy tartósan hibás vezetéket bélyegzik. Ha a zsinór stabil, a rézező és csévélő állomások védik a jó terméket; ha nem, akkor semmilyen bevonat nem tudja megmenteni.
A legtöbb láthatatlan hiba a rajzzónán belül születik. A fordulatszám ingadozása, a kopott matrica, a rosszul beállított hajtótengely vagy a kiéhezett kenőanyag film karcolást nyithat a felületen, amely később megreped a CO alatt 2 ív. Ezért a mérnökök három dolog alapján értékelik a gépet: a váz merevsége, a hajtás simasága és a feszítésszabályozás megismételhetősége.
Az átmérő pontossága: a mérhető előny
Az első előny, amely elválaszt egy modern gépet az öregedőtől, az átmérő konzisztenciája. Egy egyenes vonalú gép minden hajtótengelyt megfelelő felületi sebességgel hajt meg, így a huzal szinte csúszásmentesen megnyúlik. Ha minden blokkon szervo- vagy inverteres meghajtása van, a blokkok közötti arány rögzítve marad, és a vezeték folyamatos csökkenést tapasztal az első métertől az utolsóig.
Műhelyi viszonylatban a kész huzal finom méreteknél nagyjából ±0,01 mm-en belül marad. Ez a különbség egy olyan orsó között, amely zökkenőmentesen táplálja az összes váltást, és egy olyan orsó között, amely arra kényszeríti a kezelőt, hogy cserélje ki az érintkezőcsúcsot vagy többször húzza meg az adagolóhengereket.
Felületi minőség, amely stabilan tartja az ívet
A felületi minőség fontosabb a hegesztőhuzaloknál, mint szinte bármely más húzott terméknél. A huzalt nagy sebességgel fogyasztja el egy kis érintkezőcsúcson keresztül, és minden karcolás, vízkőgödör vagy kenőanyag-maradvány megzavarja az elektromos érintkezést, fröcskölést okoz, vagy oxidokat von be a hegesztési medencébe.
A gép három módon járul hozzá. A matricaigazítás a huzalt koaxiálisan tartja a szerszámfurattal, és megakadályozza az egyoldali kopást. A kenés megakadályozza a fém-fém érintkezést, és alacsonyan tartja a szerszám hőmérsékletét. A hűtés, rendszerint vízhűtéses csappantyúkon keresztül, megállítja a kék oxidos szennyeződést, amely visszautasítja a kész tételeket.
Az olyan rozsdamentes minőségek, mint az ER308L és ER316L, még magasabb követelményeket támasztanak a felülettel szemben. A nedves húzás a szokásos út, mivel a huzal és a szerszámok emulzióba merülnek, így egyenletes hűtést és fényes felületet biztosítanak.
Nagyobb vonalsebesség és hosszabb üzemidő
A sebesség a legszembetűnőbb előny, de az igazi nyereség a nagy névleges sebesség és az alacsony állásidő kombinációjából származik. 1,2 mm alatti hegesztőhuzal esetén egy jól konfigurált víztartály vezeték 800–1200 m/perc sebességgel érhet el. Az 5,5 mm-es durva huzatú, egyenes vonalú száraz gép lassabban fut, de kivételesen stabil feszültséget tart.
A profitlapon a műszakonkénti effektív kibocsátás számít, nem az adattábla szerinti sebesség. A vezetékszakadás, a szerszámcsere és a gubanc leállások kivonják a gyors motor előnyeit. A modern gépek közvetlenül támadják meg az állásidőt a gyorsan cserélhető matricadobozokkal, az automatikus feszültségkompenzációval, valamint a kifizető és felvevő állomásokkal, amelyek a zsinórt futásban tartják, miközben egy tele orsót felemelnek.
Egy háromműszakos üzem esetében a 70%-os és a 85%-os vonalelérhetőség közötti különbség több mint 20%-os többlet éves termelést jelent azonos munkaerőköltség mellett.
Alacsonyabb tonnánkénti költség a szerszám élettartama, energia és hozama révén
A szerszámköltségek a legkönnyebben összehasonlítható tételek. Az a gép, amely egyenesen tartja a huzalt és a szerszámot egy vonalban tartja, jelentős mértékben meghosszabbítja a volfrámkarbid szerszámok élettartamát. A többszerszámos ütemezésben ez a megtakarítás megsokszorozódik minden blokkban, minden műszakban és minden tonnában.
Az energia a második tényező. A modern hajtások a fékezési energiát hőként visszanyerik, és elkerülik a régebbi fojtásos rendszerek fix veszteségeit. Háromműszakos vonalon a tonnánkénti 10-15%-os energiamegtakarítás közvetlen javulást jelent a működési költségvetésen.
A hozam a harmadik és gyakran a legnagyobb tényező. Minden törött huzal, minden rosszul megtöltött orsó és minden tekercs a tűréshatáron túli huzalból kiesik. A stabil gép növeli a konverziós hozamot, és ez a szám sokszor jobban indokolja a befektetést, mint a vételár-összehasonlítás.
Száraz egyenes vonalú vagy nedves víztartály: A gép illeszkedése a hegesztési minőséghez
Minden hegesztőhuzalgyártó ugyanazzal az építészeti döntéssel néz szembe: melyik húzási technológia illik a termékpalettához.
Száraz egyenes vonalú rajz
Egy egyenes vonalú gép a vezetéket egy vonalba szerelt szerszámdobozokon keresztül húzza át, és mindegyik hajtóművet úgy hajtják meg, hogy az megfeleljen az előző szerszám kimenő sebességének. A csúszásmentesség azt jelenti, hogy a vágószerszámonkénti redukció pontos, a mechanikai igénybevétel kisebb, és a feszültség pontos marad az átmeneten keresztül. Ez az architektúra ésszerű első választás alacsony szén-dioxid-kibocsátású acélfajtákhoz, mint például az ER70S-6, különösen az 5,5 mm-es rudak durva és közepes huzatához.
Nedves víztartály rajz
A nedves húzás kenő-emulzióba meríti a kapaszkodókat és a szerszámokat. A hűtés agresszív, a kenőanyag film pedig folyamatos, így a rozsdamentes acél és a rézbevonatú finom MIG huzalok által megkövetelt fényes felület jön létre. Ez a szabványos útvonal az 1,2 mm-nél kisebb huzalokhoz és a kiváló felületi minőségekhez.
| Aspect | Száraz egyenes vonalú | Nedves víztartály |
|---|---|---|
| Kenés | Szappanpor felhordása minden szerszámra | A vezeték teljesen elmerül az emulzióban |
| Tipikus befejező méret | 1,0-5,5 mm tartományban | 0,4-1,6 mm-es finomhuzalok |
| Felületkezelés | Jó, a bot előkészítésétől függ | Kiváló, világos és következetes |
| Hűtés | Vízhűtéses kapaszkodók | Merülő hűtés, nagyobb sebességű belmagasság |
| Csúszási viselkedés | Csúszásmentes, sebességarány zárva | Az ultrafinom méreteknél elterjedt csúszós kivitel |
| Szokásos hegesztési minőségek | ER70S-6 és hasonló szénacélok | ER308L / ER316L rozsdamentes, rézbevonatú MIG huzal |
A rézbevonatú MIG sorok általános elrendezése egy száraz, egyenes vonalú gép a durva huzathoz, majd egy víztartályos gép a befejezéshez. A működési elvet a az egyenes huzalhúzó gépek ezen műszaki áttekintése .
Gyakorlati ellenőrzések hegesztőhuzal-húzóvonal vásárlása előtt
Csak a névleges sebességgel történő vásárlás a leggyakoribb hiba ebben a termékosztályban. Kezdje a kész huzalspecifikációtól, és haladjon visszafelé a rajzi ütemtervben.
- Határozza meg a bemenetet és a kimenetet: kezdőrúd átmérője, célhuzal-átmérője, acélminőség és a lefelé tervezett bevonási útvonal.
- Tekintse át az áthaladási ütemtervet: a szerszámok számát, a szerszámonkénti csökkentést, és azt, hogy a hajtókar átmérői illeszkednek-e a minőségi keményedési görbéhez.
- Ellenőrizze a hűtőteljesítményt a tervezett vezetéksebességhez képest, különösen a vízáramlást és a hőmérséklet stabilitását minden blokkon.
- Ellenőrizze a kifizetés és az átvétel egyezését, mivel a gyors tekercsváltások éppúgy számítanak, mint a rajzblokkok.
- Kérdezzen a vágószerszámdoboz kialakításáról: lyukonkénti kenőanyag-adagolás, a szerszámtartó hozzáférési ideje, és hogy a kezelő milyen gyorsan cserélheti ki a szerszámot.
A könnyű karbantartás az első helyen áll a visszatérő vásárlók számára. A hajtókarokhoz való gyors hozzáférés, a látható kenővezetékek és a vágószerszám-ellenőrzés csökkenti a javítási időt. A gyakori hibákat és azok diagnosztikáját egy gyakorlati útmutató tartalmazza gyakori problémák a huzalhúzó gépek működésében .
A hegesztőhuzalhúzó gép előnyei négy mérhető területen összpontosulnak: átmérő konzisztenciája, felületi integritás, sorsebesség üzemidővel és átalakítási költség. Ezek egyikét sem tudja később hozzáadni a rézező tartály, az orsó vagy a csomagolóállomás.
Az új vonalat tervező vagy elöregedőt cserélő üzemeknél a végső tanúsítványtól visszamenőleg adja meg a súlytűrést és a rendelkezésre állást a prospektusban megadott sebességnél magasabbra. Válassza ki az architektúrát – egyenes vonalú, víztartályt vagy kombinációt – a ténylegesen leszállított minőségek alapján. Ezzel a fegyelem mellett a rajzológép lesz a legmegbízhatóbb költséghely az üzemben a selejt rejtett forrása helyett.