
Magas széntartalmú acél · Drótrajz
A nagy széntartalmú acélhuzalhúzó gépek gyakorlati alkalmazásai
A rugóktól az előfeszített sodratig, a gép a precíziósan húzott, magas széntartalmú huzal mögött – és hogyan válassza ki a gyártósorhoz.
Tekintsünk egy 5,5 mm-es magas széntartalmú rudat, amely egy folyamatos húzóvonalba lép be. Hét matrica és egy 15 m/s-os véghajtómű után 1,2 mm-es rugós huzalként jelenik meg. Ha a kenőanyag film meghibásodik, a szerszám hőmérséklete átlépi a 300 °C-ot, és a huzal figyelmeztetés nélkül eltörik. A meghibásodást megakadályozó gép nem általános berendezés – ez egy magas széntartalmú acélhuzalhúzó gép, amelyet hőre, feszítésre és pontosságra terveztek.
Íme a rövid változat: a magas széntartalmú acélhuzalhúzó gépeket mindenhol használják, ahol a kész huzalnak nagy szakítószilárdságot, egyenletes átmérőt és tiszta felületet kell tartania a gyors gyártás során. Ez a lista tartalmazza a rugókat, a drótkötelet, az előfeszített betonszálat, a szögesdrótot, a lánckerítést, a hegesztett hálót és a nagy szilárdságú szögeket. A cikk további része elmagyarázza, hogy az egyes alkalmazások miért támasztják saját igényeiket a gépre, és hogyan lehet ezeket az igényeket vásárlási döntésekké alakítani.
Miért van szükség a magas széntartalmú huzalhoz külön gépre?
A magas széntartalmú acél – jellemzően 0,55-0,85 százalék széntartalmú – gyorsabban megkeményedik, mint az alacsony széntartalmú acélok. Minden egyes szerszámon való áthaladás hőt és munkakeményedést ad. Ha a gép nem tudja eltávolítani ezt a hőt a hajtókarból és a szerszámzónából, a huzal szerkezete megváltozik: a perlit gömbölyűvé kezd, csökken a szakítószilárdság, és megsokszorozódnak a húzótörések. Ez az oka annak, hogy a nagy széntartalmú acélhuzalhúzó gép alkalmazását kevésbé határozza meg maga a huzal, mint a gép hőszabályzó rendszere.
Három tényező választja el a megfelelő gépet a problémástól:
- Capstan hűtőteljesítmény. A nagy áramlási sebességű vízhűtéses hajtóművek a felületi hőmérsékletet azon határérték alatt tartják, ahol a kenés és a fémszerkezet leromlik.
- Hátsó feszültség stabilitása. A táncoló kar vagy a szervo által vezérelt kifizetés megakadályozza az átmérő ingadozását egyik orsóról a másikra.
- Pass ütemezés pontossága. A menetenkénti csökkentésnek meg kell egyeznie az anyag keményedési görbéjével – jellemzően menetenként 12-18 százalék a magas széntartalmú anyagoknál.
Ha ezeket helyesen kezeli, a gép kiszámítható eszközzé válik. Tévedje meg őket, és még a legjobb acélrúdból sem lesz megbízható drót.
A nagy széntartalmú húzott huzal főbb alkalmazásai
A nagy széntartalmú acélhuzalhúzó gépek valós alkalmazásai azok a termékek, amelyek nagy szilárdság/tömeg arányon alapulnak:
| Alkalmazás | Vezetéktartomány | Kritikus követelmény |
|---|---|---|
| Springs | 0,5 – 4,0 mm | Szakítótűrés, mikrorepedések mentes felület |
| Drótkötél szálak | 0,2 – 3,0 mm | Fáradási élettartam, egyenletes átmérő |
| Előfeszített pászma | 5,0 – 12,0 mm | Alacsony relaxáció, magas folyáshatár |
| Szögesdrót, láncszem | 1,0 – 3,5 mm | Bevonat tapadása, hajlíthatósága |
| Nagy szilárdságú körmök | 1,2 – 4,5 mm | Keménység, következetes fejléc viselkedés |
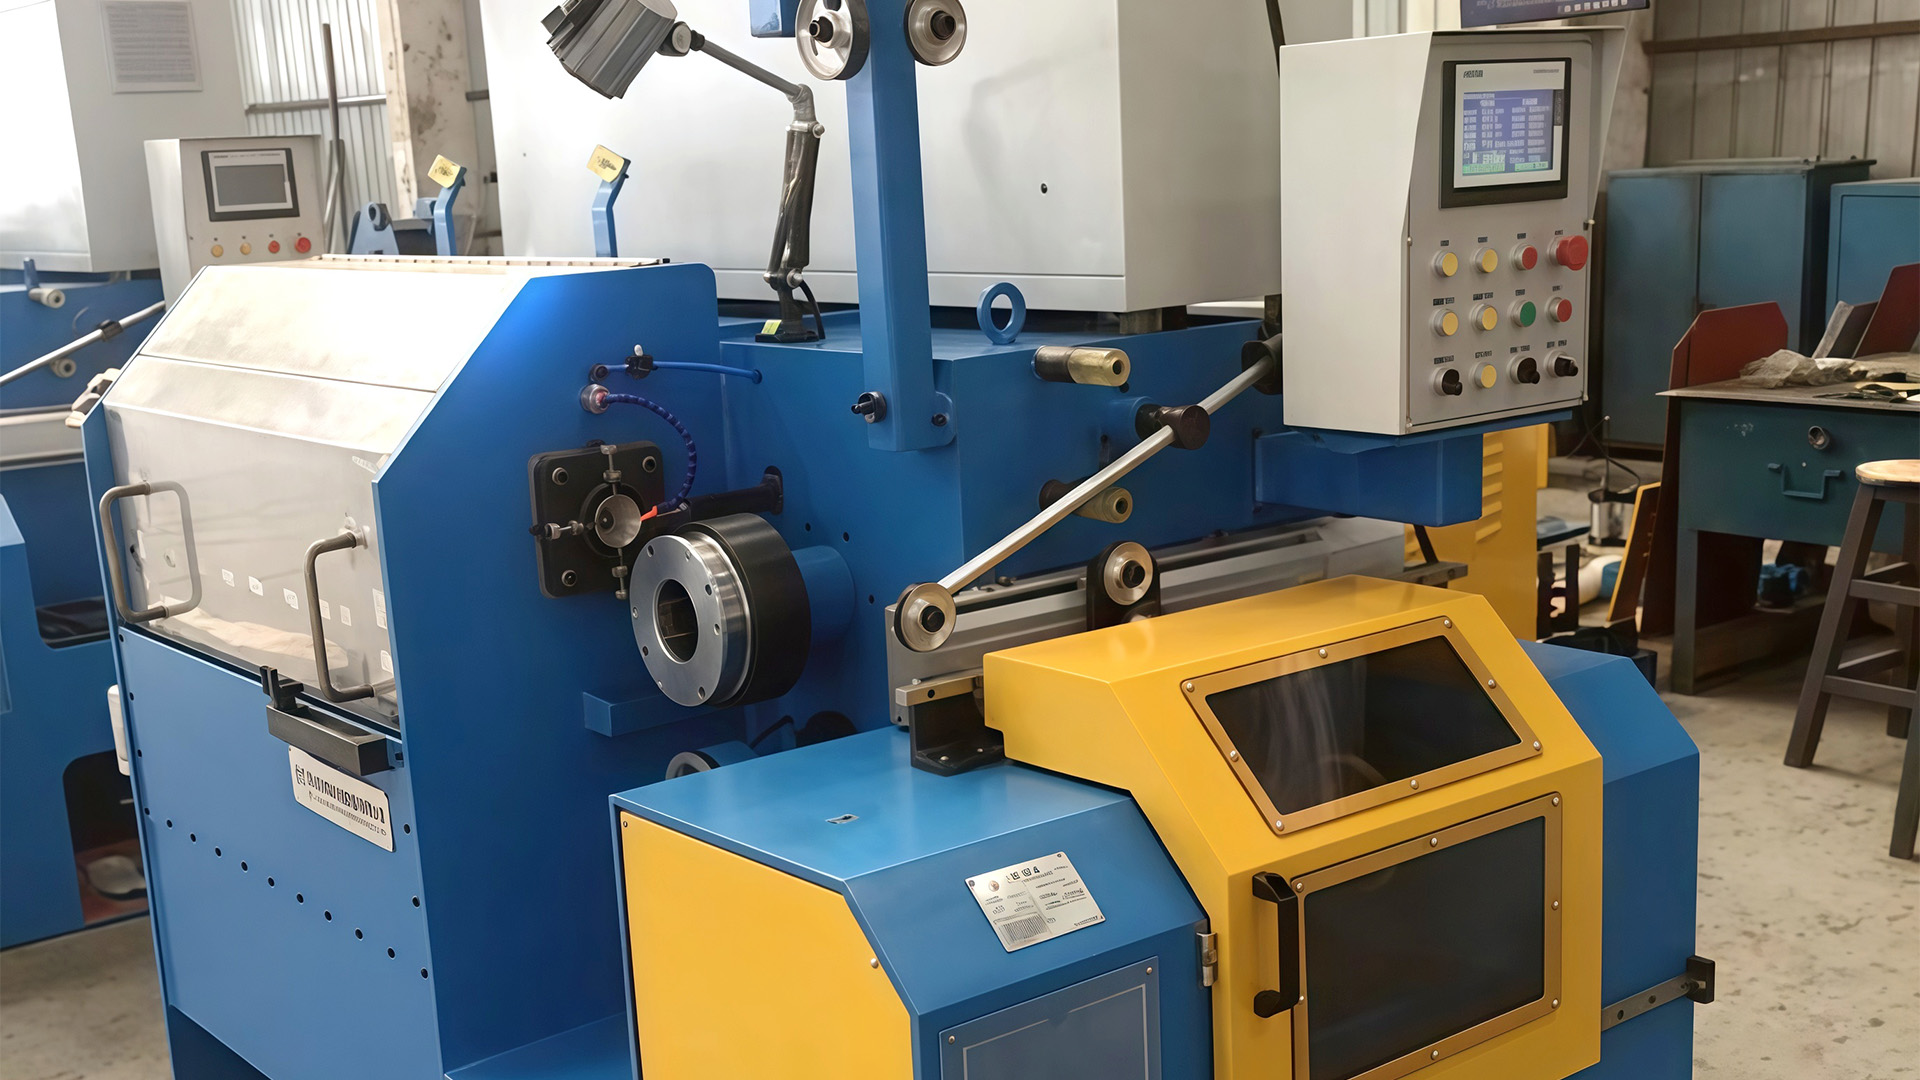
Rugós gyártásnál az egyenes vonalú húzógép a leggyakoribb válasz. A szerszámdoboz elrendezése és a hajtómű hűtése közvetlenül befolyásolja a széntelenítést és a felületi repedéseket. Egy olyan gépet, mint ez az LZ600 integrált közvetlen huzalhúzó gép, gyakran ehhez az igénybevételi osztályhoz adnak meg, mivel a beépített elrendezés egyenesen tartja az áthaladási tengelyt a kifizetéstől a felvételig.
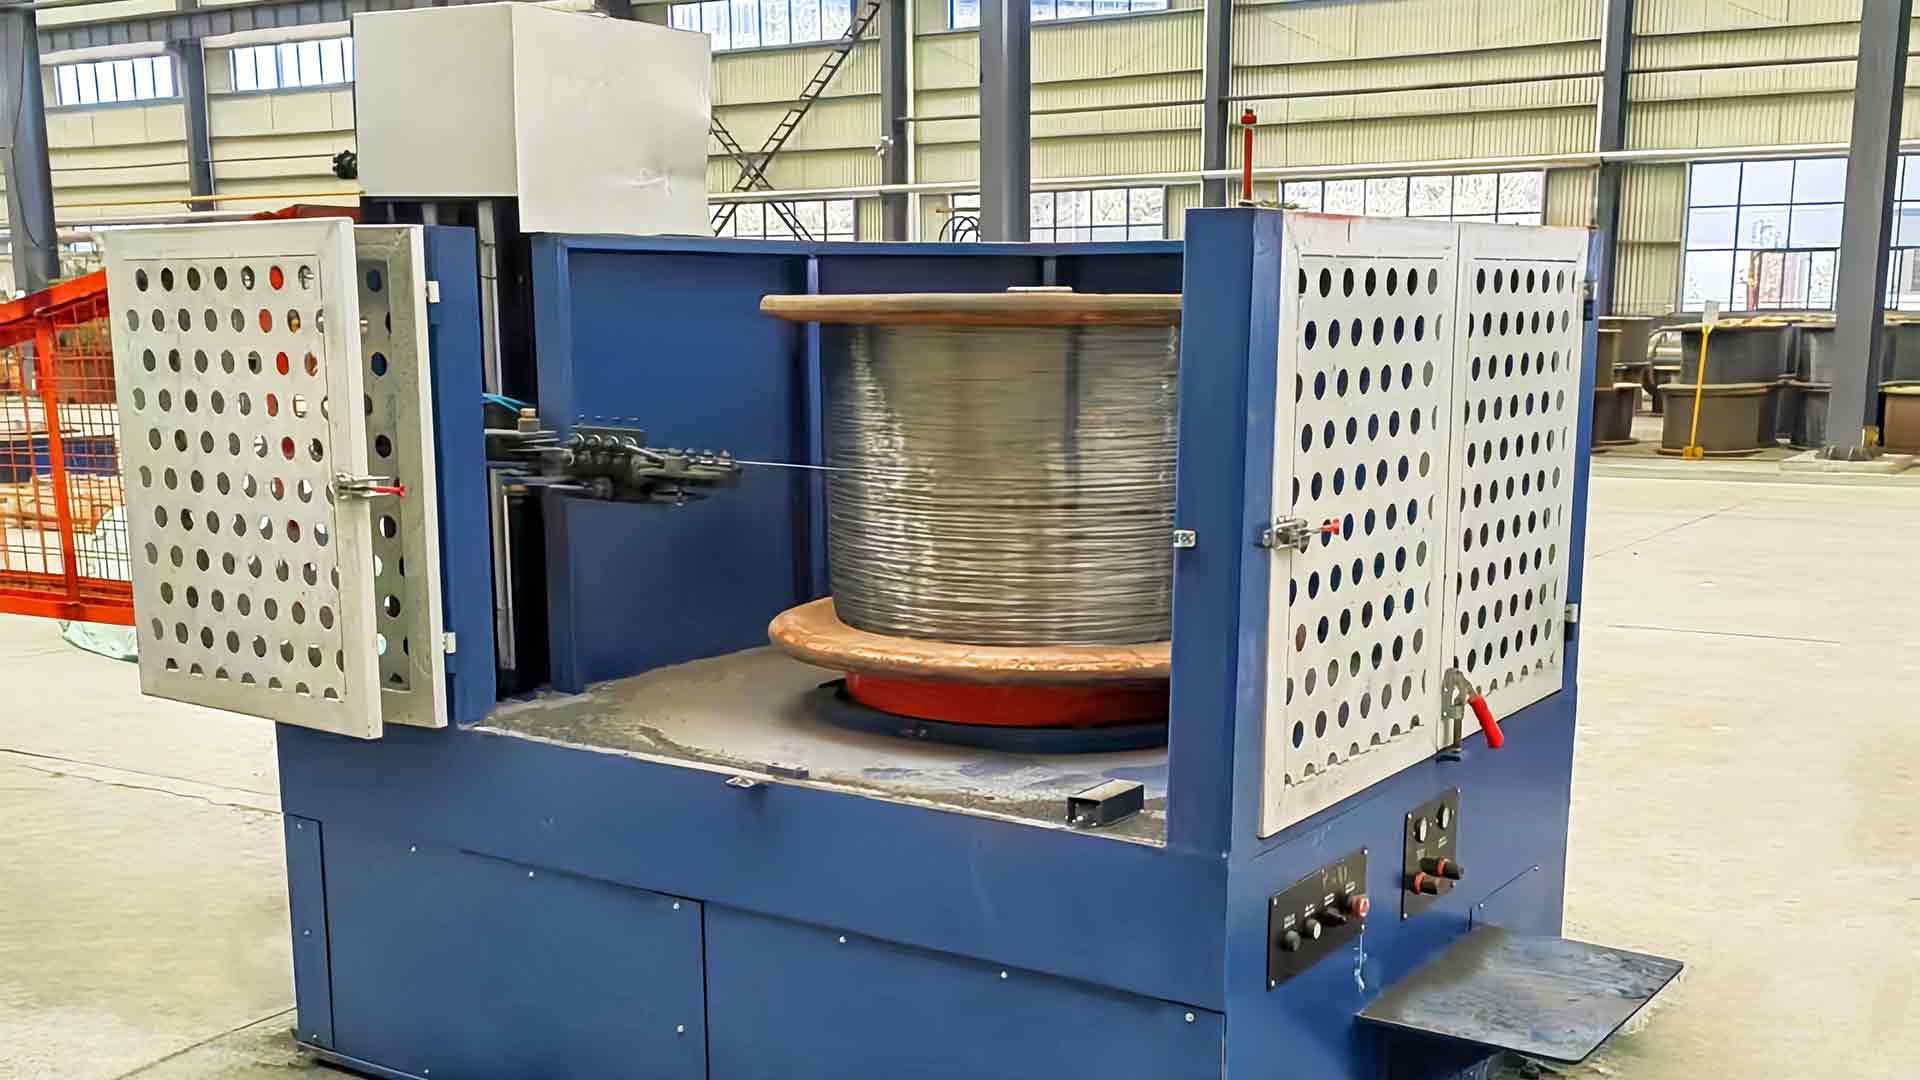
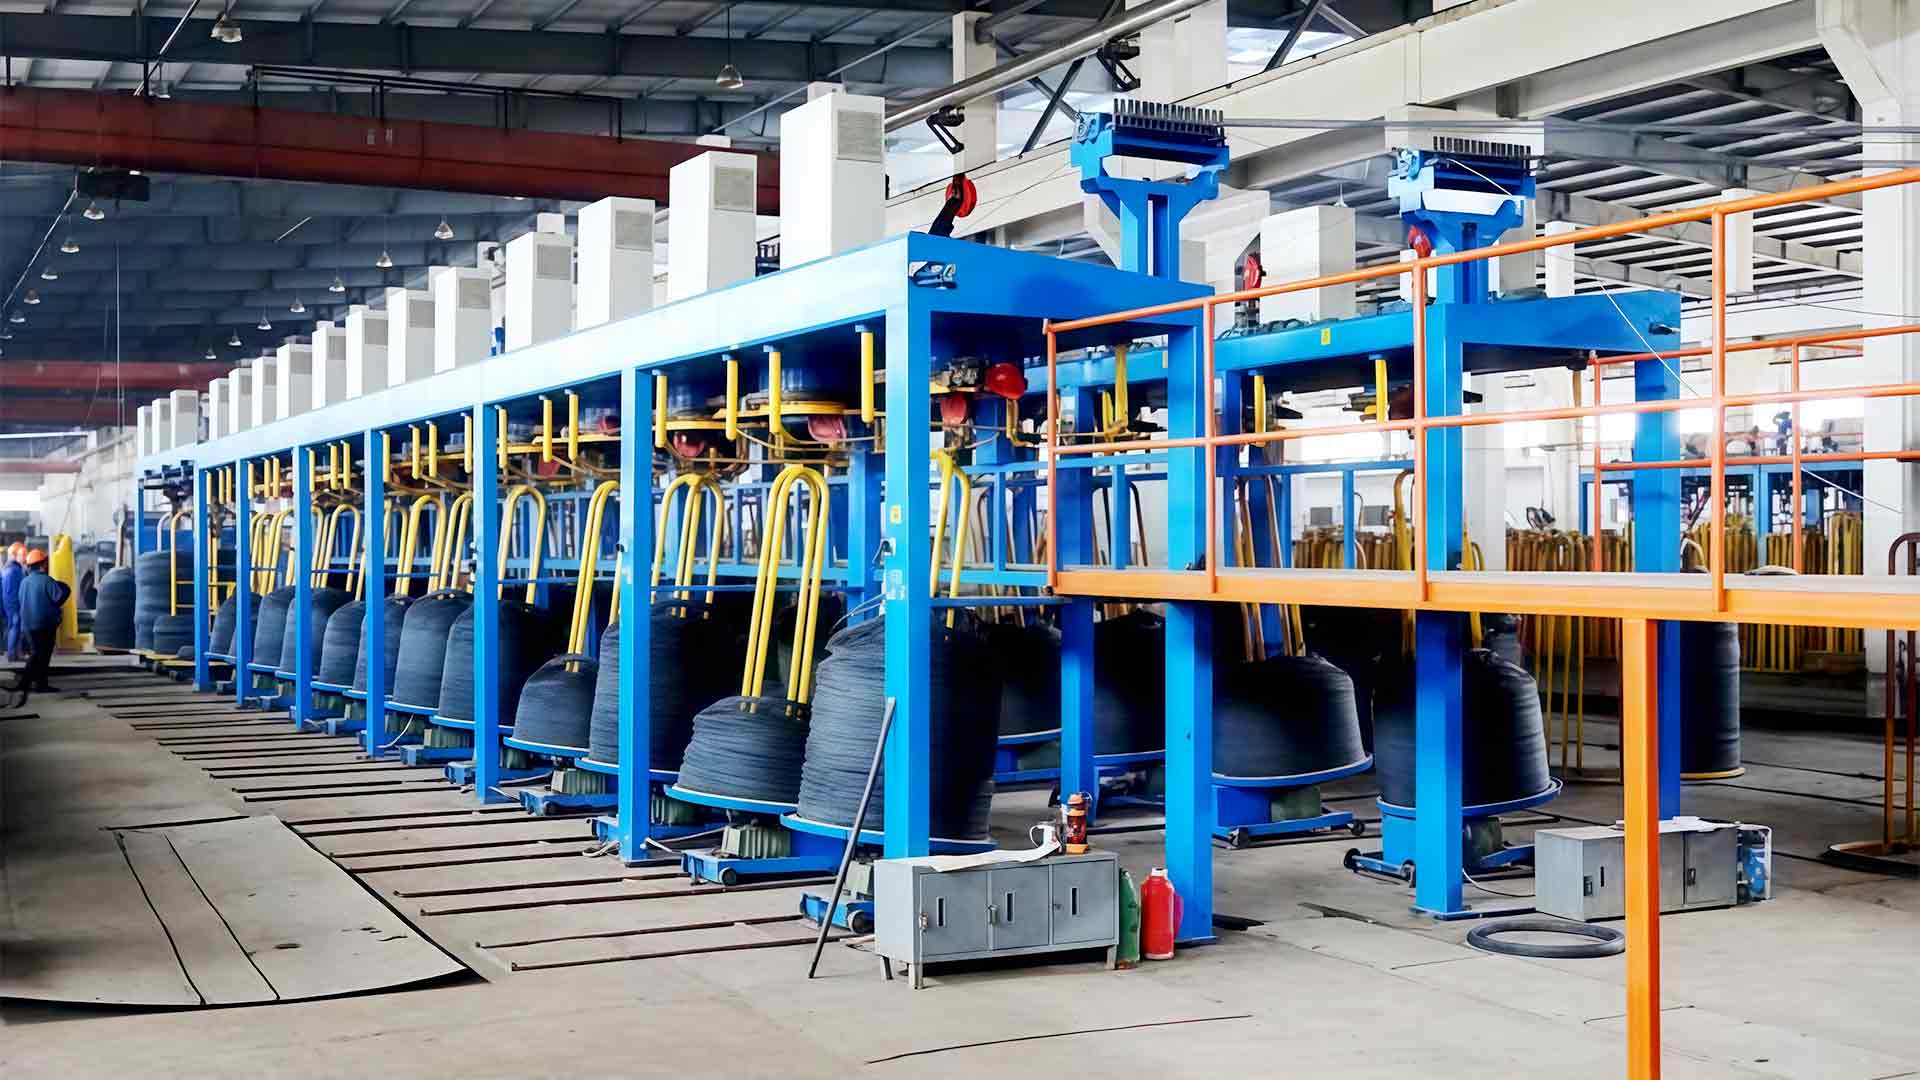
A drótkötélgyártók általában a fordított gépet részesítik előnyben nagy tekercssúlyokhoz. Egy nagy sebességű fordított huzalhúzó gép függőlegesen húzza le a huzalt a hajtóműről, így az külön tekercsfej nélkül nehéz tekercsekben halmozódhat fel. Ez csökkenti az állásidőt a tekercscsere során, és megőrzi a huzal torziós minőségét.
Lehet, hogy a kerítés- és szöggyártóknak nem a leggyorsabb zsinórra van szükségük, de olyan gépre van szükségük, amely elviseli a beérkező botok kémiájának csekély eltéréseit. A finom horganyzott huzalokhoz időnként víztartályos géppel történő nedves húzást alkalmaznak, de az egyenes vonalú vagy görgős géppel történő száraz húzás továbbra is a szabvány az 1 mm feletti szén-dioxid-kibocsátású alkalmazásoknál.
"A gyakorlatban az alkalmazás határozza meg a gépet. A rugógyártó a felületi hibáktól, a kötélgyártó a torziós konzisztenciától aggódik. Ugyanez a húzógép sem hagyhatja figyelmen kívül."
A gép típusának egyeztetése az alkalmazással
Az egyenes vonalú, fordított, tárcsás és víztartályos gépek közötti választás nem a márka preferenciája. Mindegyik elrendezés megváltoztatja a vezeték útvonalát, a hűtést és a tekercs kezelését.
| A gép típusa | Vezeték útja | A legalkalmasabb | Magas széntartalmú alkalmasság |
|---|---|---|---|
| Egyenes vonalú száraz | Vízszintes, egymást követő matricák | Rugók, szögek, precíziós huzal | Magas – jó hűtés és egyenesség |
| Fordított függőleges | Felfelé egy függőleges hajtókar fölött | Kötélszál, nehéz tekercsek | Magas – nagy tekercstömeg, alacsony torzió |
| Szíjtárcsa | Több szíjtárcsa köré tekerve | Általános célú, alacsonyabb sebesség | Közepes – a hűtés korlátozott |
| Víztartály nedves | Víz alatti hajtókar, folyékony kenőanyag | Finom huzal 1 mm alatt | Alsó – nedves kenőanyag hőmérsékleti határérték |
Ezeken a típusokon belül a gép méretét és a motor teljesítményét a bemeneti és kész átmérőhöz kell igazítani. A 6,5 mm-es bemenetre tervezett gép általában 1,5 mm-re képes lehúzni, de a 0,5 mm eléréséhez több átjárás, szigorúbb hűtés és gyakran egy dedikált második gép szükséges.
Folyamat, kockázat és a megfelelő konfiguráció
A kiválasztás a folyamat útvonalával kezdődik. A magas széntartalmú rúd esetében a tipikus zsinór így néz ki: rúdkiegyenlítés → mechanikus vízkőmentesítés → szalagcsiszolás → bórax bevonat és szárítás → egyenes vonalvezetés → orsó vagy fordított felszívás. Minden lépés befolyásolja a rajzológép teljesítményét.
Ezek a figyelmeztetések nem elméletiek. A magas szén-dioxid-kibocsátású vezetékeknél egy törött szál ára nem csak a selejt huzalból áll – ez a vezeték újramenetének és a szerszám cseréjének leállási ideje. Nagyobb tengelyátmérőjű, edzett tengelyfelületű és tartalék szerszámdobozokkal rendelkező gép kiválasztása csökkenti ezeket az eseményeket.
A rajzgép a gyártósor részeként
Egy másik gyakori kontextus az utólagos felszerelés. Sok üzemben már van kifizető, vízkőmentesítő egység és felvevő egység. Csak a rajzgépet helyettesítik. Ebben az esetben a legfontosabb specifikációk a hajtótengely átmérője, a szerszámok száma és a motor teljesítménye.
Praktikus sorozat a magas szén-dioxid-kibocsátású vonalhoz:
- A rúd kifizetése feszültségszabályozással
- Mechanikus vízkőmentesítés – vagy pácolás a magasabb felületi követelményekhez
- Szalagcsiszolás vagy polírozás
- Borax bevonat és szárító alagút
- Egyenes huzalhúzó gép
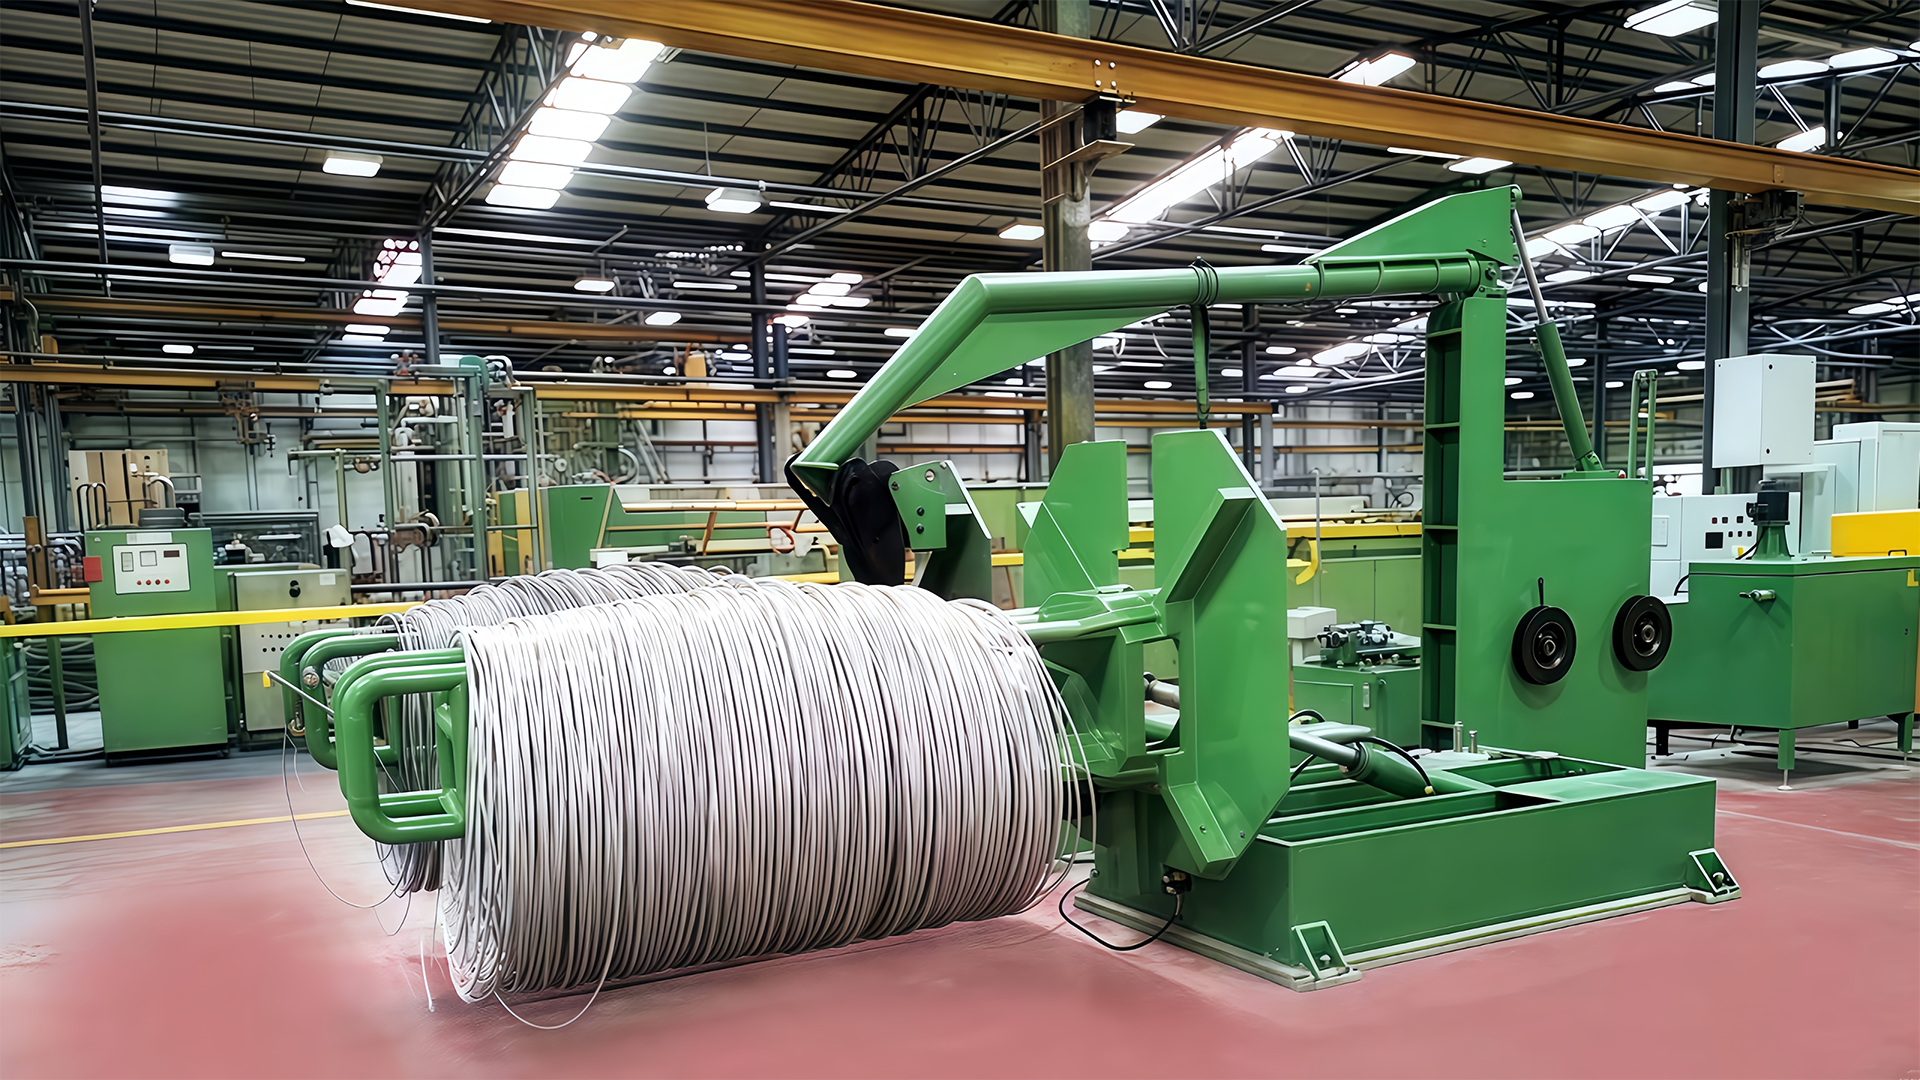
- Felszívás: orsó, fordított blokk vagy holt blokk gyűjtő
Ügyeljen a felvétel módjára. A magas széntartalmú rugós huzaloknál gyakori az orsózás; kötélszálnál a fordított felvezetés mintafektetéssel jobb tekercsvezérlést biztosít. A rajzológépet az első naptól kezdve a felszedési típusra kell konfigurálni, mert a feszítési profil megváltozik.
Az egyenes vonalú elrendezést előnyben részesítik, mert rögzítve tartja a huzal tengelyét, ami leegyszerűsíti a szerszámbeállítást, és a kész huzalt közvetlenül a felvezetésre irányítja. A működési elvet részletesebben ismertetjük ebben az útmutatóban az egyenes vonalú huzalhúzó gép elvéhez. Ha új vonalat tervez, a huzalhúzó gépek teljes berendezéskatalógusa áttekintést ad arról, hogy mit kell kombinálni.
Beszerzési szempontok egy nagy szén-dioxid-kibocsátású huzalhúzó géphez
A magas széntartalmú acélhuzalhúzó gép vásárlása befektetési döntés. A gép alkalmazása túlmutat a motor teljesítményén és a névleges fordulatszámon:
- Capstan anyag. Az edzett ötvözött acél köszörült felülettel elkerüli az idő előtti kopást.
- Hűtőrendszer. A zárt hurkú vízhűtés a hajtóművekhez és a szerszámtartókhoz megéri a plusz költséget.
- PLC és HMI készenlét. Az általános ipari vezérlők lerövidítik a kezelői képzést.
- Pótalkatrészek és fogyóeszközök. A matricáknak, hajtókaroknak és kenőporoknak egyetlen szállítótól kell beszerezniük.
- Szolgáltatás. Az üzembe helyezés, a betanítás és a távdiagnosztika többet jelent, mint a szállítás dátuma.
Ha lehetséges, látogasson el egy gyártósorra, amely ugyanazt a vezetéktartományt futja, amelyet gyártani tervez. Kérdezd meg a vonal tényleges sebességét és a vágólap élettartamát. A specifikációs lapok lenyűgözőek lehetnek, de a szerszám hőmérséklete és a feszítési stabilitás csak működés közben mutatkozik meg.
A nagy széntartalmú acélhuzalhúzó gépek alkalmazásai a kis rugós tekercsektől a többszálú kötélig és az előfeszített megerősítésig terjednek. A közös menet nem a huzal átmérője vagy sebessége; ez a gép azon képessége, hogy kezelje a hőt és a feszültséget anélkül, hogy az acél kohászati minőségét feláldozná. Illessze a gépet a termékcsaládjához, ellenőrizze a hűtési és felszívási konfigurációt, és a sor többi része következik.