
Helyi megjegyzések · Drótrajz
A teljesen automatikus egyenes vonalú huzalhúzó gép csendes fegyelme
Az a zsinór, amely 5,5 mm-es rudat 1,0 mm-re húz le anélkül, hogy senki sem állna fölötte, nem az automatizálás csodája. Ez a motor, a szerszám, a kenőanyag és a kezelő közötti kis megállapodások hosszú láncolata, és mindegyiknek minden lépésnél be kell tartania.
Sétáljon át egy huzalmalmon kora reggel, és hallja a különbséget. Egy félautomata zsinór bejelenti magát: lépések, orsócsere csörgése, szünet, miközben a feszítőkar lenyugszik. Egy teljesen automata egyenes vonalú gép szinte unalmasan hangzik. A nyeremény fordul. Lépésben zúgnak a kapitányok. A felszedő felteker egy orsót, ami negyven perc múlva megtelik, majd kicseréli magát. Semmi drámai nem történik, pontosan ez a lényeg.
2010 óta építünk huzalhúzó berendezéseket Wuxiban, gyökerei sokkal régebbre nyúlnak vissza, és a lecke nem változott. Az automatizálás nem vonja ki a készségeket a folyamatból. Kimozdítja a készségeket a kezelő kezéből a vonal tervezésébe. A cikk további része arról szól, hogy valójában mit is takar az áthelyezés.
Mit jelent valójában a „teljesen automatikus”
A kifejezést lazán használják a felszerelési katalógusokban. Egyenes gépen valami konkrétat kell jelentenie: a zsinór a saját feszültségét, sebességarányát és a saját leállásait kezeli, az első menettől a kész orsóig.
Ez általában négy mérnöki döntésre vezethető vissza. Mindegyik hajtómű saját meghajtást kap, nem pedig egyetlen tengelyt, így a menetek közötti sebességarányt elektronikusan lehet szabályozni, ahelyett, hogy a fogaskerekek geometriájával rögzítenék. A passzok közötti feszültséget folyamatosan mérik és korrigálják, nem egyszer állítják be és remélik. A receptek tárolva vannak, így az egyik termékről a másikra való váltás inkább képernyő- és kockaváltás, mintsem kézzel írt bérleti ütemezés. És a zsinór tudja, hogyan kell megállni: a vezetékszakadásnál tisztán megáll, és megmondja, hogy melyik kockapozíció nem sikerült.
- Független meghajtók minden hajtókaron, zárt hurkú feszültségszabályozással a menetek között.
- Tárolt receptek minden termék esetében, így az ismételt rendelések azonos módon futnak.
- Szinkronizált kifizetés és átvétel , így a vonal feszültsége egyszer létrejön és megmarad.
- Hiba memória , amely egy argumentumból egy törést adatponttá változtat.
A nyeremény nem elbűvölő. Kevesebb törés finom átmérő esetén, jobb koncentrikusság, kevesebb törmelék az orsó elején, és egy kezelő, aki a műszakban a minőséget figyeli, ahelyett, hogy a gépet nézné.
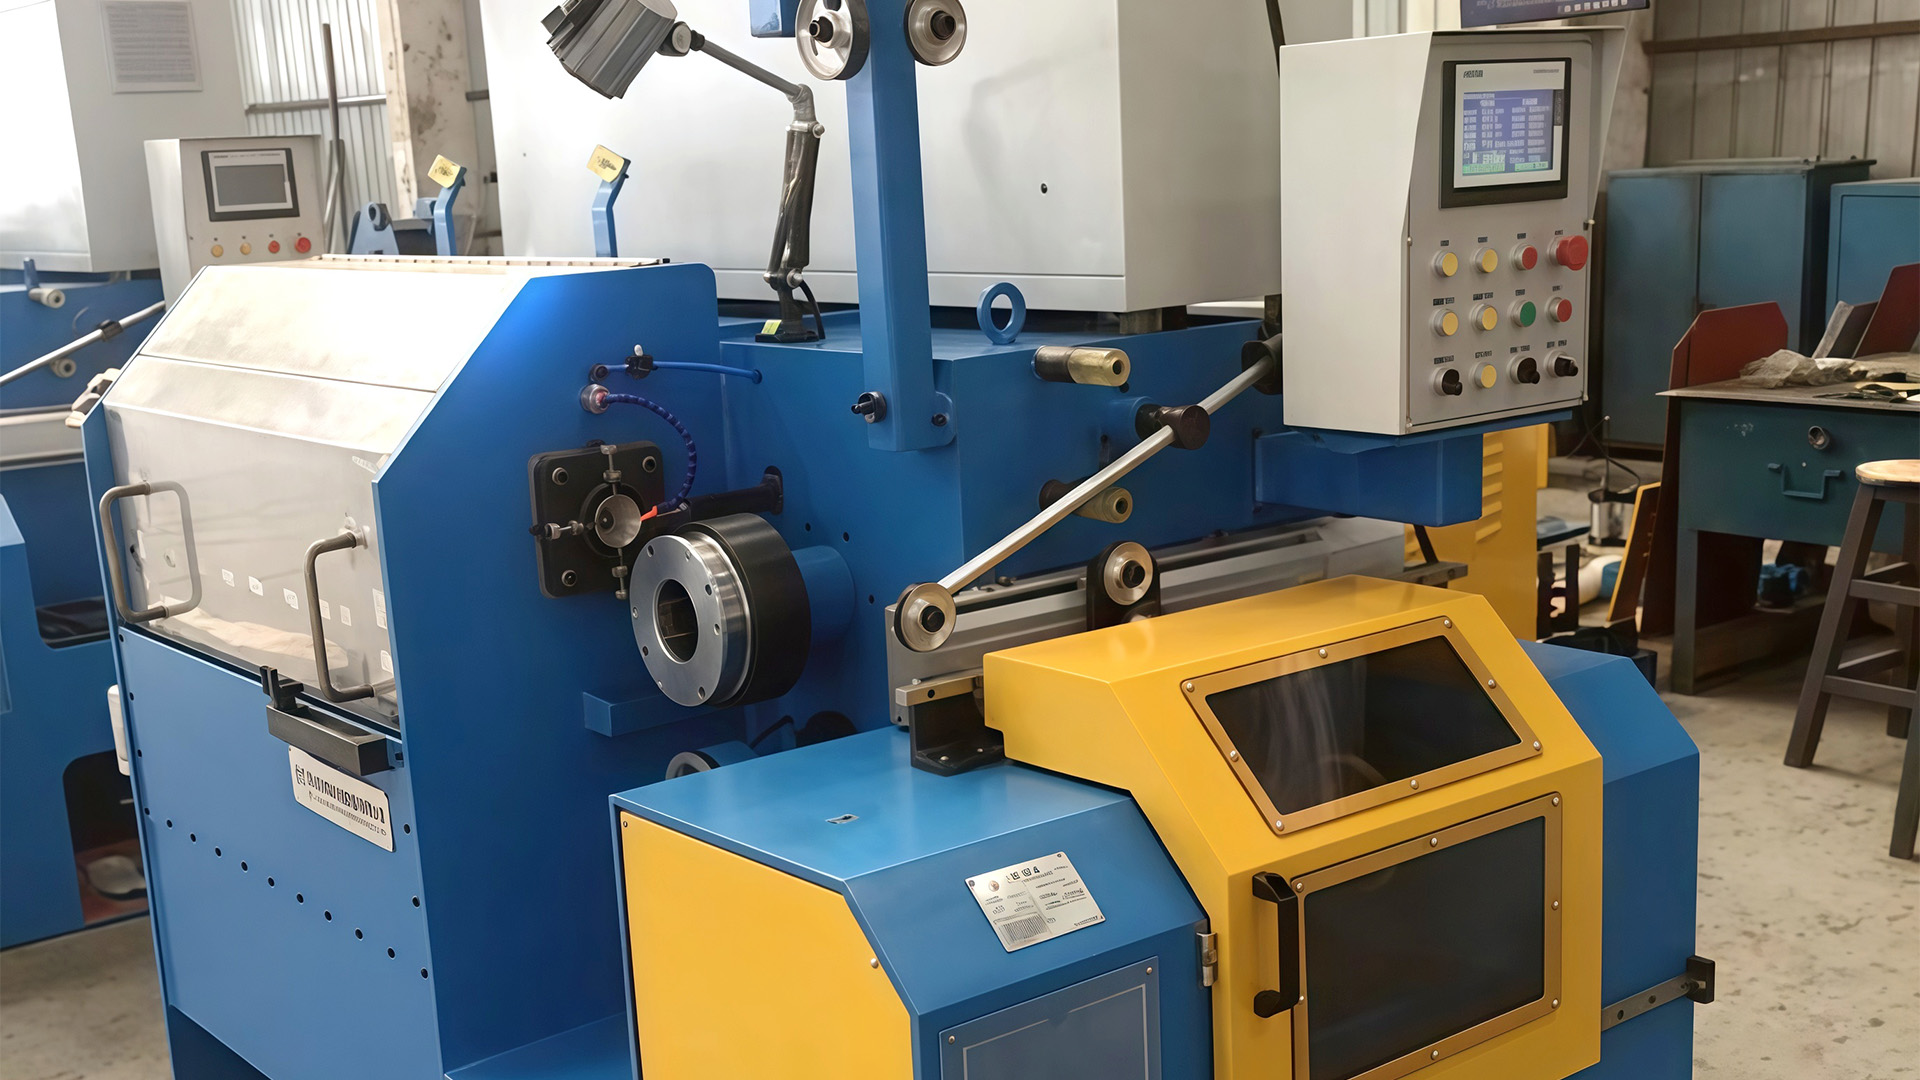
 Integrált közvetlen huzalhúzó géprendszer A kompakt integrált rendszer egyesíti a kiegyenlítést, a felszívást, a matricák, a kenést, a feszültségszabályozást és a húzást, hogy szénacél, rozsdamentes, sárgaréz és rézhuzalt húzzon kevesebb kézi kezelés mellett. Termék megtekintése →
Ha először a mechanikai hátteret szeretné, mérnökeink közérthető nyelvű magyarázatot írtak hogyan működik valójában egyetlen egyenes vonalú húzás , a szerszám megközelítési szögétől a kapaszkodó markolatáig. Érdemes tíz perccel minden specifikációs beszélgetés előtt.
Egy vonal anatómiája: kifizetés, rajzolás, felvétel
A rajzvonalat általában a főgépe írja le, de a legtöbb baj a széleken van. A nyeremény dönti el, hogy a rúd nyugodtan vagy harcosan érkezik. A felvezetés dönti el, hogy a kész huzal rendezetten vagy kusza marad. Közben a rajz rész végzi azt a munkát, amiről mindenki beszél.
| Színpad | Mit csinál | Ahol a vonalak elvesznek |
|---|---|---|
| Kifizetés | Alacsony, szabályozott feszültséggel táplálja a rudat | Összegabalyodás, fékellenállás, rossz tekercsgeometria |
| Rajzolás | Csökkenti a keményfém matricákon áthaladó átmérőt | Egyenetlen redukció, kopott matricák, tengelycsúszás |
| Kenés és hűtés | Stabilan tartja a szerszám és a henger hőmérsékletét | Száraz matricák, eltömődött fúvókák, rossz kenőanyag-minőség |
| Felvétel | Felfújja a vezetéket megfelelő feszültséggel | Átmeneti hibák, puha orsók, sodródó feszültség |
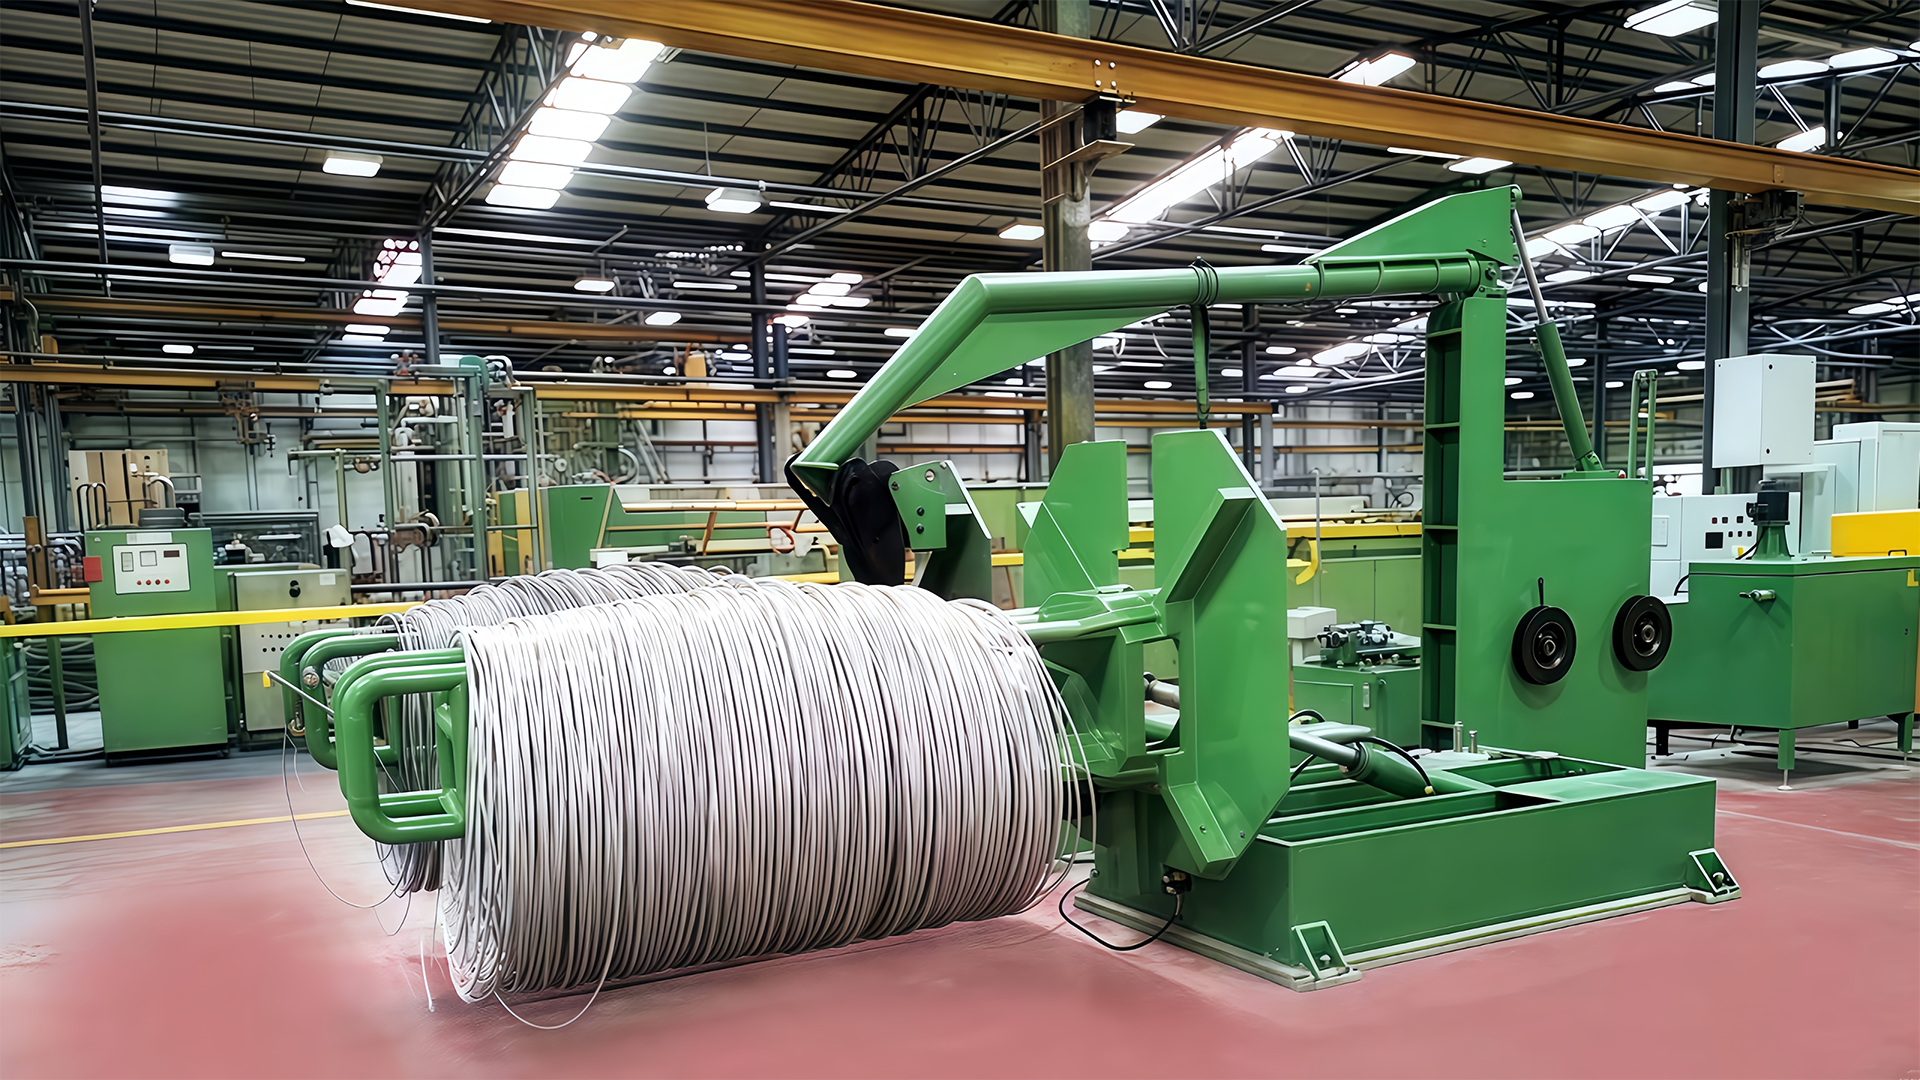
Az alapterületen gyakran a megtérülés jelenti a korlátot. A hagyományos felső keretnek fejtérre és tiszta lengésre van szüksége; a flip típusú rezsi kifizetés helyett a tekercset a helyére hajtja, ami akkor számít, ha a vezeték egy meglévő öbölben ül, nem pedig egy új épületben. Akárhogy is, a tervezési kérdés ugyanaz: be tud-e lépni a rúd az első szerszámba egyenletes, alacsony feszültséggel, oldalirányú húzás nélkül?
A gép és az anyag párosítása
Az anyag választja ki a gépet, nem pedig fordítva. Ez az egyetlen leggyakoribb félreértés, amellyel a megkeresések során találkozunk, és érdemes rendezni, mielőtt bármi másról beszélnénk.
Alacsony széntartalmú acél: a munka gerince
A szegekhez, hálókhoz, kerítésekhez és kötésekhez való tömeges, alacsony széntartalmú huzal szárazon van húzva, mert a felület száraz kenőanyagot szállíthat a szerszámba, és a gazdaságosság megjutalmazza a sebességet és a hosszú futást. Egy ilyen jól illeszkedő gép órákon át stabil átfutási ütemet tart fenn, és a kezelő fő feladata a szerszámvizsgálat és az orsólogisztika lesz, nem pedig a beavatkozás.
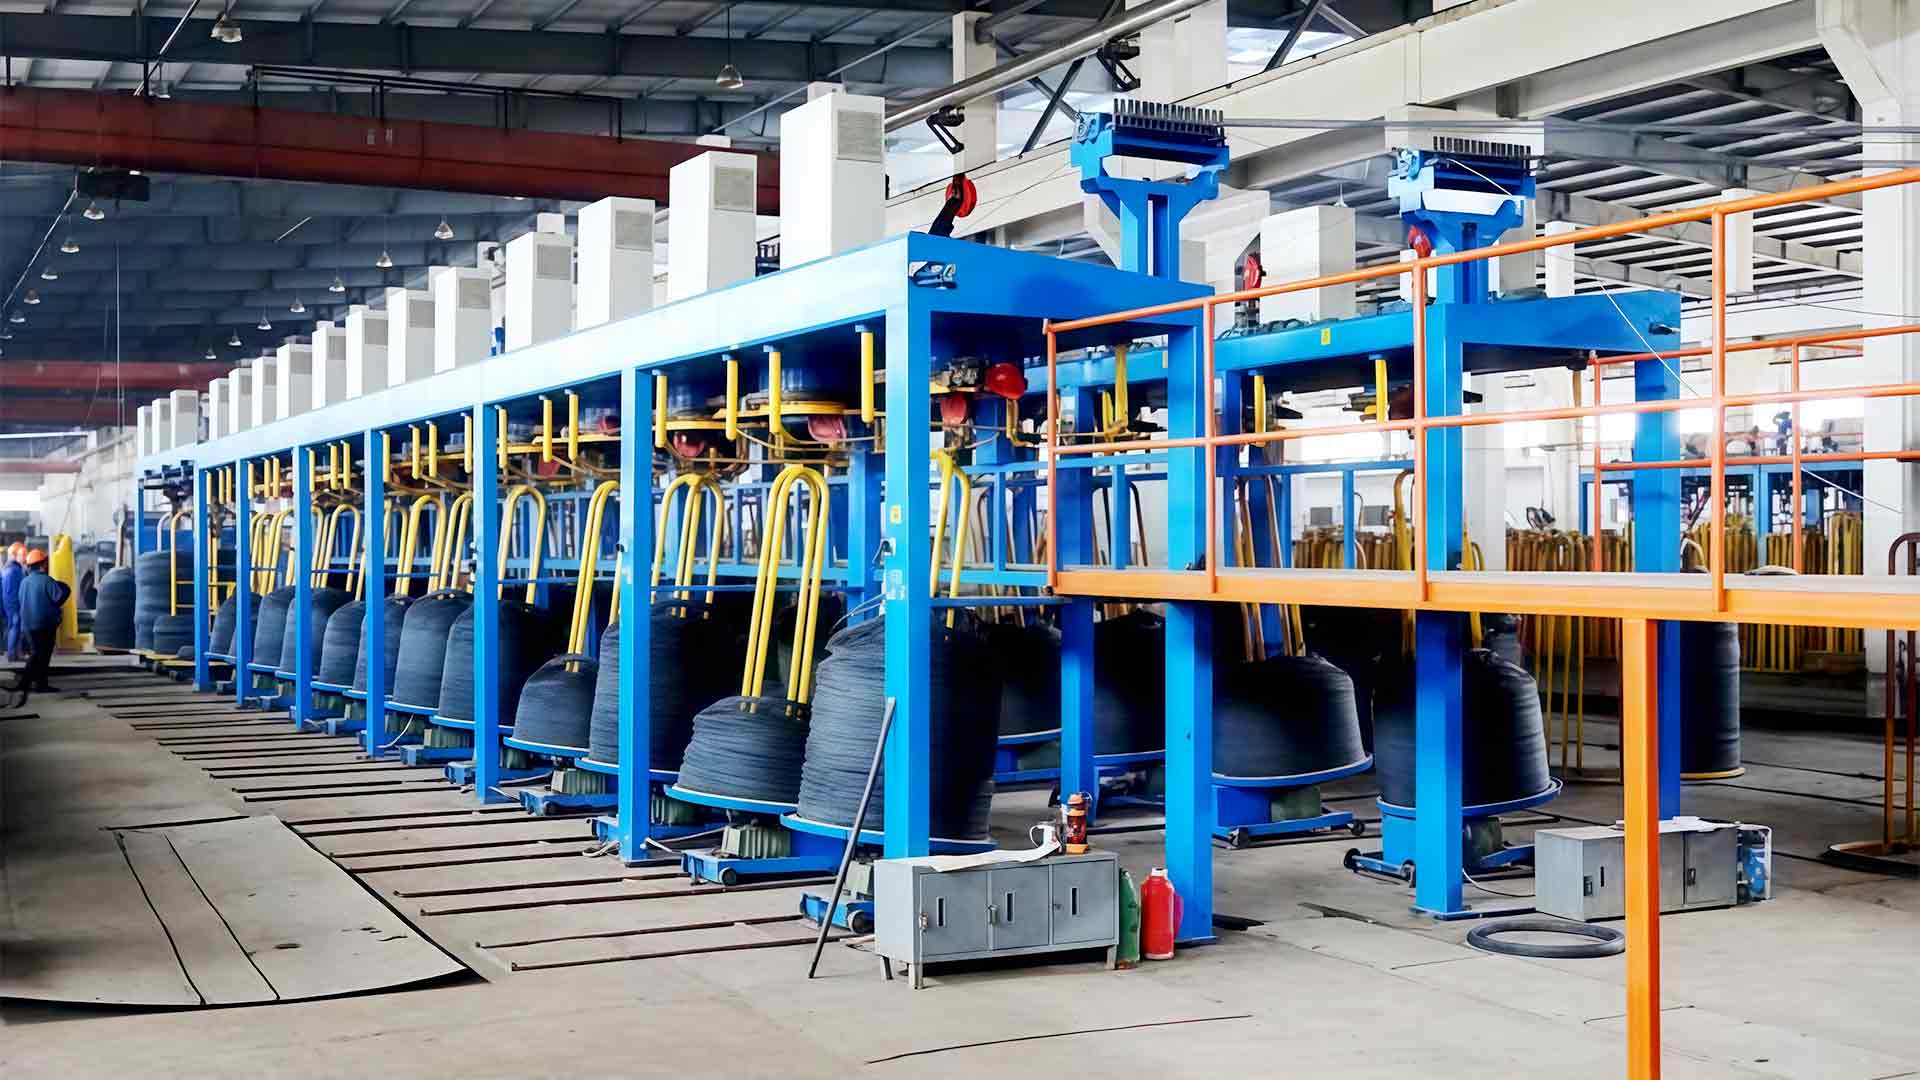
Alacsony szén-dioxid-kibocsátású acél egyenes huzalhúzó gép Egyenes vonalú gép alacsony szén-dioxid-kibocsátású acélhuzalok száraz húzásához, úgy tervezték, hogy csökkentse az átmérőt, miközben megőrzi a szilárdságot és a konzisztenciát háló-, kerítés- és kötözési alkalmazásokhoz. Termék megtekintése → Rozsdamentes és egyéb érzékeny felületekre
A rozsdamentes acélt és a szövéshez vagy kábelmunkához használt finom huzalok nagy részét jobban szolgálja a víztartályos gépben történő nedves húzás, ahol a szerszám és a huzal teljesen bemerül. A folyadék elvezeti a hőt, tisztán tartja a felületet, és reálissá teszi a finomabb meneteket. Ha ezeket az anyagokat szárazon húzzuk, általában karcolás, kopás vagy megmagyarázhatatlan kiütésként jelentkezik az utolsó két menetben.
Bevonatos és kompozit huzal
Alumínium bevonatú acél és hasonló kompozit vezetők kíméletesebb redukciót és gondos szerszámgeometriát igényelnek, mivel a burkolat puhább, mint a mag, és másképpen deformálódik. Az áthaladási ütemtervnek meg kell védenie a külső réteget, miközben csökkenti a magot.
Érdemes szünetet tartani. Ha a szállító egy száraz vonalú gépet rozsdamentes acélhoz ajánl anélkül, hogy rákérdezne a felületre, a kenőanyagra és a végső alkalmazásra, akkor az árajánlat ár, nem pedig mérnöki válasz. Kérdezd meg, mi történik a negyedik lépésben.
A sajátunk egyenes vonalú huzalhúzási tartomány hálós huzalon, alacsony szén-dioxid-kibocsátású, alumíniumborítású és nehéz száraz alkalmazásokon is átnyúlik, pontosan azért, mert ugyanaz a keret nem illik minden anyaghoz.
A számok, amelyekről érdemes vitatkozni
A rajzvonal viselkedésének nagy része papíron, az átfutási ütemezésben dől el. Amikor egy ügyfél elküldi nekünk a specifikációt, ezek azok a számok, amelyeket együtt dolgozunk ki, mielőtt egyetlen alkatrészt választunk.
- Bemeneti és kimeneti átmérő , plusz a toleranciasáv, amely valójában számít a folyásirányban.
- Csökkentés bérletenként , jellemzően tizennyolc-huszonöt százalékos területcsökkentés az alacsony szén-dioxid-kibocsátású munkáknál, az anyag rugalmasságához igazítva.
- Vágási sorrend és megközelítési szög , beleértve a keményfém minőséget és a polírozások közötti várható szerszámélettartamot.
- Hűtési kapacitás , inkább a legrosszabb nyári délutánra méretezve, mint az átlagos napra.
- Motor méretezése és fordulatszám-tartománya , a valós gyártási sebességgel, nem a brosúra maximumával.
- Orsó formátuma és kezelése , mert az orsócserére húszpercenként leállító gyors gép nem gyors.
Üzletünkben van egy mondás: a rajzvonal ritkán hibázik teljes sebességgel. Nem sikerül az átállásnál, amikor mindenki siet.
Ezért az átváltási sorrendet tervezési jellemzőként kezeljük. Az átmenet emelkedése, az orsó rögzítése, a huzal befogása és a fékrámpa mind meghatározza, hogy az orsócsere negyven másodpercig vagy négy percig tart-e, és ez a különbség három műszakban növekszik.
Üzembe helyezés és a tulajdonjog hosszú közepe
A tulajdonlás érdekes része a gép lecsavarozása után kezdődik. Az igazítás, az alapozás síksága, a szerszámbetörés és a kezelői képzés eldönti, hogy az első hónap egy sima rámpa, vagy tárgyalások sorozata a hulladékgyűjtővel.
- Először az igazítás. Egy vonal csak annyira egyenes, mint a referencia, és egy kis magassági hiba a kifizetéskor oldalirányú húzássá válik az első kocka esetén.
- Törje be a matricákat. Az új matricák finom kezdést igényelnek; egy friss készlet futtatása teljes csökkentés mellett drága szokás.
- Tanuljon a recept képernyőjén, ne csak a gombokon. Azok az operátorok, akik megértik, miért változott az arány, hajnali háromkor jobb döntéseket hoznak.
- Legyen őszinte a fogyóeszközök. A matricák, a kenőanyag por és a hűtővíz minősége az a három elem, amely csendesen meghatározza a karbantartási naptárat.
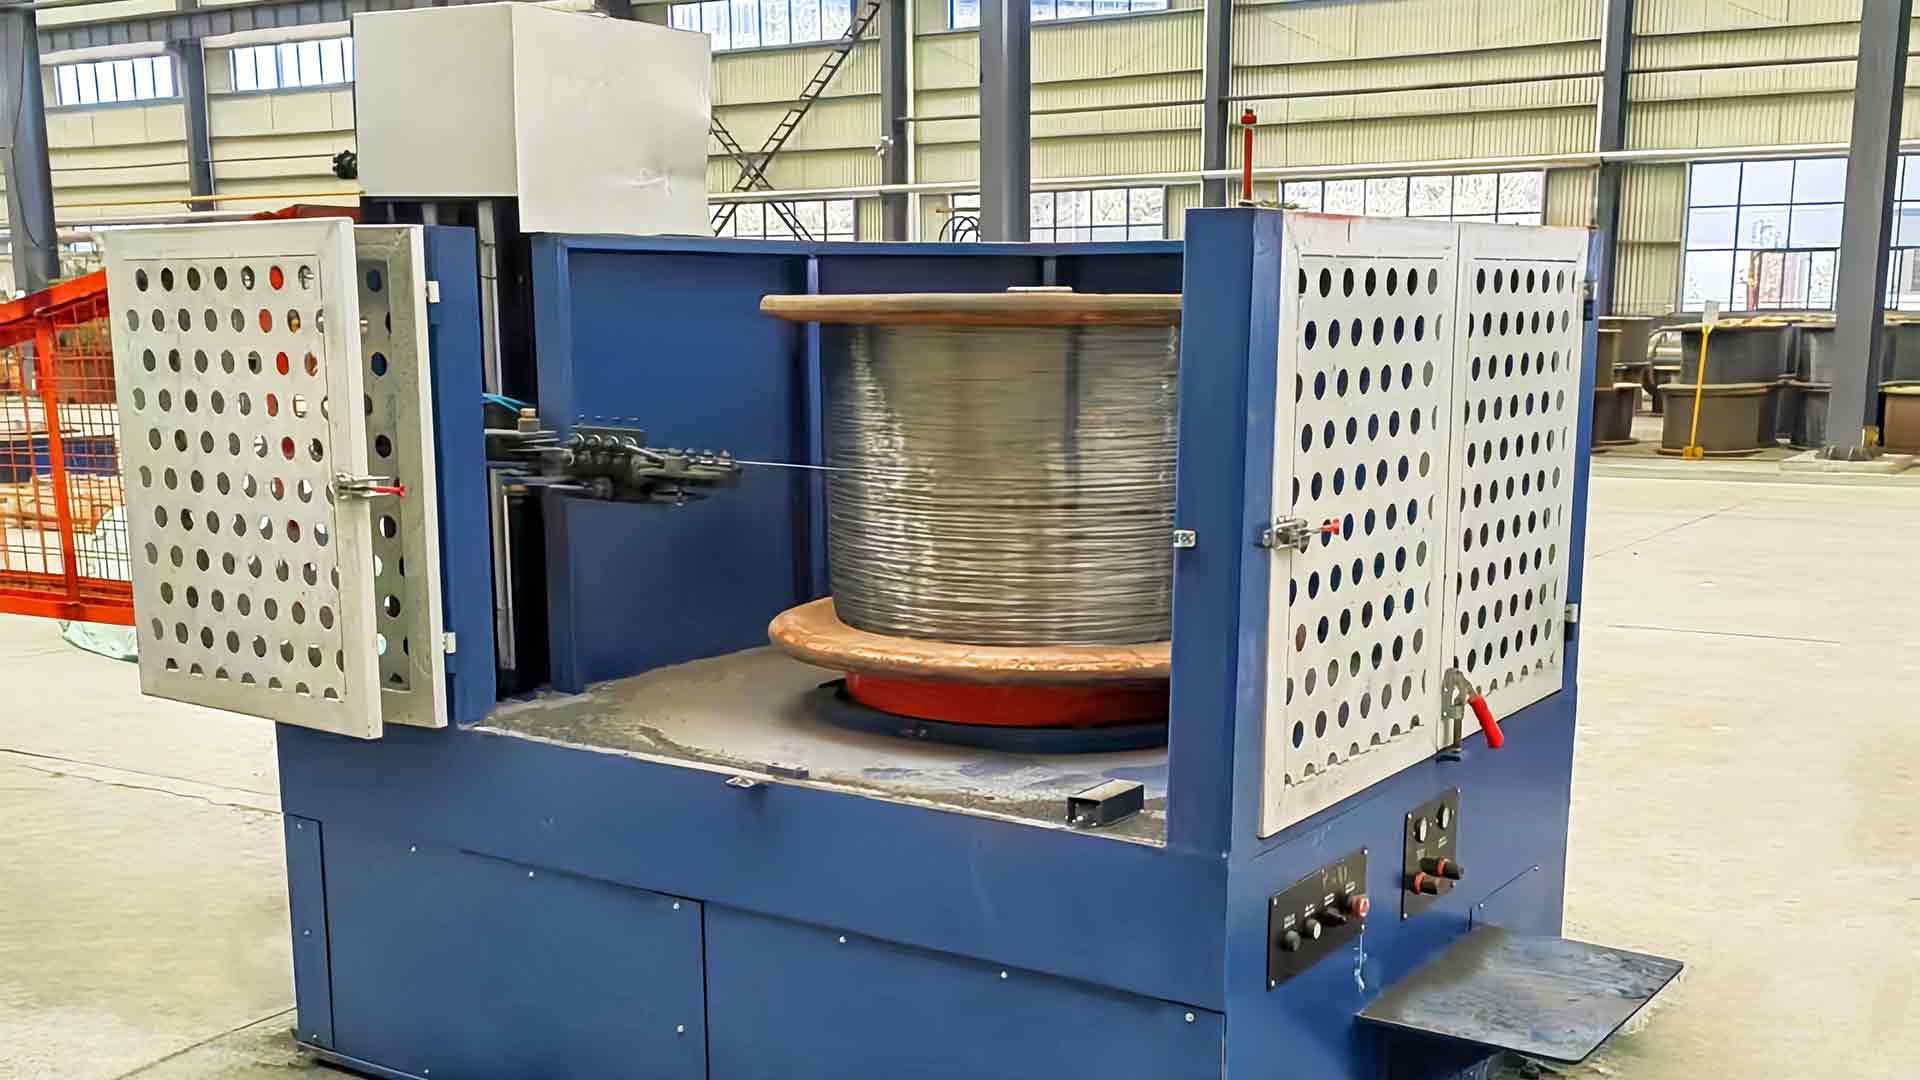
Orsófelvevő gép huzalhúzó vonalakhoz A PLC-vezérlésű felcsavarás réz-, alumínium-, acél- és ötvözethuzalt húz különböző méretű orsókra, állítható sebességgel és feszességgel, hogy megóvja a huzal alakját tárolás közben. Termék megtekintése → Mivel műhelyünk ISO 9001 tanúsítvánnyal rendelkezik, és gépeink CE-jelöléssel rendelkeznek az európai vásárlók számára, az üzembe helyezés dokumentációs oldala általában egyszerű. Tizenöt éven keresztül több mint negyven országba szállítottunk, és az átadáskor feltűnően hasonlóak a kérdések, hogy a vonal Jiangsuban vagy Kelet-Európában landol.
Mi segít abban, hogy pontosan idézzünk. Anyag és minőség, bemeneti és kimeneti átmérő, célvonali sebesség, orsó típusa és súlya, valamint a rendelkezésre álló tápegység. Ezzel az öt válasszal a találgatás helyett egy átadási ütemtervet javasolhatunk.
A teljesen automatikus, egyenes vonalú huzalhúzó gépet leginkább ipari koreográfiaként értjük. Az egyes mozdulatok egyszerűek: húzás, csökkentés, hűtés, szél. Ami automatikussá teszi, az az, hogy mindegyik óráról órára, orsóról orsóra tartja az időzítést anélkül, hogy valaki javítaná őket.
Ezért is óvakodunk a "teljes automatizálás" címszóként való ígéretétől. Az őszinte változat egy olyan vonal, amelynek feszültsége, aránya és leállásai elég szorosan vannak megtervezve ahhoz, hogy a kezelő három haladást felügyelhessen előre egy hátramenet helyett. Amikor ez megtörténik, a gép nem áll többé a figyelem középpontjában, és ismét a vezeték lesz a téma.
Ha egy specifikáción dolgozik, küldje el nekünk azt a vezetéket, amelyet húzni szeretne, és azt a vezetéket, amelyre végül szüksége van. Megmondjuk, hol ülnek a nehézségek, és melyiket tudja a gép megoldani egyedül.