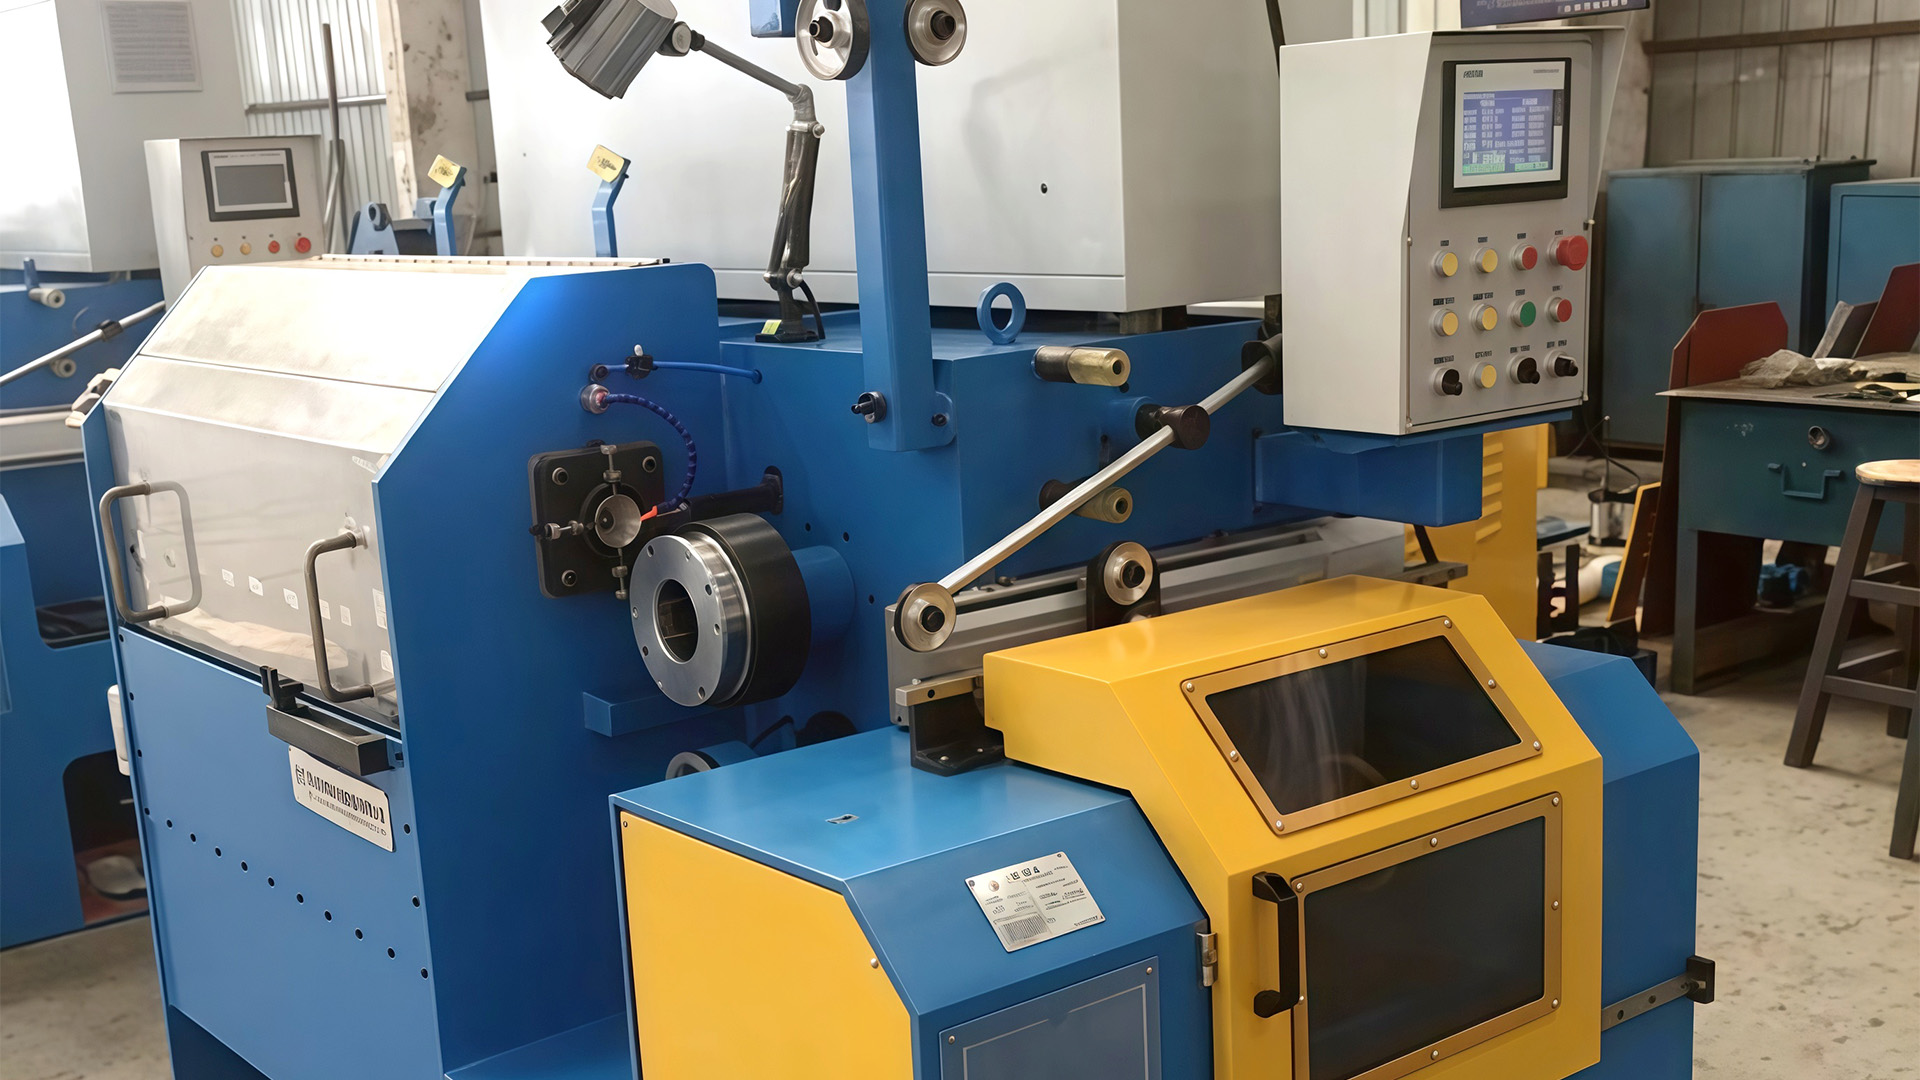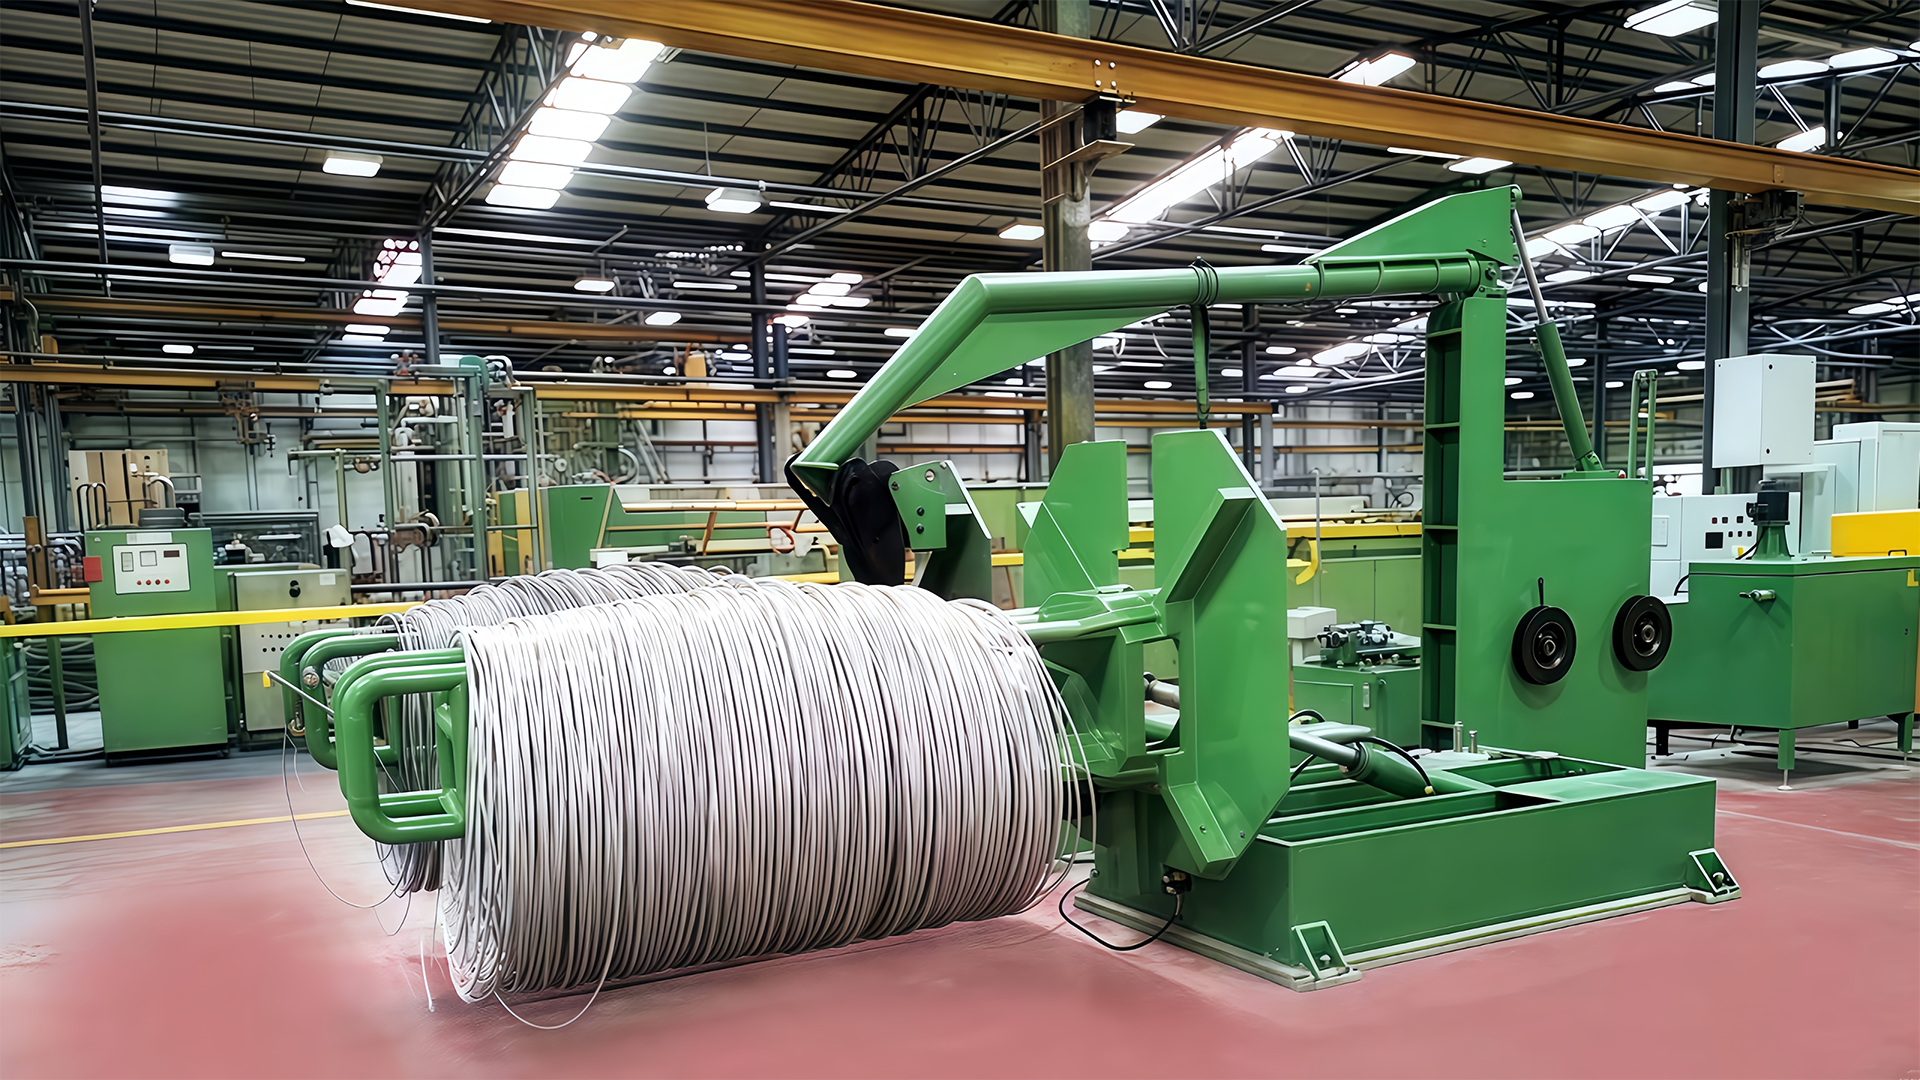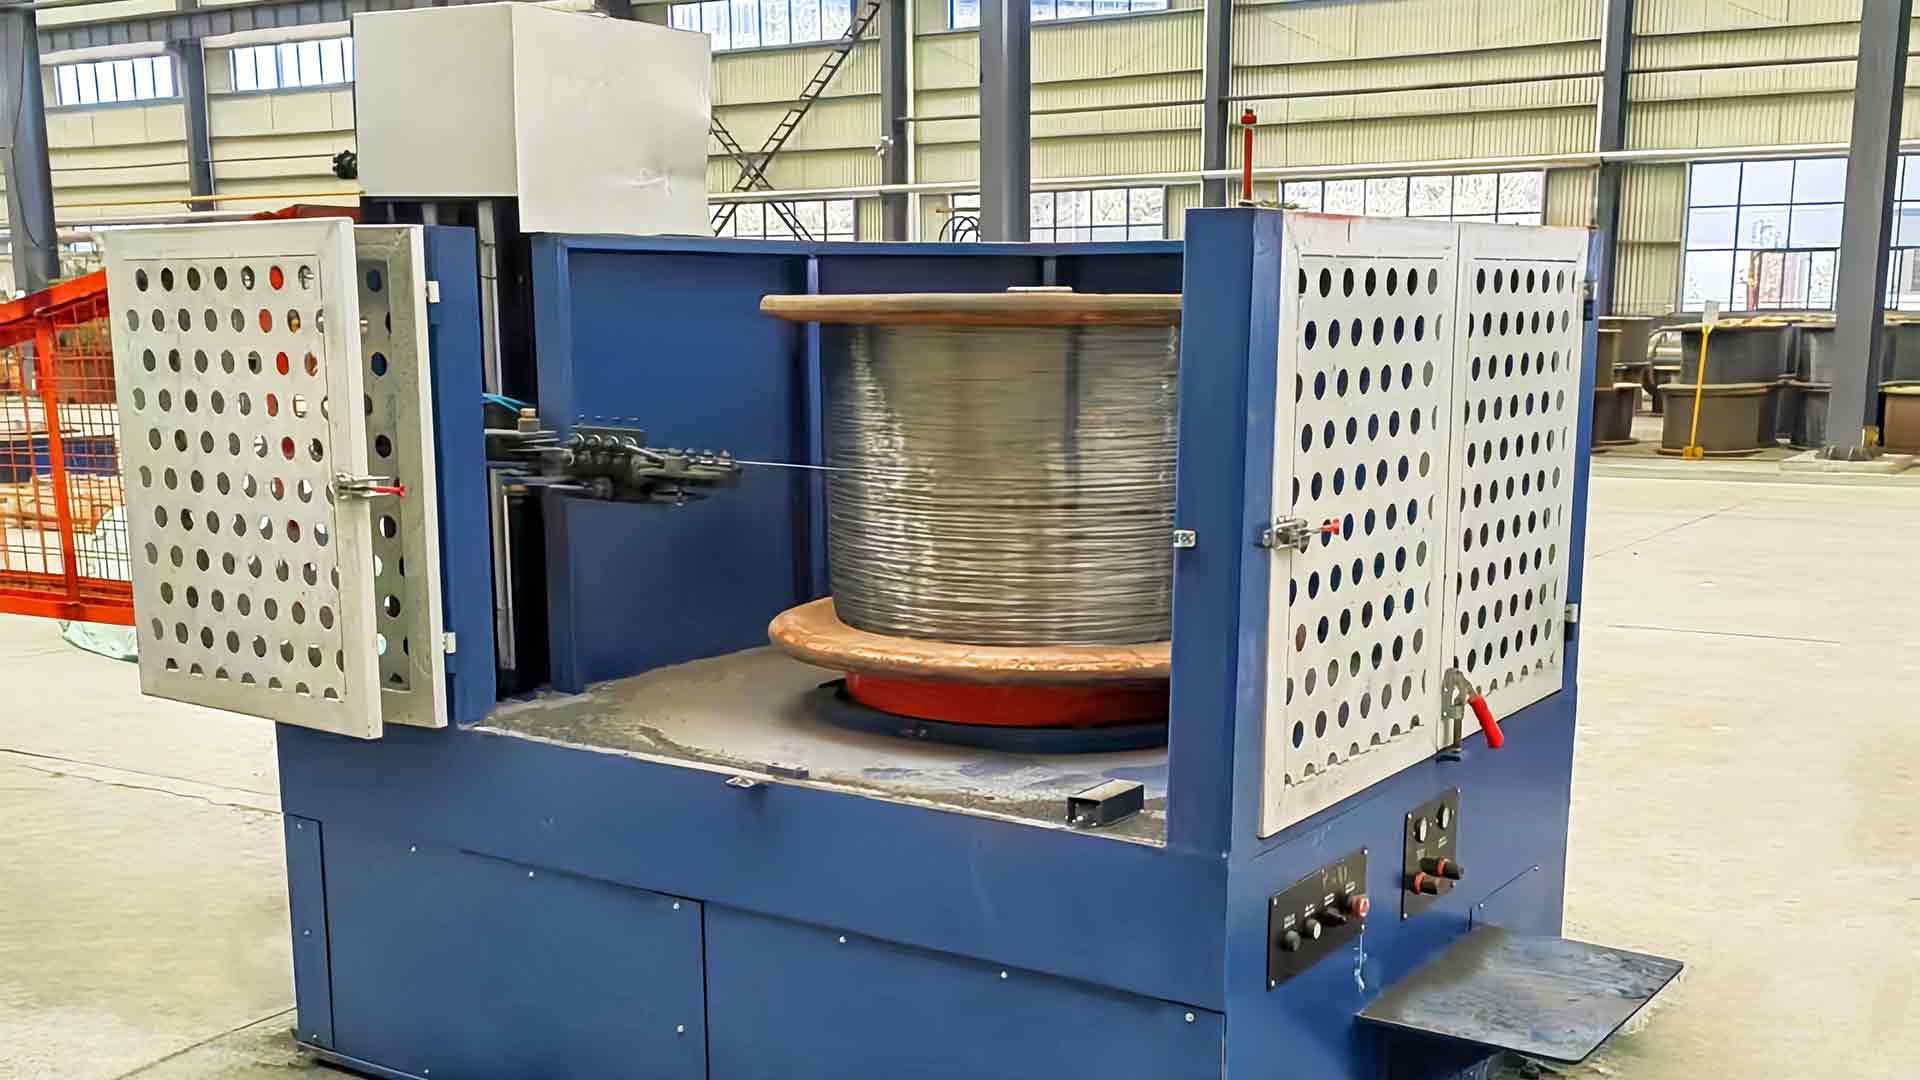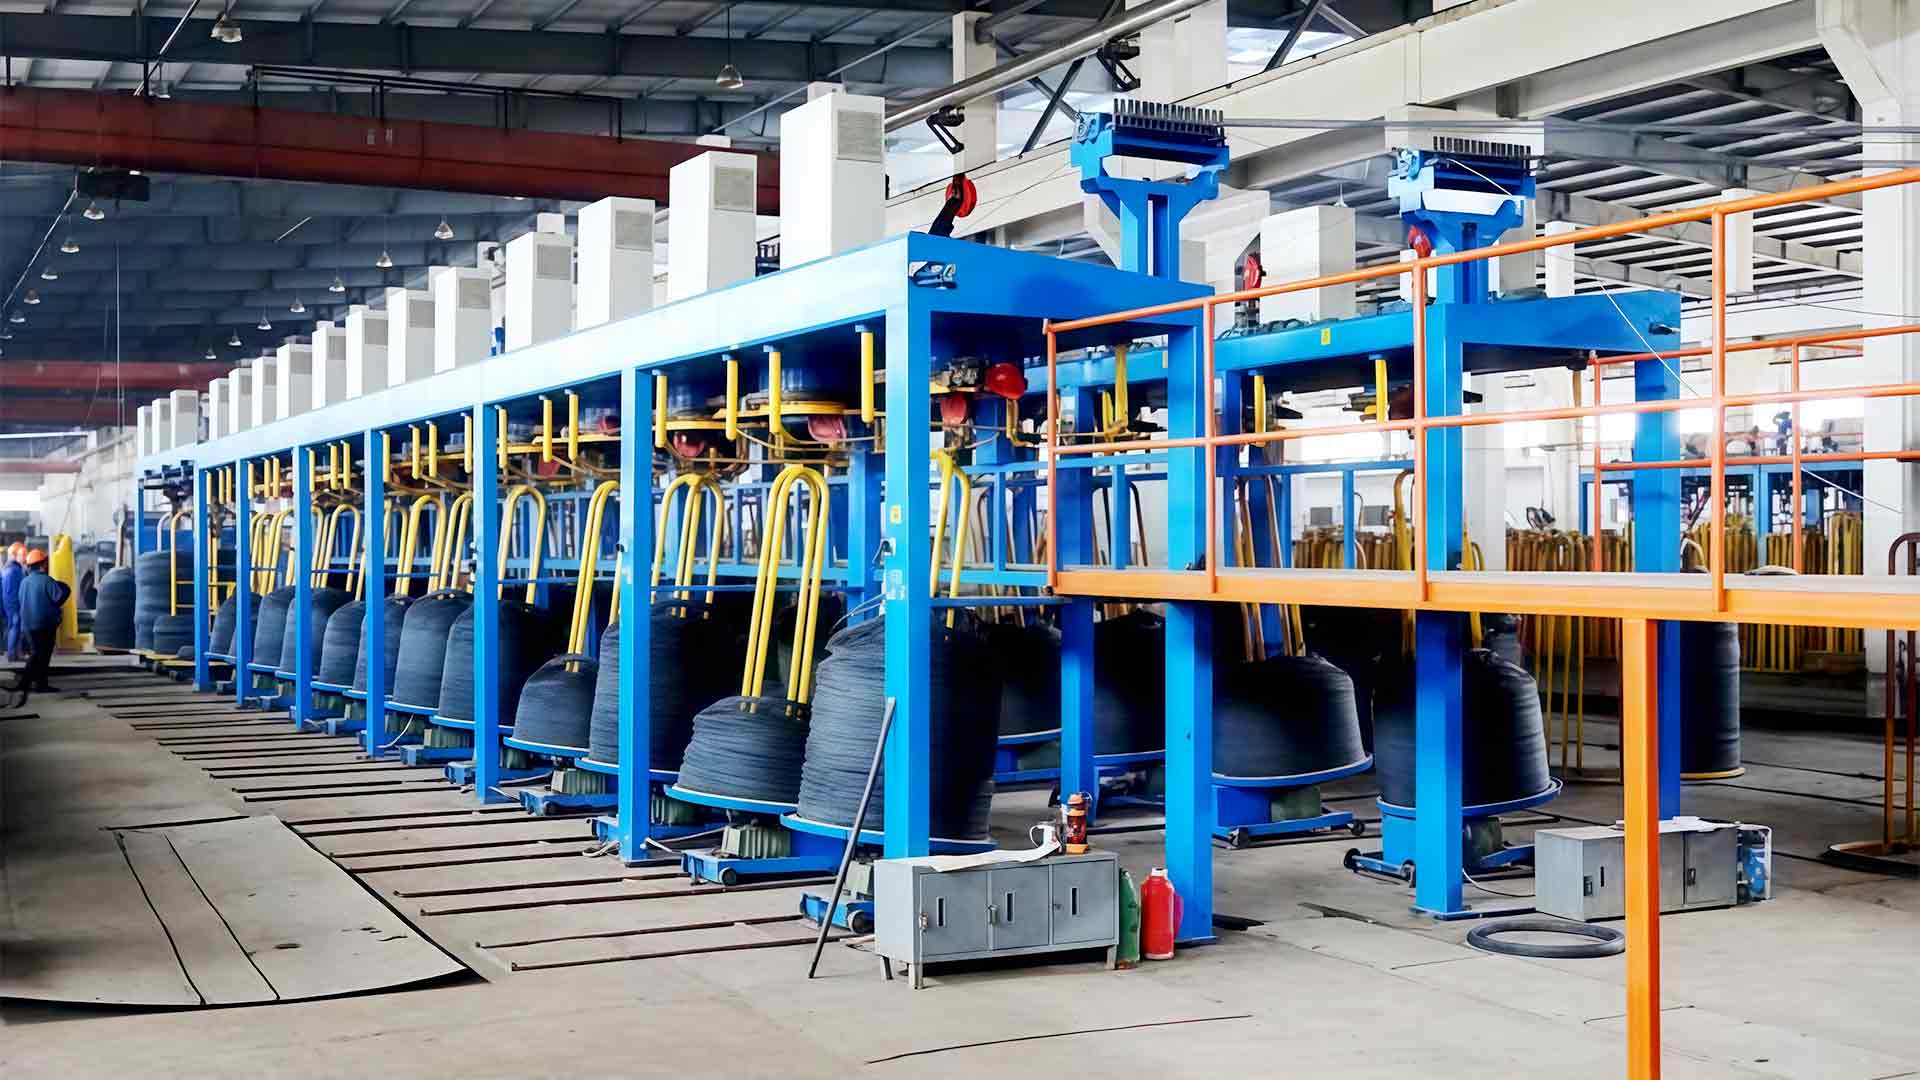

A műszak végén sétáljon át egy rajzüzletben, és általában már azelőtt meg tudja állapítani, hogyan fut egy magas szén-dioxid-kibocsátású sor, mielőtt bárki kinyitná a vezérlőpultot. A kenőanyag továbbra is átlátszó, a felszedésből kikerülő csomagok szilárdak és egyenletesek, a matricatartók körül pedig nincs kékes színű spray-száradás. Egy gép gyorsan futhat, de még mindig meghibásodik. A sebesség és a teljesítmény közötti szakadék az a rész, amelyet egyetlen brosúrafigura sem érzékel.
Hosszú ideje építünk rajzberendezéseket Wuxiban. A Jinding Technology névre keresztelt cég az 1990-es években egy kis családi műhelyből nőtt ki, és a ma szállított gépeink még mindig az első telepítések tanulságait hordozzák magukban, valamint több mint 550 sor üzemel több mint 40 országban. Az alábbiakban bemutatjuk, hogyan magyarázzuk el a teljesítményt azoknak az ügyfeleknek, akik nagy szén-dioxid-kibocsátású nedves zsinórt választanak – vagy próbálnak többet kihozni a padlójukon már állóból.
Miért kíván többet a magas széntartalmú huzal a nedves vezetéktől?
A nagy széntartalmú rúd szabadalmaztatva érkezik a géphez: finom perlit szerkezet, a huzalmarónál beállított húzóerő és vékony sárgaréz vagy foszfát hordozóbevonat, amely egy okból létezik – a kenőanyag megtartása érdekében a szerszámnál. Minden, amit a rajzvonal ettől a ponttól csinál, egy tárgyalás és kemény munka. Minden egyes áthaladás a húzóerőt hővé és diszlokációs sűrűséggé változtatja, így a huzal erősebb, kevésbé képlékeny és lényegesen kevésbé elnéző lesz.
0,8%-os és afeletti széntartalomnál ez a megbocsátás gyorsan elfogy. Ha a csökkentést túllépi azon, amit a szerkezet képes elnyelni, és a meghibásodás nem mindig ott történik, ahol elvárná. Később központi robbanásként, csésze-kúp-törésként a hajtókaron, vagy olyan húzó hatásként jelenik meg, amely három nappal a tekercs becsomagolása után kisodródik az ügyfél ablakán.
A nedves húzás az ipar válasza a hőproblémára. A tömbök és matricák kenőanyaggal való elárasztása sokkal gyorsabban távolítja el a hőt, mint a levegő valaha is, ezért a nedves gépek 1000 m/perc vagy annál nagyobb sebességgel bírják, ahol a száraz vezetékeknek vissza kell vonulniuk. A hűtőkör azonban csak annyira jó, mint a körülötte lévő fegyelem. Amikor a kenőanyag hőmérséklete öt fokkal a beállított érték fölé emelkedik, a film szilárdsága csökken, a súrlódás megnő, és az extra hő egyenesen visszakerül a huzalba. A gépen semmi nem változott, de a teljesítmény igen.
A teljesítményt ténylegesen mozgató karok
Pass ütemezés és csökkentés kockánként
Semmi sem alakítja jobban a magas széntartalmú eredményeket, mint a redukciós folyamat. Az enyhe acélhoz illő ütemezés – nagyvonalú falatok, kevés szerszám – a harmadik blokk előtt elszakítja a magas széntartalmú drótot. A legtöbb ilyen feladathoz szükséges nedves vezeték a 15–25%-os területcsökkentési tartományban működik, és a befejező szerszámok felé kúposodik, ahol a felület minősége és az átmérőtűrés többet jelent, mint a tömegcsökkentés. A megközelítési szög, a csapágyhossz és a hátsó feszültség ugyanahhoz a számításhoz tartozik; ezek nem független beállítások.
Csúszásvezérlés a blokkok között
Slip típusú gépeken a huzal valamivel gyorsabban húzódik, mint a kilépő feszítő, és ez a kis különbség az, ami feszesen tartja a vezetéket. Itt halmozódnak fel a hibák is: az egyik blokkon belüli két százalékos elsodródás a folyásirányban mindenütt kopássá válik, plusz az oválisság, amelyet az ügyfél előbb észrevesz, mint mi. Az egyedi hajtású és elektronikus hajtóműves szervoblokkok a magas szén-dioxid-kibocsátású munkák során megtérülnek, mert a sebességarány megmarad, ahelyett, hogy a terhelés és a hőmérséklet hatására sodródna.
Hűtés, kenőanyag és szűrés
A nedves kenőanyag munkafolyadék, nem kényelmes hűtőfolyadék. A koncentráció, a pH, az elszappanosítási érték és mindenekelőtt a finomszemcsék tartalom dönti el, hogy egy film túléli-e a nyomást a szerszámon. A hőmérséklet az a változó, amelyet leginkább figyelünk. A legtöbb üzletben 35–45 °C az a sáv, ahol a fólia kiszámíthatóan viselkedik, és egy megfelelő ülepítési és szűrőhurokkal rendelkező lemezes hőcserélő sokkal megbízhatóbban tartja ezt a sávot, mintha csak több kenőanyagot adna hozzá, amikor a dolgok forrónak érzik magukat.
Ezek mögött további három tényező húzódik meg, és ezek azok, amelyeket leggyakrabban utólagos gondolatként kezelnek:
- Die gyakorlat — keményfém minőség, megközelítési szög és csapágyhossz a huzalhoz igazítva, a legkiválóbb méretekhez fenntartott gyémánt matricákkal.
- Feszültség és hurokszabályozás – az állandó kifizetői feszültség leállítja az átmérő változását, mielőtt az elindulna.
- Felszedés és csévélés — elég feszesség egy szilárd csomaghoz, soha nem annyira, hogy a drót engedjen a dobon.
- Állapotfigyelés — A hűtőfolyadék nyomása, a vágódoboz hőmérséklete és a törésérzékelés többet árul el a teljesítményről, mint bármely sebességkijelzés.
Teljesítmény-benchmarkok egy pillantással
Az alábbi sávok azok, amelyeket az egészséges, magas szén-dioxid-tartalmú nedves vonalakon látunk. Tekintse őket egy konkrét minőségről, bevonatról és kész átmérőről szóló beszélgetés nyitányaként, ne univerzális specifikációként.
| Paraméter | Tipikus működő zenekar | Mit hajt |
|---|---|---|
| Bemeneti rúd átmérője | 5,5 – 8,0 mm | A szerszámok száma és a gép teljes hossza |
| Területcsökkentés menetenként | 15 – 25%, a végén elvékonyodik | Központi kitörések és középső tekercstörés veszélye |
| Rajz sebessége | 600 – 1200 m/perc | Műszakonkénti teljesítmény, a hűtési kapacitással egyensúlyban |
| Nedves kenőanyag hőmérséklet | 35-45 °C | Film erőt és meghalni az életet |
| Csúszás a blokkok között | 2 – 6% csúszás típusú gépeken | A kopás mértéke és a felületi minőség |
| Felvételi feszültség | A legalacsonyabb érték, amely még mindig szilárd csomagot alkot | Csomagsűrűség és huzalegyenesség |
| Törési sebesség | Egy törés alatt tíz tonnánként | Az egyetlen őszinte teljesítményfigura a lapon |
Ha a gépet a feladathoz kell igazítani, nem pedig a leggyorsabb jelzett sebességhez, ott van a legtöbb nyereség. A kompakt vízszintes elrendezés gyakran értelmesebb, mint egy hosszú, nagy teherbírású blokk, ha a tételek mérete mérsékelt, és az alapterület szűkös.
 Vízszintes víztartályos huzalhúzógép kompakt elrendezésekhez Vízszintes víztartályos huzalhúzó gép keringető hűtőfolyadékkal és könnyebb karbantartással, közepes adagokhoz, ahol szűk az alapterület. Termék megtekintése →
Ahol a vonalak csendben elvesztik a teljesítményt
A teljesítmény ritkán omlik össze. Ez erodálódik. Egy tavasszal 1050 m/perc sebességgel futó vonal őszre 900-at fut, és senki sem tudja megjelölni, hogy mikor változott. Tapasztalataink szerint a csúszás általában a négy hely valamelyikén indul: a kenőanyag hőmérsékletének felemelkedése a környezeti feltételek változásával, a szűrőnyomás-különbség észrevétlen emelkedése, a hornyok egy kicsit más profilba kopása, vagy a túl sokszor újrasimított szerszámdoboz.
Figyeld: olyan csomagok, amelyek melegnek érzik magukat, amikor lekerülnek a felszedésről, enyhe perzselt szag a befejező blokkok közelében, vagy átmérő-leolvasások, amelyek a tekercsen átsodródnak, ahelyett, hogy ugrálnának. Mindhárom a hőre és a súrlódásra mutat, jóval azelőtt, hogy törésként megjelennének.
Ha egy sor elszakad, az ok általában megtalálható, és szinte mindig olcsóbb a kijavítása, mint a gyártási idő, amibe kerül. Gyakorlati áttekintést tartunk a a huzalhúzó gép működésében megjelenő problémákat pontosan ezért, és ami benne van, a legtöbb az ügyfelek hívásaiból származik, nem pedig egy tankönyvből.
A halvány állapota külön említést érdemel, mert ez a legolcsóbban szabályozható és a leggyorsabban lebomló változó. Egy töredezett csapágy, egy polírozott nyomófelület vagy egy olyan megközelítési szög, amely már nem felel meg a bevonatnak, többe kerül a selejtben, mint amennyibe a matrica cseréje valaha is kerül. Ha minden termékcsaládhoz hozzáillő keményfém matricakészletet tartunk, és nem a bélérzésen, hanem a mért furatokon helyezzük el őket, csendesen megvéd minden mást a termékcsaládon belül.
Volfrám-karbid huzalhúzó szerszámok precíziós húzáshoz A precíziós volfrám-karbid matricák segítenek megőrizni a huzal méretpontosságát és felületi minőségét, miközben ellenállnak a húzás során fellépő nyomásnak és súrlódásnak. Termék megtekintése → Az alatta lévő platform is számít, és csendesebb módon, mint ahogy a legtöbb vásárló elvárja. A folyamatos, nagy szén-dioxid-kibocsátású gépeket bőséges kenőanyagmennyiséggel, merev blokkokkal és terhelés alatti arányt tartó hajtásokkal jutalmazzák – az a fajta nedves blokk, amely három műszakos üzemre készült anélkül, hogy a beállítások elkalandoznának. A kisebb, egyenletesebb gyártás gyakran jobban teljesít egy szűkebb, egyszerűbb vázon, amely könnyen szervizelhető és gyorsan cserélhető.
Nedves víztartályos huzalhúzógép folyamatos hűtéssel Nedves huzalhúzó gép, amely folyamatosan alkalmazza a hűtőfolyadékot a súrlódás és a szerszámkopás csökkentése érdekében, miközben támogatja a felületkezelést és az egyenletes huzalminőséget. Termék megtekintése → A kifizetés és az átvétel a húzóvonal része
A rajzblokk nem fut elszigetelten, bármilyen jó is. A nyeremény beállítja a hátsó feszültséget, és egy tekercs, amely túlfeszültségben megtérül, olyan átmérőjű szórásként jelenik meg, amelyet semmilyen szerszámmenetrend nem tud kijavítani. Az átvétel dönti el a csomag minőségét, és a rosszul beállított orsó ellapítja azt a vezetéket, amely az utolsó matricát tökéletesen kerekre hagyta.
Ezen a két végén annyi időt töltünk, mint magán a blokkon. Flip típusú fej feletti kifizető állványok és feszültség-vezérelt állványok léteznek a feszültség folyamatos visszatartására, amikor a tekercs letekerődik; orsók, szilvavirágkeretek és elefánttörzstekercsek léteznek, hogy a kész drótot elcsavarás nélkül távolítsák el. Amikor az ügyfél azt mondja nekünk, hogy a vonala "néhány napon jobban működik, mint máskor", a válasz gyakrabban van a kifizetésben, mint a kockadobozban.
"Az 1200 m/perc sebességgel közlekedő és műszakonként kétszer szakadó vonal lassabb, mint az, amelyik 900-at fut és soha nem áll meg. Inkább eladnánk a második vonalat."
Ez a saját üzembe helyező mérnökeink véleménye, és hasznos szűrő a specifikációk olvasásakor. A teljes kínálat az általunk épített huzalhúzó vonalakat és alátámasztó berendezéseket ez az ötlet köré szerveződik, a kifizetéstől a rajzoláson át a tekercselésig és a csomagolásig.
Egy ellenőrző lista, amelyet érdemes bevinni az üzembe
- Kérjen besorolási ütemtervet, amely a minőségére, a bevonatára és a kész átmérőre vonatkozik – nem pedig egy másik terméktől kölcsönzött általánost.
- Ellenőrizze a hűtőkört: a hőcserélő kapacitását, a tartály térfogatát, a szűrési fokozatot és a finomszemcsék eltávolításának módját.
- Nézze meg, hogy a gép névleges fordulatszámon járjon legalább egy órán keresztül, majd érezze saját maga a kenőanyag hőmérsékletét.
- Vizsgálja meg a hornyokat és a szerszámdobozokat minden használt gépen, mielőtt az árról beszélne.
- Írja be a törési sebességet és az átmérőtűrést; ez a két szám a ténylegesen vásárolt teljesítményt jelenti.
- Tervezze meg az üzembe helyezést azokkal az emberekkel, akik a vonalat vezetik, nem csak a vezetőséggel. A beállítási ismeretek a szállítandó rész részét képezik.
Milyen a jó teljesítmény a végén
A magas szén-dioxid-kibocsátású nedves húzás teljesítménye nem csak a gép sajátossága. Ez történik, ha egy ésszerű ütemezés találkozik a stabil hűtéssel, tiszta kenőanyaggal, jól illeszkedő matricákkal és olyan felszívással, amely nem küzd a blokk ellen. Állítsa be ezeket, és a sebességmutató gondoskodik magáról; félreértsd őket, és ezt semmilyen lóerő nem fogja elrejteni.
A biztató az, hogy szinte az összes mérhető, és a legtöbb állítható egy meglévő vonalon. Ha új berendezést ad meg, vagy egy olyan gép teljesítményét próbálja helyreállítani, amely az elmúlt két évben csendesen lelassult, mindig örömmel nézzük végig Önnel a számokat – általában a legegyszerűbb kérdéssel kezdjük: mit mond a törésnaplója?
Egy szokás, amit érdemes megtartani: naplózza a kenőanyag hőmérsékletét, a törésszámot és az átlagos vezetéksebességet minden műszakban egy hónapig. A trendvonal többet árul el a valós teljesítményről, mint bármelyik tesztfutás.