
A fordított függőleges huzalhúzó gépek funkciói: teljes útmutató
A huzalmalmok üzemeltetői és az üzemtulajdonosok számára a fordított függőleges huzalhúzó gép egy ismerős szűk keresztmetszetre ad választ: hogyan lehet a vezetéket futásban tartani anélkül, hogy néhány száz kilogrammonként leállna egy teljes tekercs lecsupaszítása érdekében.
Egy Zhejiang-i kötőelemgyár azt találta, hogy a két vízszintes felvevősorhoz egy-egy teljes munkaidős kezelőre van szükség, szinte kizárólag a tekercscseréhez. Miután ugyanazt a gyártási programot fordított függőleges huzalhúzó gépre váltották, a kezelő szerepe kézi kezelésről felügyeletre változott. A vonal nehezebb tekercseket produkált, a padló tisztább maradt, és az alsó körömképzők észrevehetően egyenletesebb tekercsgeometriájú huzalt kaptak.
A fordított függőleges huzalhúzó gép funkciói megmagyarázzák ezt az eltolódást. Ez a géptípus a húzást, a tekercselést és a tekercskezelést egyetlen folyamatos folyamatban egyesíti . Az egyes funkciók működésének megértése az első lépés annak eldöntése felé, hogy az adott funkció az Ön üzlethelyiségéhez tartozik-e.
A működési elv: rajzolás, tekercselés és gravitációs tekercselés egy sorozatban
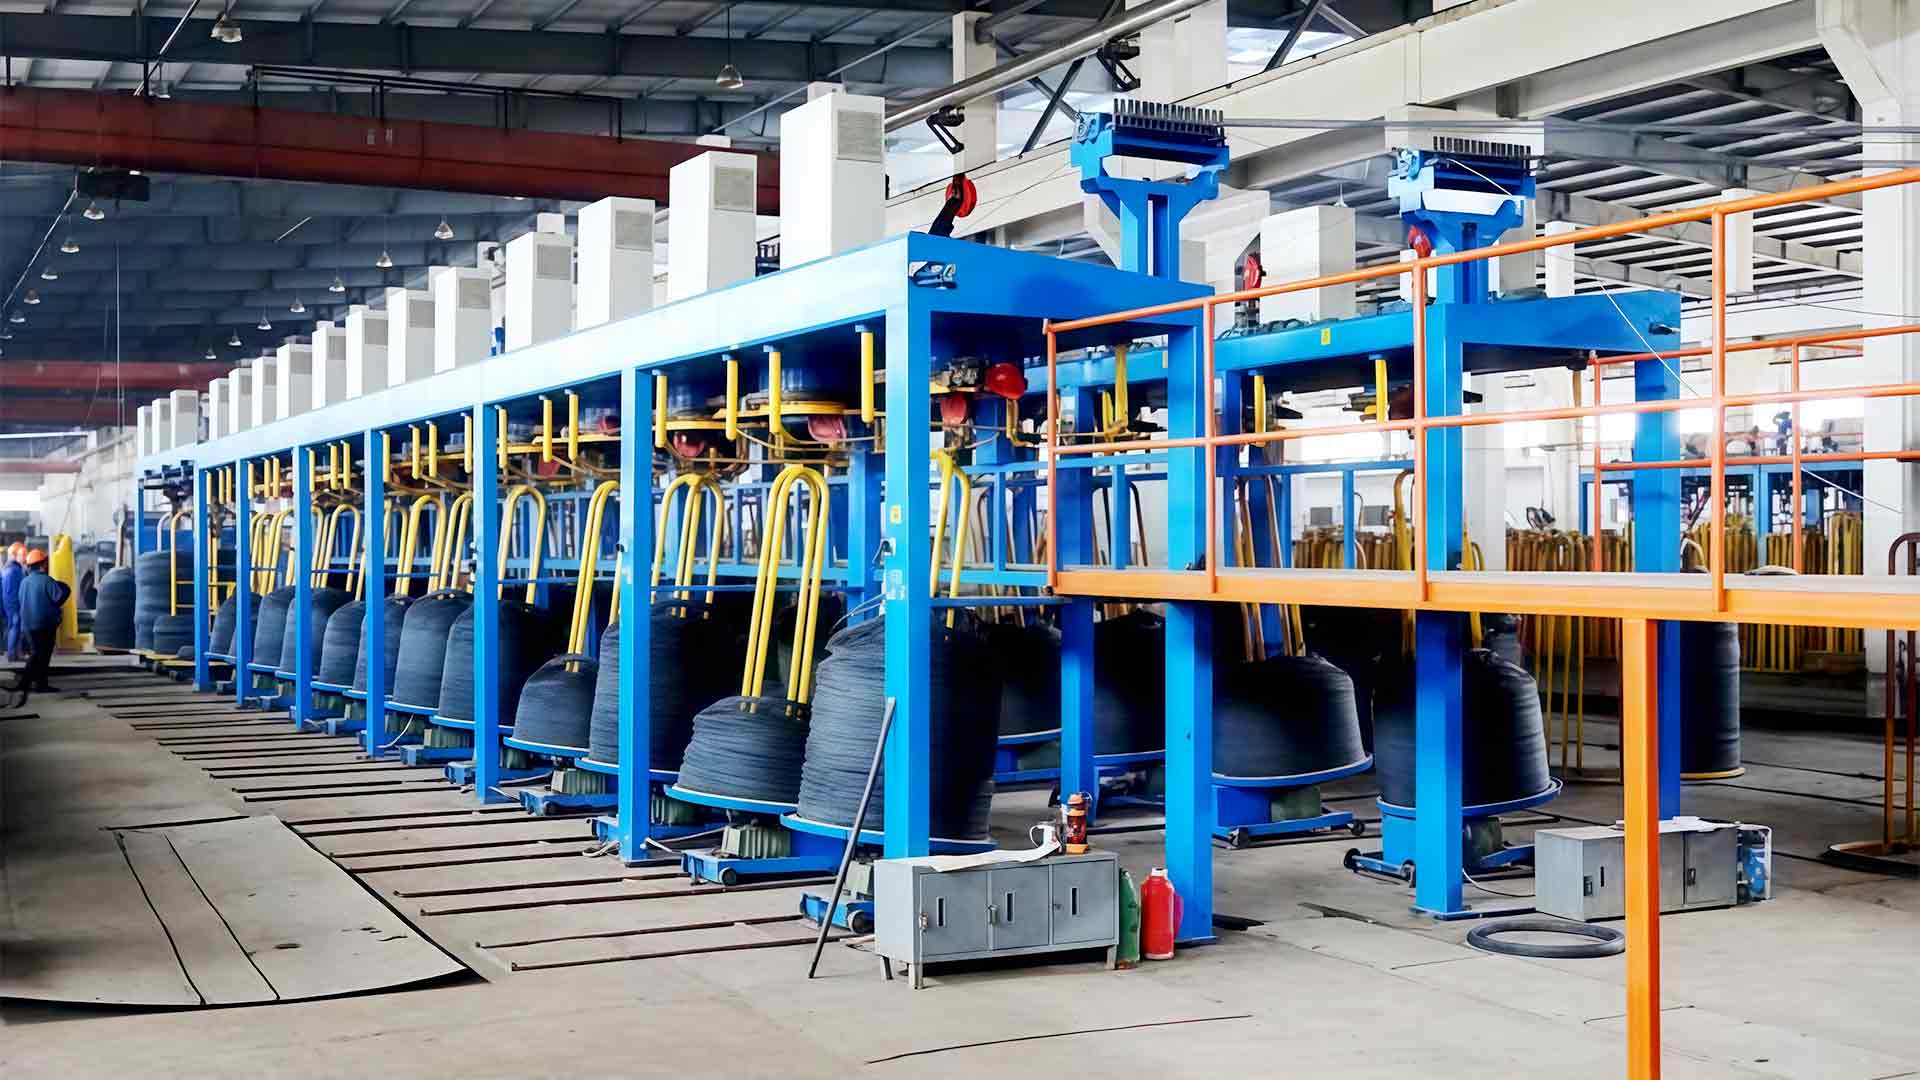
A fordított függőleges huzalhúzó gép egy blokkból álló egység, amelynek hajtótengelye függőlegesen van felszerelve és fordított, vagyis a munkafelület lefelé néz. A drótot kihúzzák a kiegyenlítőből, áthalad egy matricadobozon, és körbeveszi a hajtókar felső részét. Az utolsó tekercselés után a huzal lefelé halad a hajtótengelyen, és leesik az alsó széléről az alatta lévő forgótányérra.
Három fizikai folyamat játszódik le egyszerre:
- Méretcsökkentés a szerszámon keresztül, a hajtókar húzóereje által.
- Hőátadás a huzalról a vízhűtéses kapaszkodófelületre.
- Tekercs felhalmozódás a forgótányéron, mechanikus csupaszító eszköz nélkül.
Mivel a tekercs a gép alatt van elhelyezve, a hajtómű tovább tud forogni, amíg a kész tekercs a forgótányéron vár az eltávolításra. A gép soha nem áll le a tekercskezelés kedvéért. A gyakorlatban ez a fordított függőleges kialakítást az egyik legproduktívabb egyhuzatú elrendezéssé teszi a huzalmalmokban.
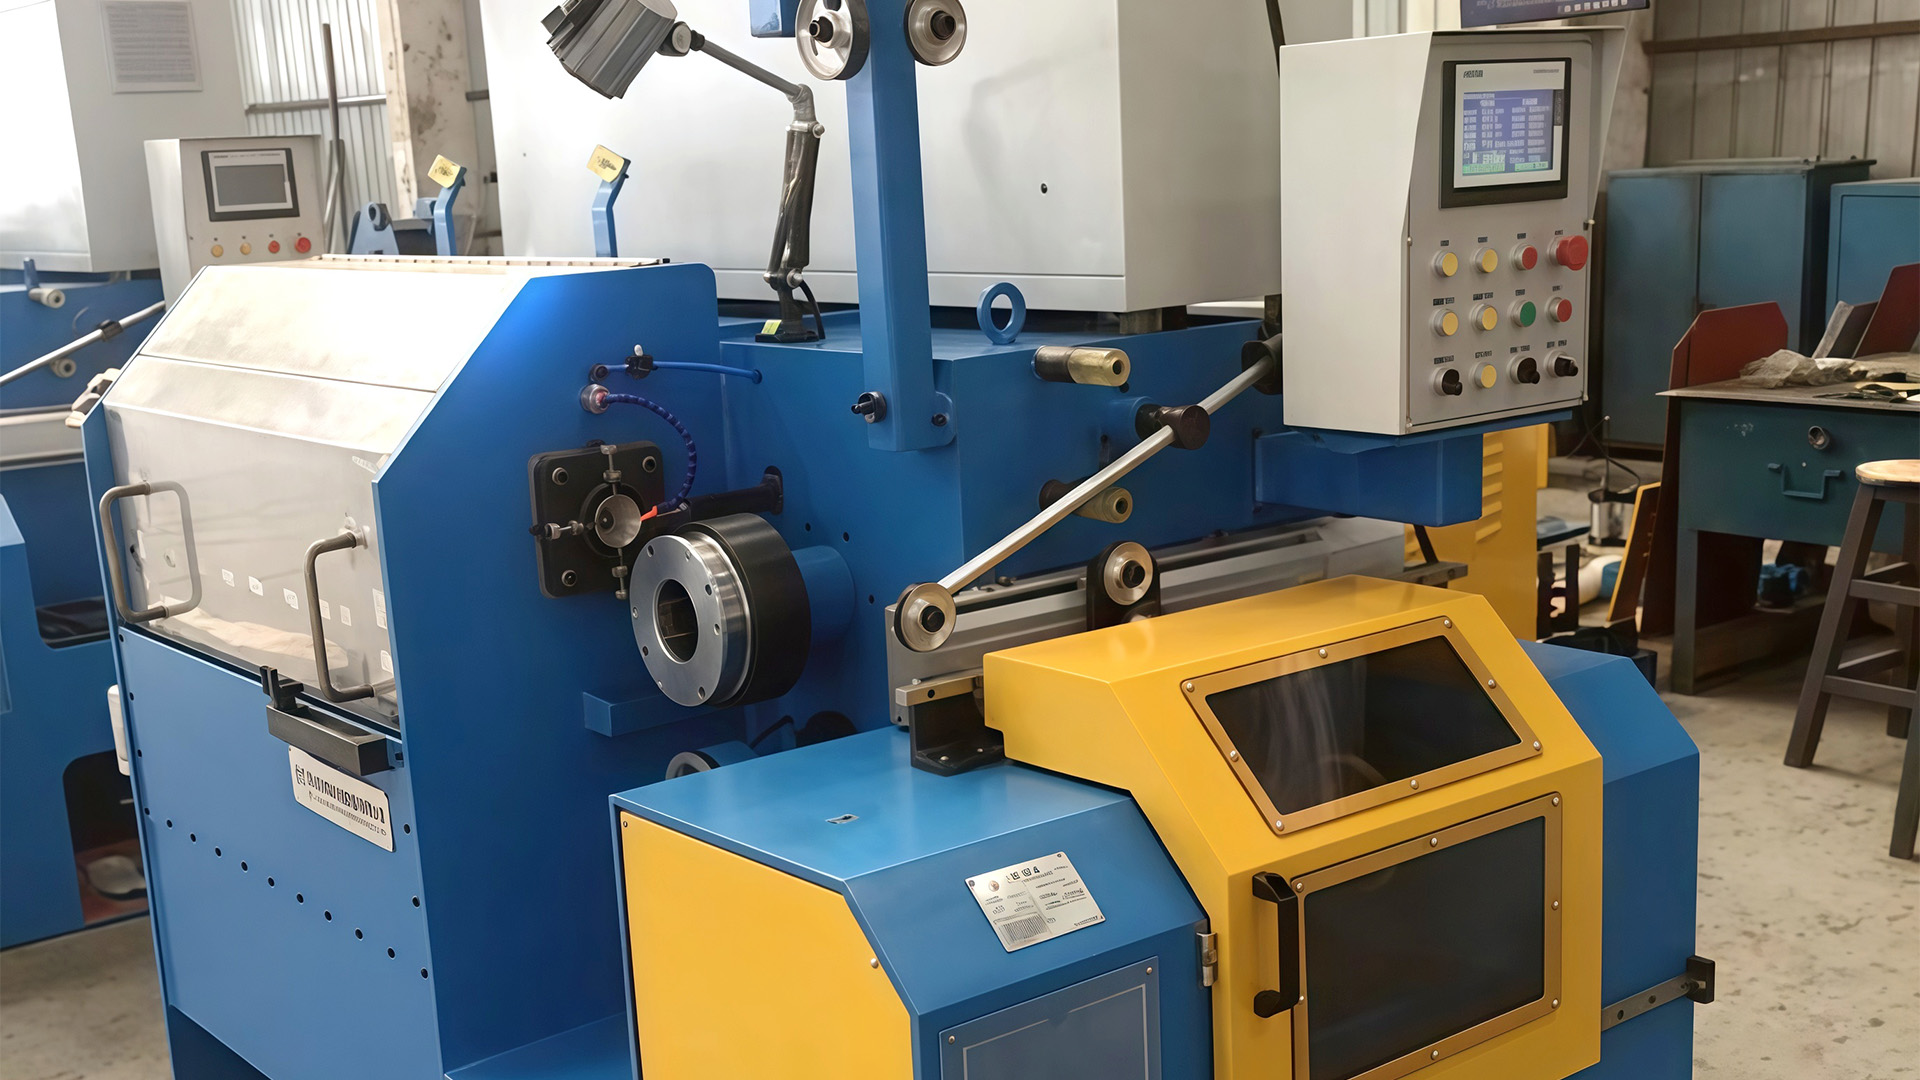
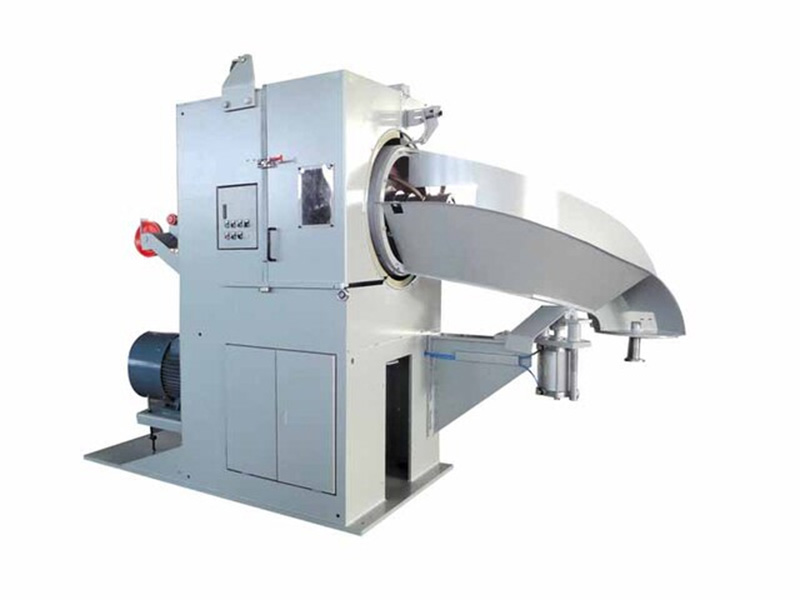 Fordított függőleges huzalhúzó gép folyamatos tekercsgyártáshoz Ez a gravitációs rásegítésű fordított gép futásban tartja a hajtóművet, amíg a tekercsek várakoznak, így nagyobb tekercstömegeket és kevesebb menetmegállást tesz lehetővé a hulladék és a kezelői munka csökkentése érdekében. Termék megtekintése →
Hat alapvető funkció, amely meghatározza működési viselkedését
1. Folyamatos tekercselés nehéz tekercstömegekkel
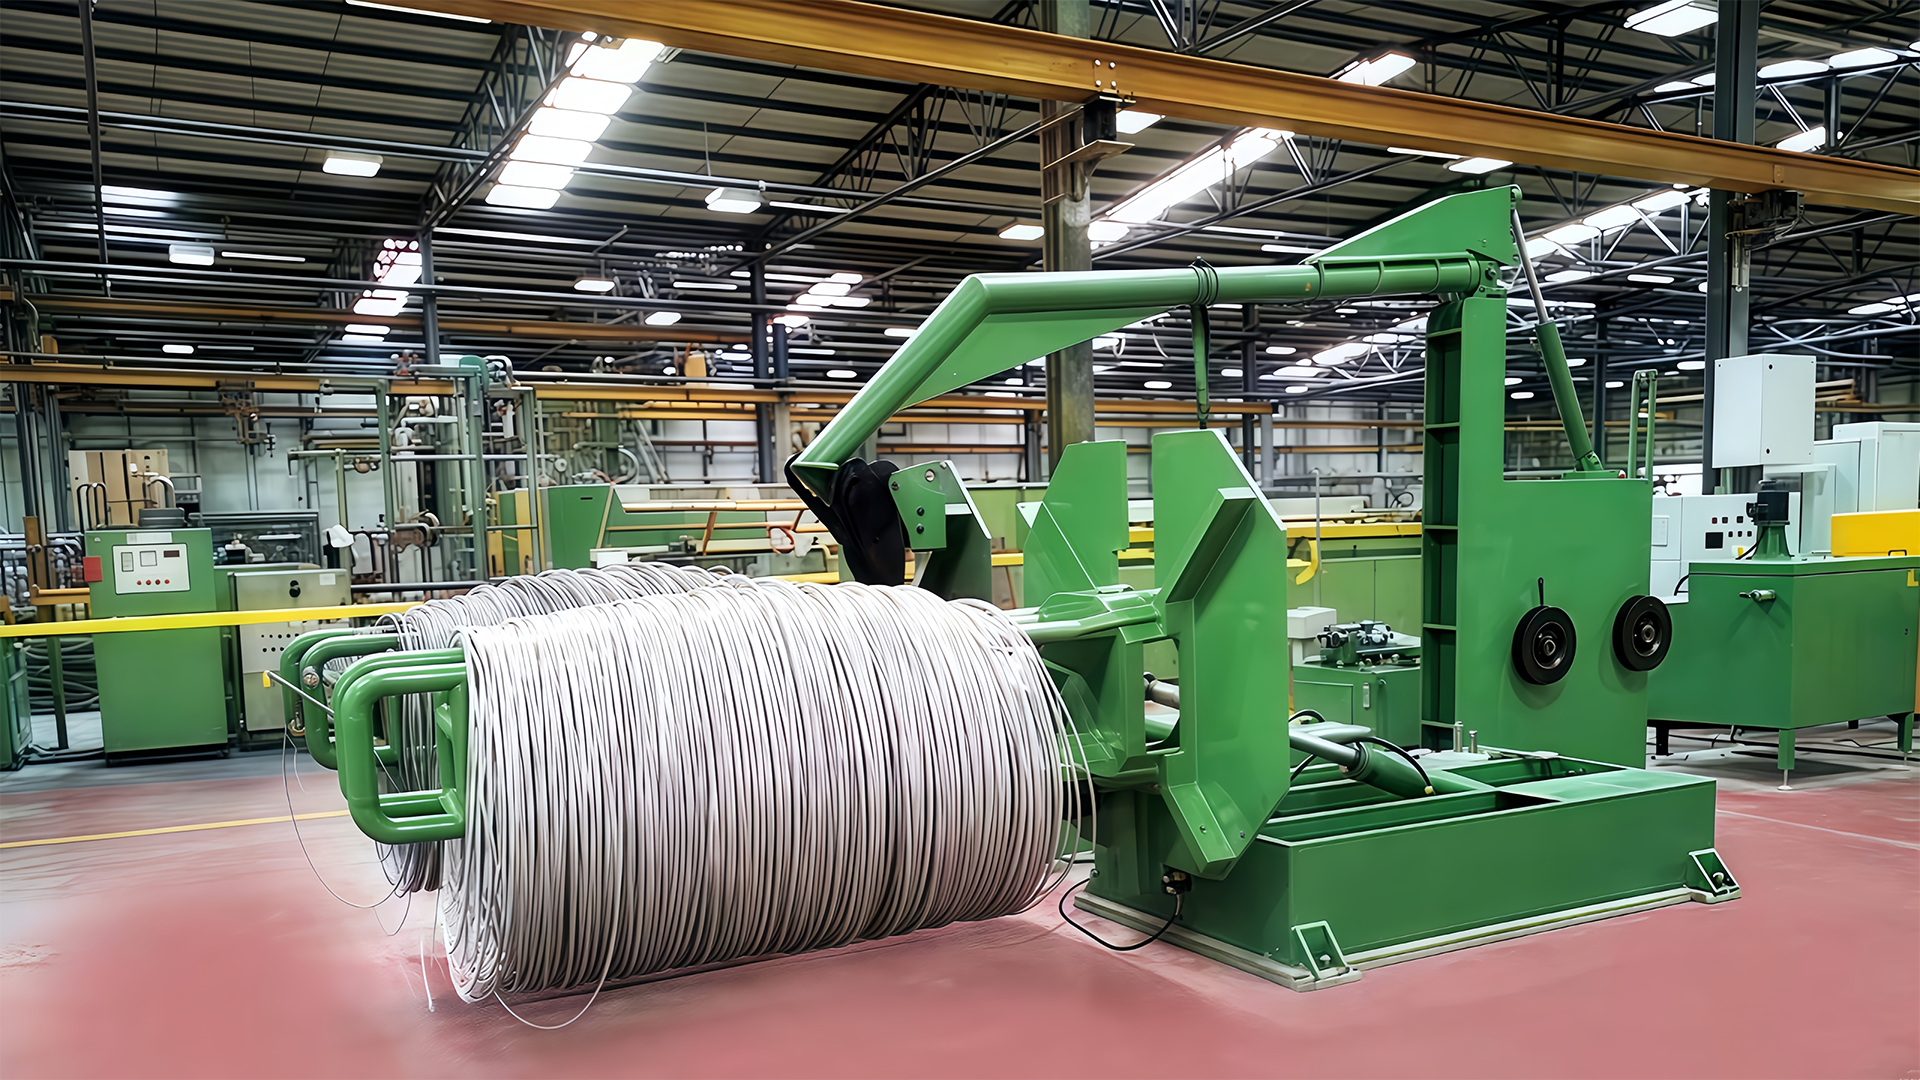
Az átvételi funkció nem utólagos gondolat; ez az oka a fordított formátum létezésének. A forgótányér addig gyűjti a huzalt, amíg el nem éri az előre beállított súlyt vagy tekercsátmérőt, majd a gép jelzi az eltávolítást. A modelltől függően az egyes tekercsek súlya 500 kg és 3000 kg között lehet. A kevesebb indítás és leállítás kevesebb szálfűzési eseményt jelent, ami közvetlenül csökkenti a selejtezést és a kezelői munkaterhelést.
2. Gravitációs alapú tekercsrétegezés
A huzal leesése nem véletlen. A forgótányér szabályozott mintázatban forog és halad, mindegyik burkolatot az előző mellé fektetve. Ez a mintázati funkció egyenletes sűrűségű, lapos, stabil tekercset hoz létre. Megakadályozza az összekapcsolódást is, amikor a vezetéket később egy csavarformázóba vagy szegezőgépbe fordítják, ami a rosszul tekercselt tekercseket használó üzemekben vonalkimaradást okoz.
3. Vezérlő hűtés integrált vízáramkörrel
A rajzolás hőt termel. Hatékony hűtés nélkül a hajtókar felületének hőmérséklete megemelkedik, a huzal nehezebbé válik, és a húzó kenőanyag elromlik. A fordított gépek általában vízhűtéses hajtóművekkel és recirkulációs körrel készülnek. A hajtókar hőmérsékletének szabályozott tartományban tartása megőrzi a szerszám élettartamát és a huzalfelület minőségét.
4. Precíziós feszültségszabályozás a sorsolás során
A váltakozó áramú, változtatható frekvenciájú hajtás a hajtótengely sebességét a kifizetői sebességhez igazítja, megteremtve a folyamatos megnyúláshoz szükséges feszültséget. A táncoló görgővel vagy mérőcellával felszerelt gépeken a feszültség-visszacsatolás valós időben finomítja a sebességet. Az eredmény reprodukálhatóbb végső átmérő, még akkor is, ha a bejövő rúd keménysége tekercsenként változik.
5. PLC-vezérelt folyamatautomatizálás
A legtöbb modern fordított gép egy programozható logikai vezérlőhöz kapcsolja a húzási sebességet, a tekercsszámlálást és a biztonsági reteszeket. A kezelők beállítják a céltekercs súlyát és a kész átmérőt, és a gép átveszi onnan. Az adatnaplózás azt is lehetővé teszi a felügyelőknek, hogy lássák, hány tekercs készült műszakonként, és hogy a vonal eléri-e a tervezett kimeneti sebességet.
6. Hozzáférhető elrendezés a gyors átálláshoz
A fordított konfiguráció egyértelmű hozzáférést biztosít a szerszámdobozhoz, a hajtókarhoz és a lemezjátszóhoz egyetlen oldalról. A több huzalátmérőt feldolgozó üzemeknél a szerszám cseréjéhez és a hajtókar sebességének visszaállításához szükséges idő rövidebb, mint sok vízszintes vagy táncoló típusú gépen.
Funkciók egy pillantásra: rendszerszintű lebontás
Az összehasonlítás megkönnyítése érdekében az alábbi táblázat összefoglalja a főbb funkciókat rendszerszinten, és bemutatja, hogy mindegyik mit jelent a termelési teljesítmény szempontjából.
| Funkció | Mechanizmus | Termelési hatás |
|---|---|---|
| Folyamatos húzás és tekercselés | Fordított hajtómű forgatható lemezjátszóval | Nincs vonalmegállás a tekercs leválasztásához; magasabb kihasználtság |
| Gravitációs tekercsesés | Szabadesés a kapaszkodó alsó széléről | Nincs lehúzó mechanizmus; kevesebb mozgó alkatrész |
| Mintázatú lemezjátszó | Független forgótányér motor orbitális mozgással | Lapos, stabil tekercsek; nincs reteszelés a kifizetéskor |
| Capstan hűtés | Vízhűtéses hajtókar és szerszámdoboz | Stabil húzási hőmérséklet; tovább hal az élet |
| Feszültségszabályozás | PLC és változtatható frekvenciájú hajtásszabályozás | Következetes nyúlás; kevesebb vezetékszakadás |
| A tekercs súlyának szabályozása | PLC számláló előre beállított határértékekkel | Kiszámítható logisztika; jobb hozamkövetés |
A huzalhúzó gépet nem a prospektusban szereplő maximális sebesség alapján ítélik meg, hanem az alapján, hogy hány óra üzemel anélkül, hogy kezelői kezet igényelne.
Hogyan hasonlítható össze az egyenes húzógépekkel
Egy egyenes vonalú huzalhúzó gép több szerszámon keresztül húzza át a huzalt vízszintes vonalban, és egy orsóra vagy blokkra gyűjti. Ez a megfelelő választás több menetes ütemezéshez, ahol hosszú folyamatos út áll rendelkezésre, és ahol a közbenső lágyítás a folyamat része. De ha a gyártási program egyetlen csökkentés, például 6,5 mm-es alacsony szén-dioxid-kibocsátású rúd egészen 4,0 mm-es huzalig a szögkészítéshez, egy többmenetes egyenes gép több gépet tartalmazhat, mint amennyit a munka megkövetel.
A fordított függőleges gép egyszerűbb, mert egy menetre lett tervezve, mégis nagyobb tekercssűrűséggel és folyamatos működéssel kompenzál. Nehezebb tekercseket, tisztább huzalfelületeket és kevesebb érintkezési pontot kap. Azon kötőelem- és szöggyártók számára, akiknek állandó tekercshuzal-előtolásra van szükségük, a fordított kialakítás jobban illeszkedik a későbbi folyamatokhoz.
Ahol a gép megérdemli: gyakorlati alkalmazások
Négy alkalmazási csoport uralja a fordított függőleges huzalhúzó gépek iránti keresletet:
- Rögzítőelemek gyártása: 5,5-8,0 mm-es rudat húzunk le a csavarkészítők és hidegvágók által igényelt huzalátmérőig.
- Körömgyártás: 2,5-4,5 mm-es huzalból egységes tekercsek gyártása automata körömbevágókhoz.
- Drótháló és kerítés: egységes huzal biztosítása hálóhegesztők és láncszemek számára.
- Előfeszített és nagy széntartalmú huzal: szabályozott egymenetes redukció olyan alkalmazásokhoz, amelyek előre látható nyúlást és magas tekercsintegritást igényelnek.
Minden beállításnál a gép alapértéke változatlan marad: egy átmérőjű rudat vesz, kisebb átmérőjű tekercset szállít, és ezt folyamatosan, minimális kézi odafigyeléssel teszi.
Nagy sebességű fordított huzalhúzó gép automatizált malmok számára A magas szintű automatizálásra és minimális állásidőre tervezett gép a precíz szerszámvezérlést és az egyenletes teljesítményt párosítja, így elengedhetetlen a termelékenységet előnyben részesítő gyárak számára. Termék megtekintése → Mit kell ellenőrizni vásárlás előtt
Öt paraméter határozza meg, hogy egy fordított gép megfelel-e a gyártási tervének:
- Bemeneti rúd átmérője: a gép által elfogadott maximális rúdméret, típustól függően általában 12 mm vagy 6,5 mm.
- Végső huzaltartomány: az az átmérőtartomány, amelyre a szerszámdobozt és a hengerfejet tervezték, például 1,2–5,0 mm.
- Maximális húzási sebesség: általában 400-800 m/perc, amely közvetlenül beállítja az áteresztőképességet.
- A tekercs teherbírása: 500 kg-tól több mint 3 tonnáig; a nagyobb kapacitás csökkenti az átváltási gyakoriságot.
- Motorteljesítmény és redukciós arány: meg kell egyeznie az anyag szakítószilárdságával és a szükséges áthaladásonkénti redukcióval.
Ezek az értékek összefüggenek egymással. A 12 mm-es rúdhoz előírt gép nem gazdaságos 1,5 mm-es véghuzalnál, és a nagy brosúra-sebesség ideális stancolási ütemezést és kenési állapotot feltételez. A kötelezettségvállalás előtt beszélje meg a tényleges rúdforrást és a kész huzal specifikációját a berendezés gyártójával.
A telepítés után két működési pontra érdemes figyelni. A szerszámkopás normális, de ha a gép hűtőáramlása vagy kenése alulméretezett, a kopás erősen felgyorsul, és a huzalfelület minősége romlik. A tekercsmintázat-problémák általában egyenetlen rétegekként vagy összecsukott élekként jelennek meg, és mindkettő visszavezethető a lemezjátszó sebességének programozására vagy a hajtótengely beállítására. A részletes hibaelhárítási útmutatóért tekintse meg ezt a cikket huzalhúzó gép működési problémái .
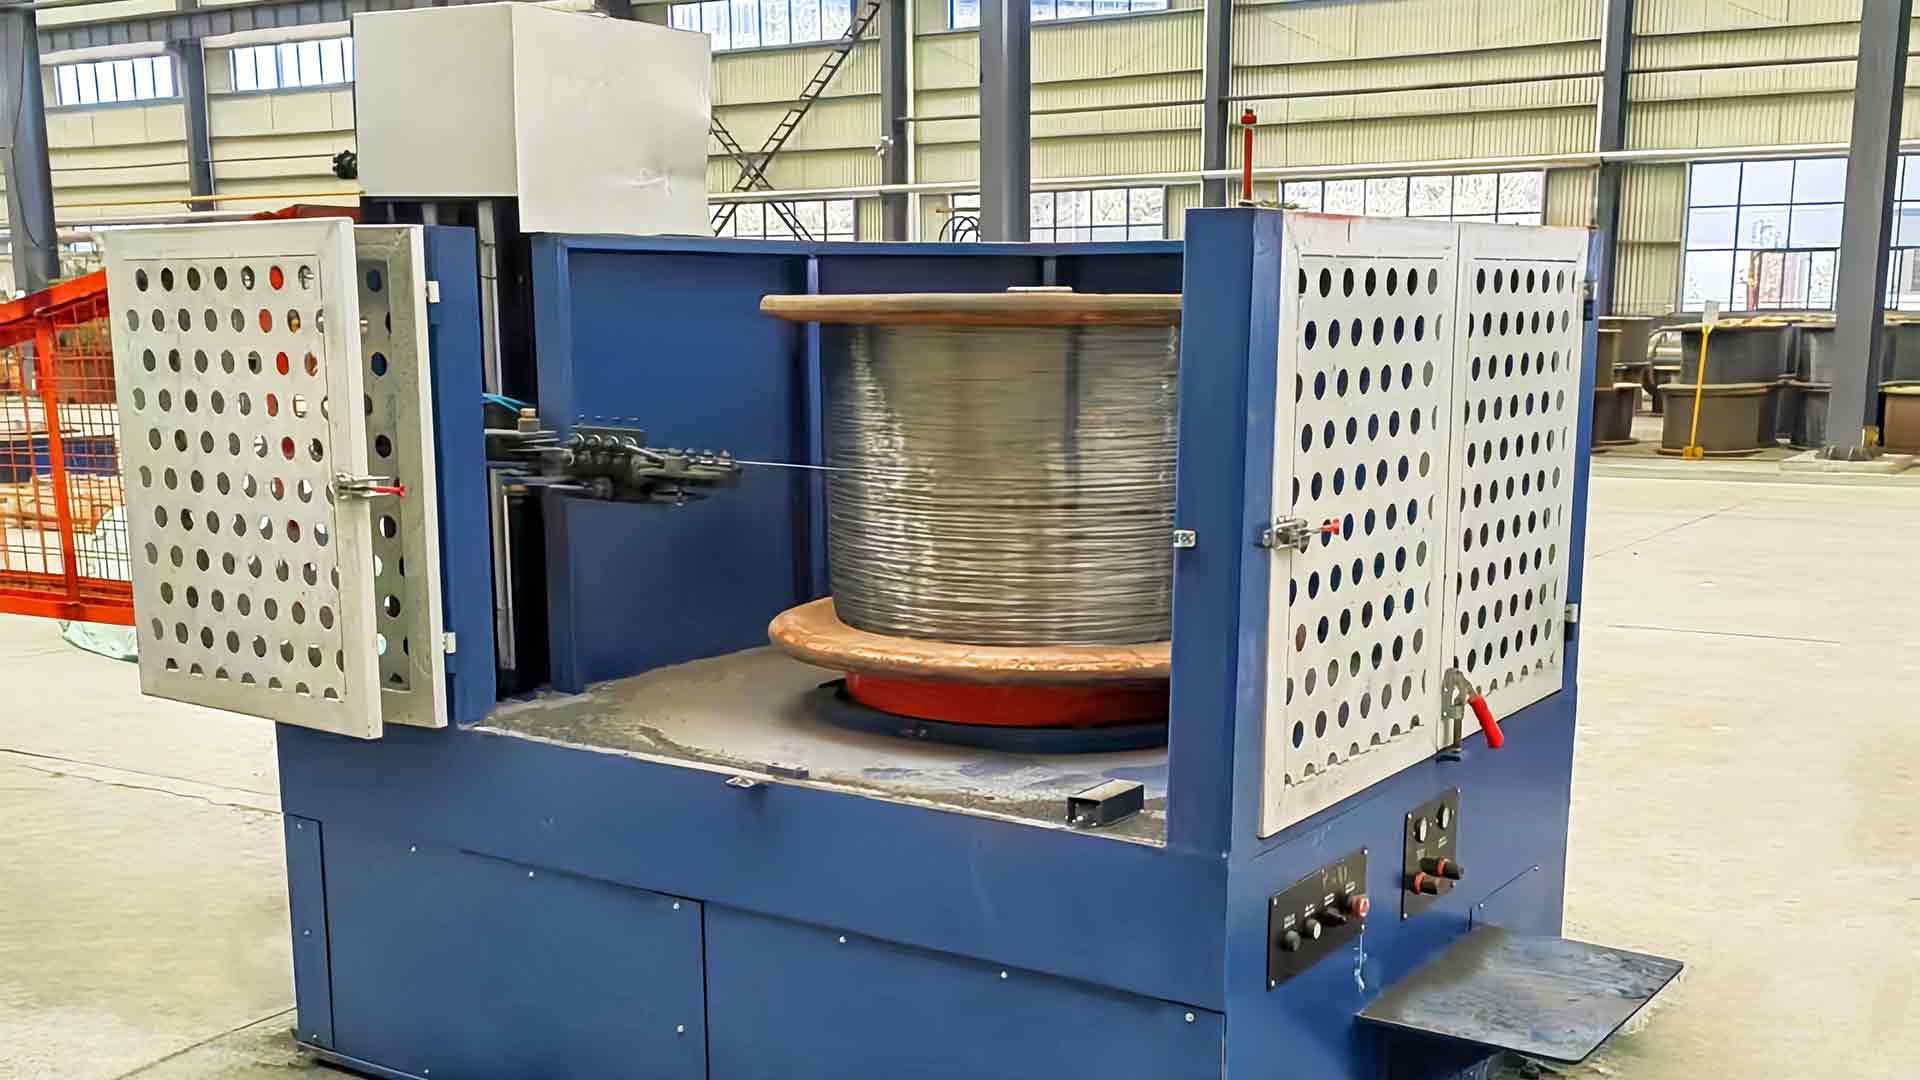
Egycsatornás fordított huzalhúzó gép gravitációs rásegítéssel Ez a helytakarékos fordított egység lefelé húzásával leegyszerűsíti a karbantartást és a szerszám élettartamát, míg PLC-je és hűtőrendszerei stabil, nagy sebességű működést támogatnak. Termék megtekintése → A lényeg
A fordított függőleges huzalhúzó gép funkciói egy cél köré épülnek: maximalizálja a termelékeny húzási időt, miközben minimalizálja a kézi tekercskezelést. A gravitáció által támogatott felvétel kiküszöböli a csupaszító mechanizmust, a mintázatos forgótányér tekercseket állít elő, amelyeket a későbbi berendezések megszakítás nélkül képesek feldolgozni, az integrált hűtés és PLC vezérlés pedig stabilan tartja a folyamatot.
Ha az üzem egymenetes csökkentéseket hajt végre, és küszködik a tekercskezelési munkával vagy a nem tervezett leállásokkal, akkor ezt a tervet kell értékelni. A gép igazi ereje nem egyetlen különálló funkció . Így működnek együtt ezek a funkciók, hogy a vezetéket mozgásban tartsák, tekercs után.