
Huzalhúzási technológia
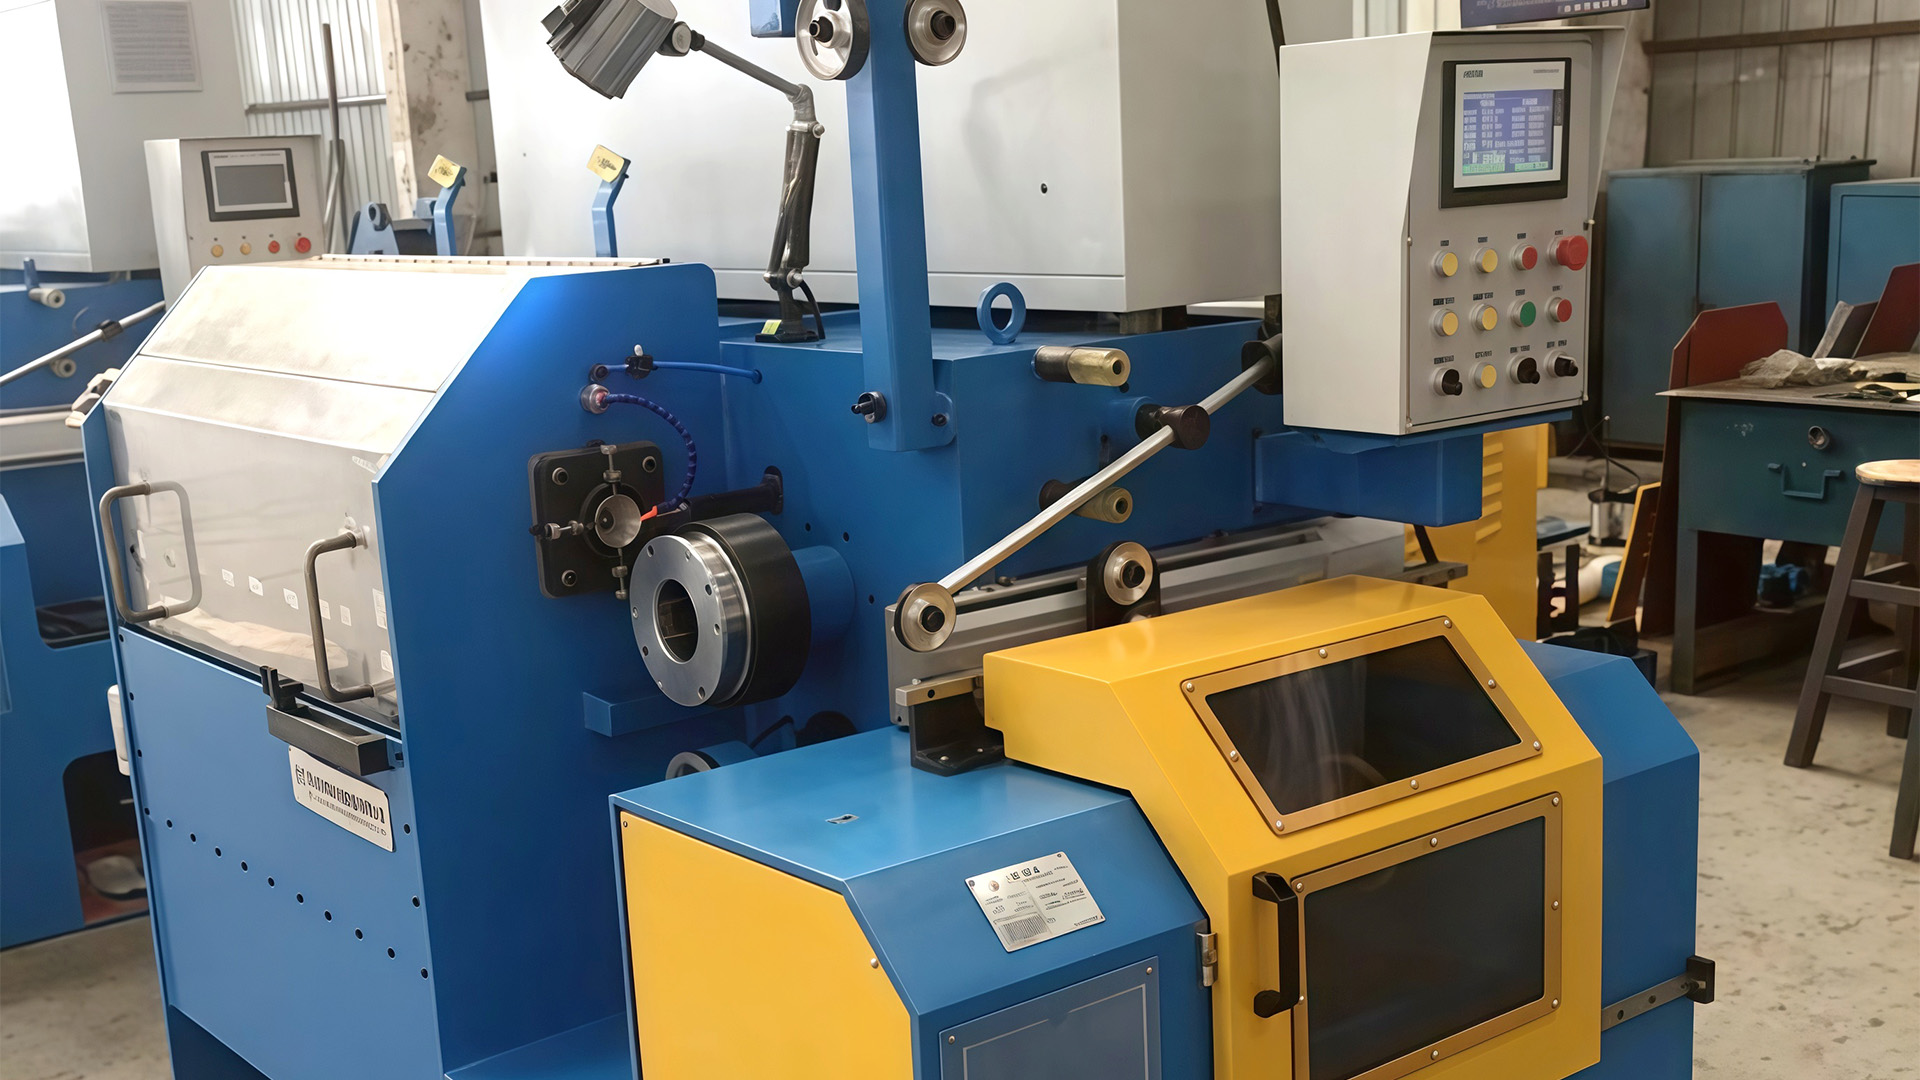
A magas széntartalmú acél funkciója Dróthúzó gép
A csökkentés csak a főcím. Az igazi munka öt összekapcsolt funkción keresztül történik, és a magas széntartalmú acélon mindegyiknek szűk a tűréshatára, mielőtt a huzal elszakadna.
Egy 5,5 mm magas szénrúd finom perlites szerkezettel és nagyjából 1000 MPa szakítószilárdsággal éri el a húzóvonalat. Kilenc meghal később, 1,6 mm-es huzalként távozik, közel 1900 MPa-hoz. Semmit nem adtak az acélhoz; minden extra megapascal hideg munkából származott. A gép feladata, hogy ezt a hidegmunkát elég gyorsan végezze, hogy nyereséges legyen, és elég finoman ahhoz, hogy a huzal túlélje azt.
Ez a rövid válasz. A gyakorlati válasz egy funkciók láncolata: kifizeti a tekercset ellenőrzött hátsó feszültség mellett, húzza át a drótot fokozatosan kisebb matricákon, távolítsa el a hőt a szerszámról és a hajtókarról, tartsa minden hajtóművet a megfelelő sebességen, hogy a huzal se nyúljon, se laza, és fektesse a kész huzalt egy orsóra vagy tekercsre anélkül, hogy megsérülne. Hagyja ki az egyiket, és a többi már nem számít.
Az áthaladásonkénti csökkentés az a szám, amely mindent meghatároz: a szerszám élettartamát, a hajtómű hőmérsékletét, a motor méretét és a sor végén összeállítható csomagot.
Az alapfunkció, egyértelműen kijelentve
A nagy széntartalmú acélhuzalhúzó gép funkciója az, hogy csökkentse a huzal keresztmetszeti területét egy sor szerszámon keresztül, amelyek mindegyike valamivel kisebb, mint az előző, miközben minden szakaszban szabályozza a feszültséget, a sebességet és a hőmérsékletet.
Két fizikai tény irányítja az egész folyamatot. Először is, a másodpercenként bármely ponton áthaladó fém térfogata állandó marad, így a terület csökkenésével a vonal sebességének növekednie kell: 20 százalékos területcsökkenés az egyik hajtótengelynél azt jelenti, hogy a huzal körülbelül 25 százalékkal gyorsabban távozik, mint ahogy belépett. Másodszor, a hidegmunka növeli a szakítószilárdságot és csökkenti a nyúlást. A magas széntartalmú anyagok meredeken keményednek, pontosan ezért készítenek jó rugós és sodronyhuzalt, és pontosan ez az oka annak, hogy a gép nem tud nagyot harapni egyetlen vágófejnél sem.
Maga a mechanizmus egyszerű, és ha először a mechanikus áttekintést szeretné, híroldalaink foglalkoznak vele hogyan alakítja a húzógép a nyers fémet finom huzallá . Kereskedelmi szempontból az számít, hogy minden downstream funkció örökli a felfelé elkövetett hibákat.
Csökkentő passzok: ahol az átmérőt nyerik
Minden matrica egy feladatot lát el: szabályozott mennyiségű területet borotvál le karcolás, ovális keresztmetszet vagy felületi repedés nélkül. A nagy széntartalmú huzalok esetében az áthaladásonkénti terület csökkenése általában 12 és 22 százalék között van, nehezebb áthaladással az elülső végén és könnyebb befejező áthaladással hátul. A szerszám megközelítési szöge, a csapágy hossza és a keményfém minősége határozza meg, hogyan áramlik át rajta a fém. A kopott csapágy először néhány századmilliméteres átmérő-eltolódásként, majd törésként jelenik meg.
Itt számít a meghajtó architektúrája. Az egyenes vonalú gépek, amelyek minden hajtóműnek saját motorját adják, vagy amelyek szervo közvetlen hajtást használnak, szinte pontosan tartják a sebességarányt a szomszédos hajtóművek között, így a vezetéket valóban húzzák, nem pedig húzzák. Az egyetlen motorral és mechanikus csúszással rendelkező gépek elvesztik ezt a pontosságot, ahogy a szíjak és a tárcsák kopnak, és ennek tünete az orsó fejétől a farokig terjedő következetlen megnyúlás.
Hűtés és kenés: ahol a törés elkerülhető
A rajzolás során végzett mechanikai munka szinte mindegyike hővé alakul, és pontosan ott jelenik meg, ahol a sérülés bekövetkezne: a szerszám furatánál és a hajtókar felületén. A magas széntartalmú huzal eléri a szerszámhőmérsékletet, amely lebontja a szokásos kenőanyagokat, még szerény csökkenés mellett is. Ezért van szüksége a vonalnak vízhűtéses szerszámtartókra, vízhűtéses kapaszkodófejekre és olyan szappanporra, amelyet az olvadáspont és a film szilárdsága szerint választottak ki, nem pedig a kilogrammonkénti árat.
A kenési hiba ritkán drámai. Kicsit tompább felületnek tűnik, majd enyhe pontozásnak, majd hetekkel korábban kihúzott matricának tűnik a tűréshatárból. A magas széntartalmú vezetékeken az átmenet elfogadhatóról töröttre egyetlen tekercsen belül megtörténhet, ezért a hűtőfolyadék áramlását és a szappanfogyasztást érdemes minden műszakban ellenőrizni, nem pedig havonta.
A szerszám minősége az egyenlet másik fele. A keményfém minőség, a furat polírozása és a ház koncentrikussága határozza meg, hogy a húzó terhelés milyen egyenletesen oszlik el az érintkezési íven, és ezáltal mennyi ideig marad fenn a szerszám az átmérő elsodródása előtt.
Felvétel és spoolozás: ahol a csomagot eldöntik
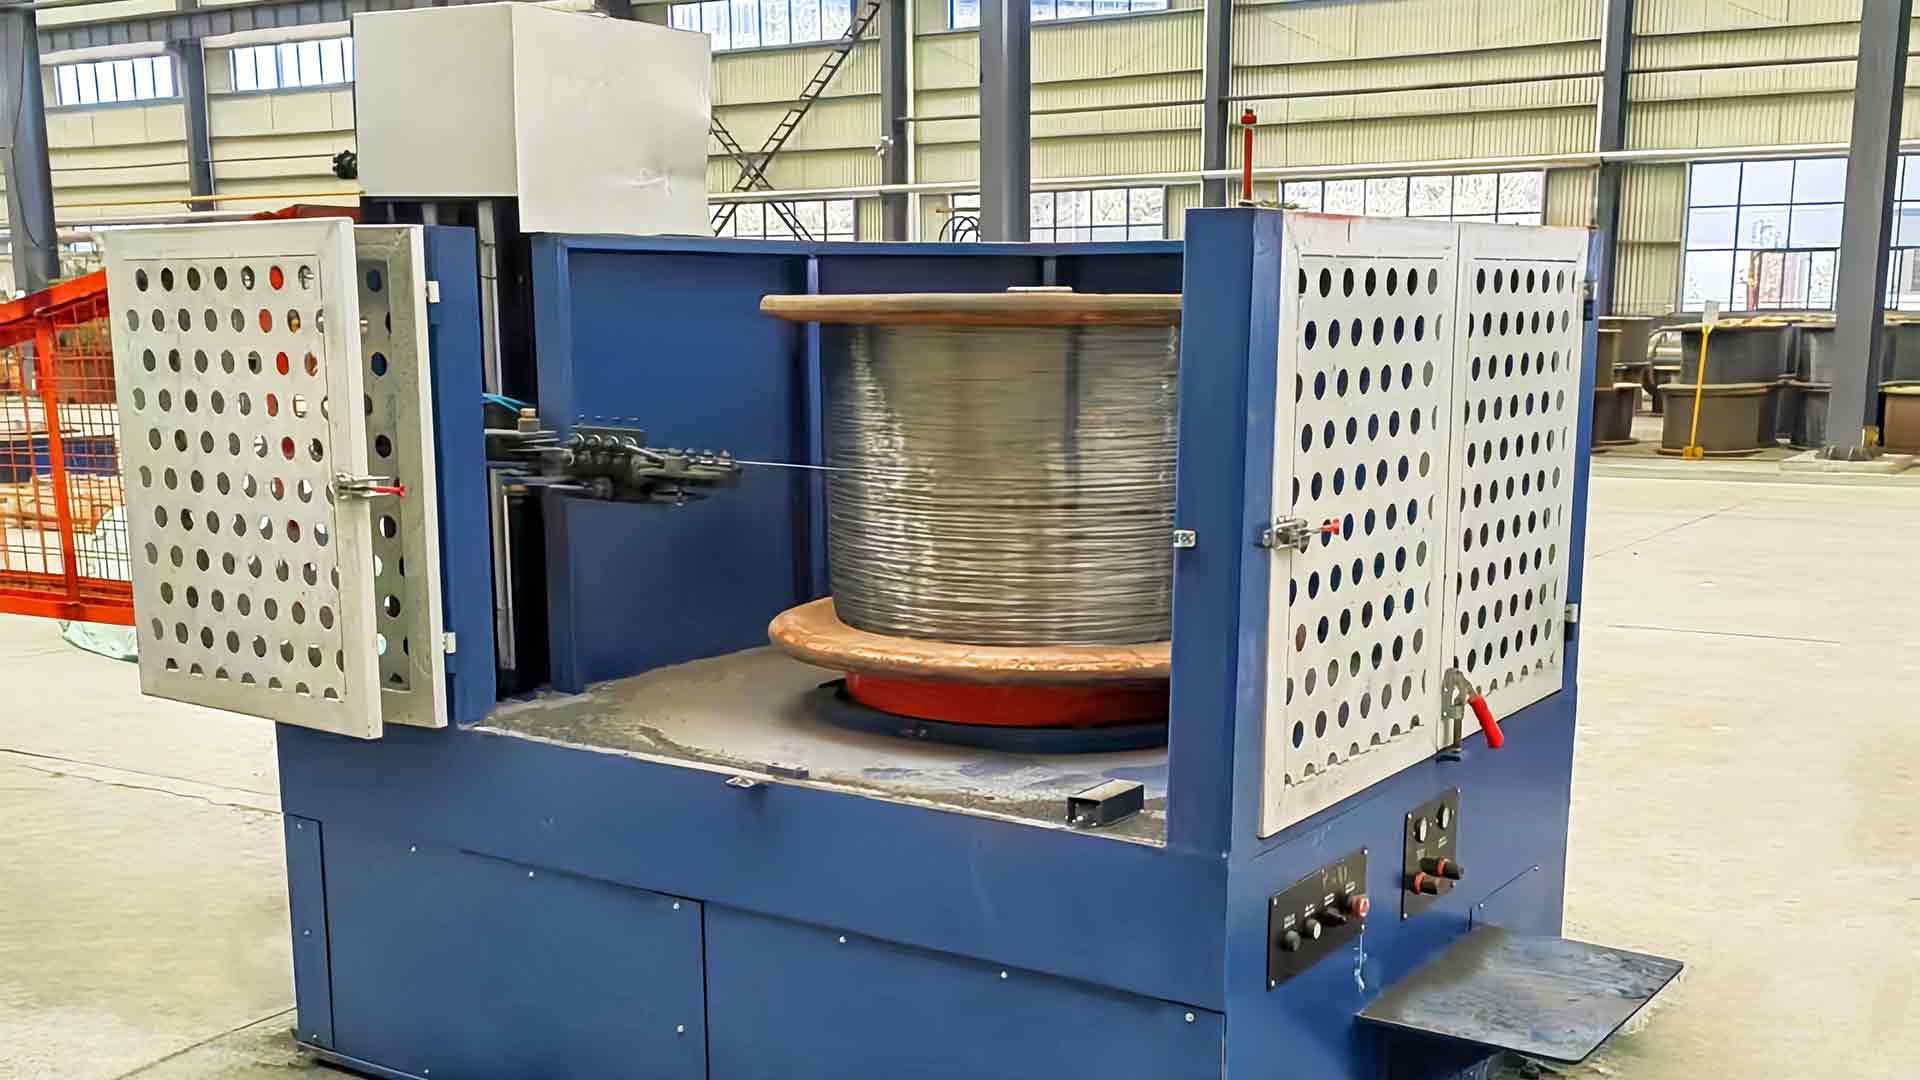
Minden, ami felfelé halad, kárba vesz, ha a drót laza rétegekkel, keresztezett tekercsekkel vagy beépített nyolcas figurával érkezik az orsóra. A felszedésnek enyhe, egyenletes feszültséget kell tartania az egész csomagon, követnie kell a húzási sebességet, amikor az orsó megtelik, és meg kell állnia anélkül, hogy megrángatná a drótot. A nagy széntartalmú huzalnak kevés a megnyúlása, hogy elnyelje a pattanást, így egy rosszul hangolt táncos vagy akkumulátor általában az egész orsóba kerül.
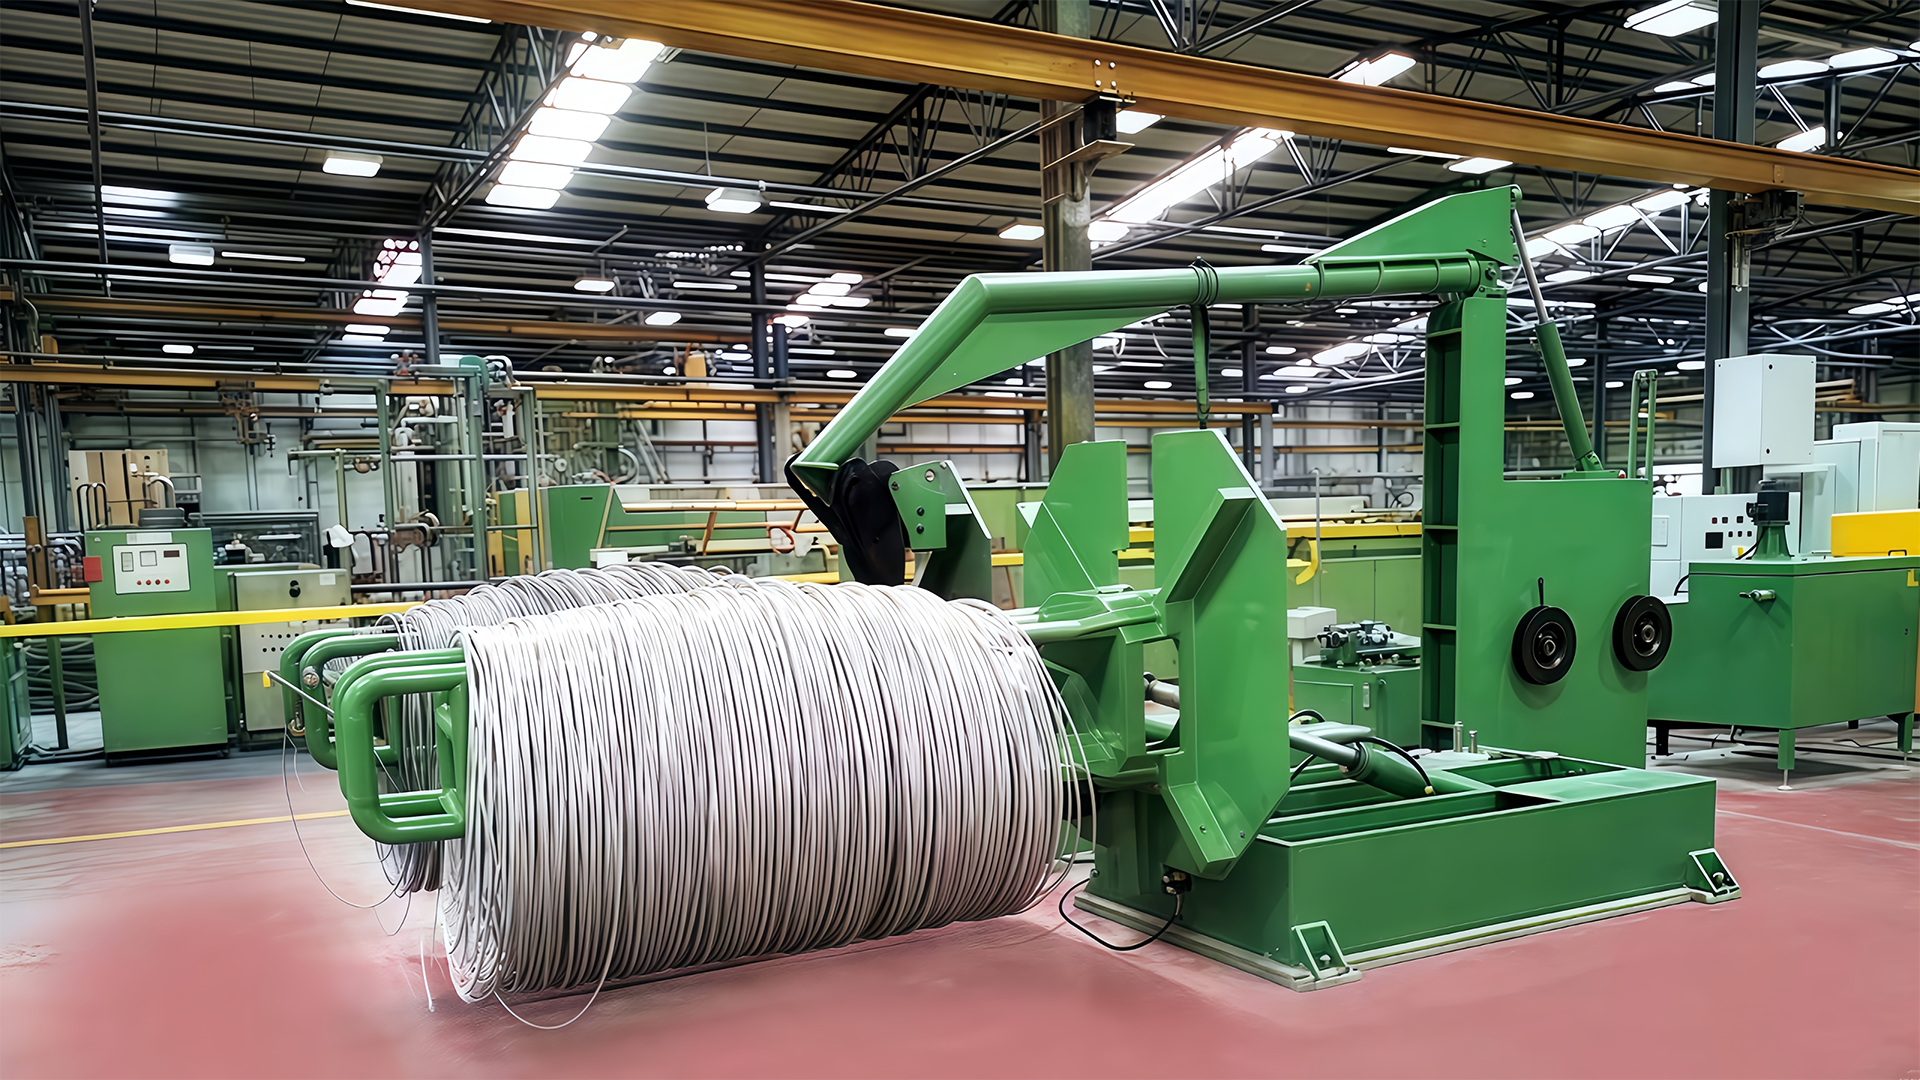
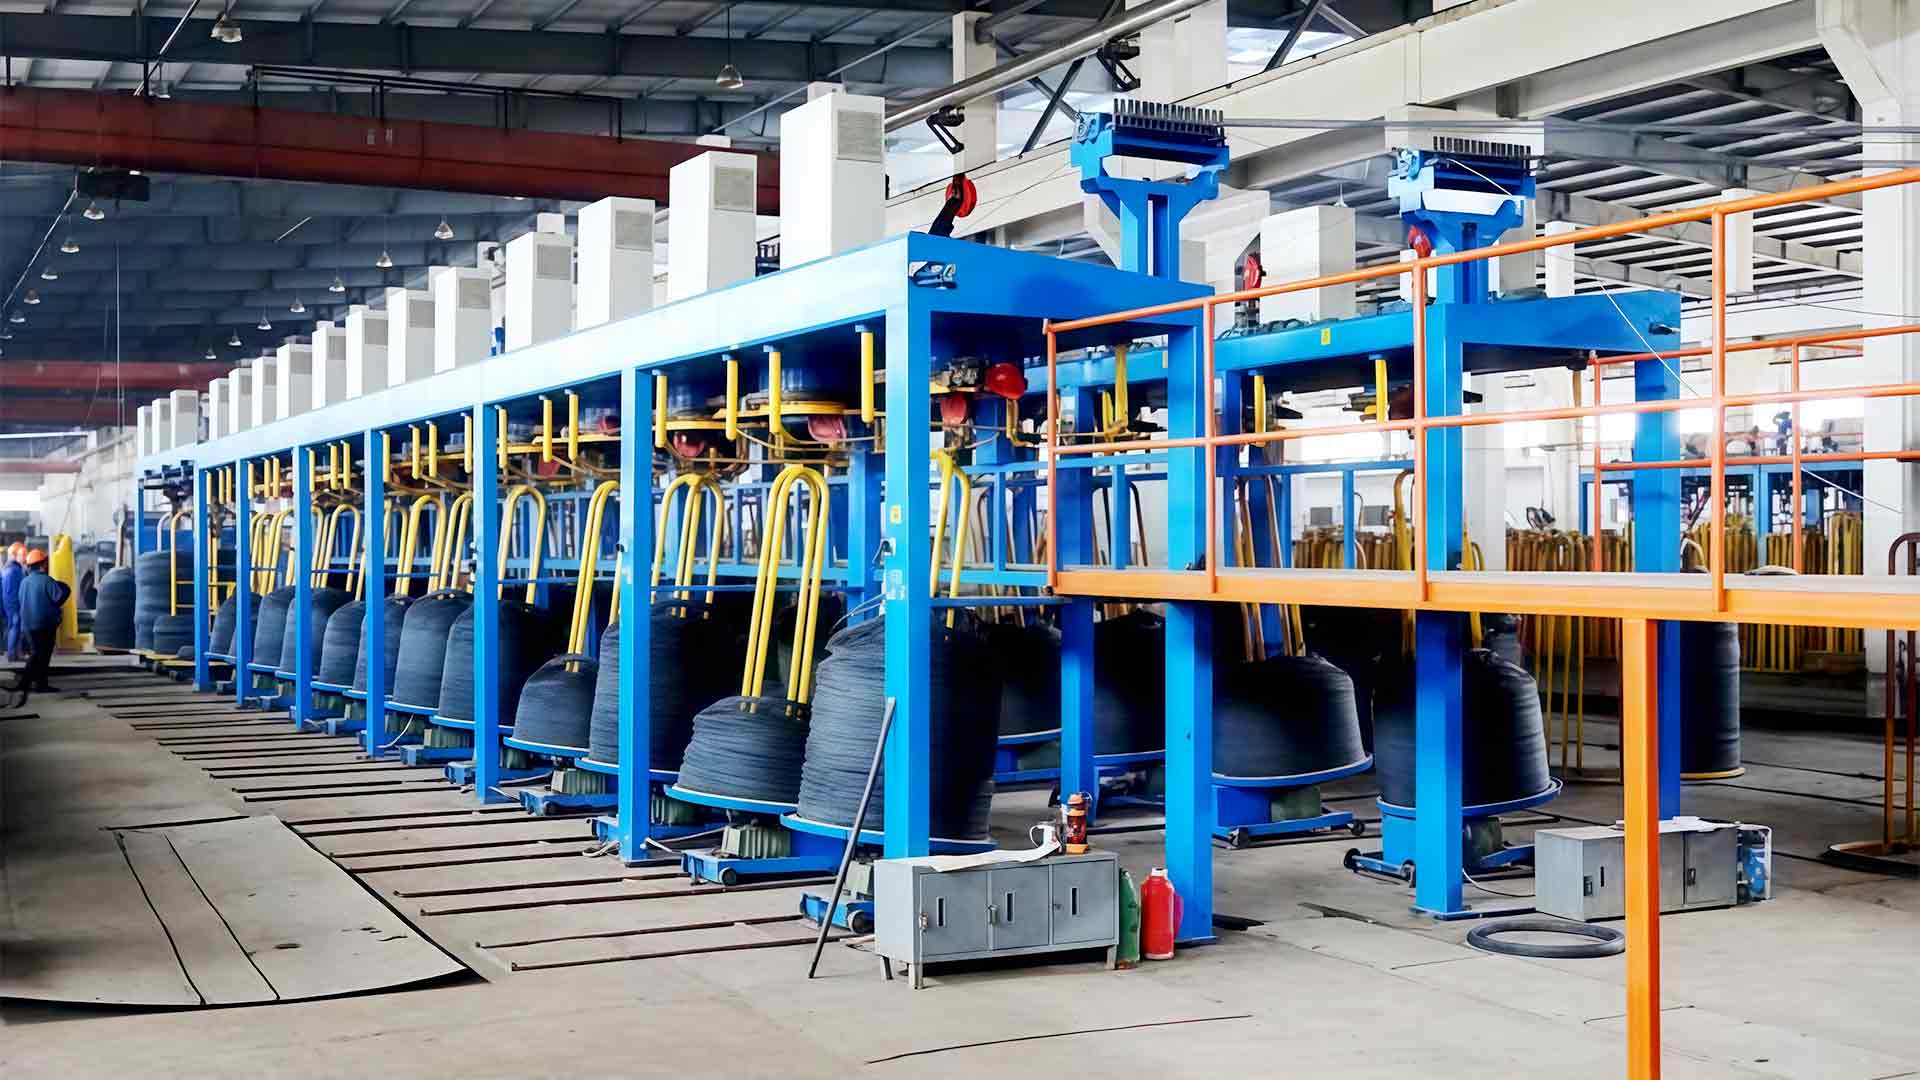
A gép formátuma megváltoztatja ennek módját. Az orsófelvevő olyan huzalhoz illeszkedik, amely automatikusan táplálja a lefelé irányuló vezetékeket, míg a fordított és a szilvavirágcsévélő tekercseket állít elő kötegelt feldolgozáshoz és szállításhoz. Finomabb méreteknél az elefánttörzstekerő szűkebb, egyenletesebb csomagot ad kevesebb kézi beavatkozással.
A magas szén-dioxid-kibocsátás és az alacsony szén-dioxid-kibocsátás: mi változik valójában?
A gép egy alacsony szén-dioxid-kibocsátású vezetékhez hasonlít. A beállítások és a támogató berendezések nem.
| Paraméter | Alacsony szén-dioxid (0,08-0,25% C) | Magas szén-dioxid (0,60-1,00% C) |
|---|---|---|
| Tipikus bejövő rúd | 5,5-8,0 mm | 5,5-6,5 mm |
| Területcsökkentés menetenként | 20-30 százalék | 12-22 százalék |
| Átmegy a végső méret eléréséhez | 3-tól 6-ig | 8-tól 14-ig |
| Előkészítés | Általában semmi a vízkőmentesítésen kívül | Finom perlitre szabadalmazva |
| Hűtési igény | Mérsékelt | Folyamatos, vízhűtéses szerszámtartók és hengerek |
| A szakítószilárdság változása | Szerény emelkedés | Körülbelül 1000 MPa és 1800 vagy 2200 MPa között |
| Szünet költsége | Rövid leállás, vezeték újramenettel | Az orsót leselejtezték vagy a drótot levágták és lehegesztették |
A specifikációs pontok, amelyeket érdemes leírni
Ha két gép ugyanazt a szerszámszámot és ugyanazt a végsebességet adja meg, a különbségek a részletekben rejlenek. Ezeket kérje írásban:
- Capstan hűtési módszer, és hogy a vízhűtéses szerszámtartók alapfelszereltség vagy opció
- Vezetők száma, egyedi motorhajtás vagy szervo direkt hajtás, és ezek közötti garantált sebességarány pontosság
- A bemeneti rúd névleges átmérője és a csökkentési ütemterv, amely alapján a gépet tervezték, nem egy általános maximum
- Felszedés típusa, maximális csomagsúly és feszítési tartomány, mert az 500 kg-os és az 1250 kg-os csomag különböző projektek
- Kifizetési kompatibilitás a ténylegesen vásárolt tekercs tömegével, beleértve azt is, hogy szükség van-e feszítő-kifizető állványra vagy flip típusú rezsi kifizetésre
- Pótalkatrészek elhelyezkedése a szerszámokon, a hajtógyűrűkön és a kenőporon, mivel a nagy széndioxid-kibocsátású vezeték gyorsabban fogyasztja mind a hármat, mint az alacsony szén-dioxid-kibocsátású vezeték
Vevők összehasonlítása egyenes vonalú huzalhúzó gépek fel kell kérnie minden szállítót, hogy készítsen csökkentési ütemtervet a saját bejövő rúd és a kész átmérő alapján. Valaki más termékéhez készült ütemezés nem bizonyíték semmire.
Hová megy a drót rajzolás után
A fenti funkciókat a termék határozza meg, nem a gépkatalógus. A gyakori, magas szén-dioxid-kibocsátású úti célok a következők:
- Rugóhuzal felfüggesztéshez, matracokhoz és ipari rugókhoz, általában 0,60-0,80 százalékos széntartalmú
- Előfeszített betonszál és PC-huzal, ahol az állandó szakítószilárdság a hossz mentén többet számít, mint az utolsó 50 MPa
- Gumiabroncsperem, tömlő és szíjerősítő huzal, finom méretekre húzva, szűk átmérőtűréssel
- Kötél- és kábelhuzal, ahol a felületi állapot jobban meghatározza a kifáradási élettartamot, mint a szakítószilárdság
- Kerítés és általános célú nagy széntartalmú drót, ahol a műszakonkénti tonnák meghaladják a felületi minőséget
Figyelmeztető táblák az üzlethelyiségen
A magas szén-dioxid-kibocsátású vezeték általában bejelenti a problémát, mielőtt az meghibásodik. Az átmérő eltolódása sebességváltozás nélkül, a kopás miatt. A normál kimeneti hajtómű hőmérsékletének emelkedése a hűtőkörre mutat, nem az acélra. Az orsó feje és farka közötti nyúlási szóródás a feszesség szabályozására utal. Ennek a három jelnek a helyes kiolvasása választja el leginkább a stabil vonalat a reaktívtól.
Soha ne kompenzálja a kopott matricát a felszívási feszültség vagy a vezeték sebességének növelésével. Mindkettő növeli a következő szerszám terhelését, és lerövidíti annak élettartamát egy láncreakcióban, amely a legkevésbé alkalmas pillanatban szakadással ér véget.
Minden műszakban rögzítse a menetenkénti csökkentést, a szerszámcsere intervallumait és a hajtókar hőmérsékletét. Néhány héten belül meglesz az alapvonal, amely már órákkal az orsó elvesztése előtt láthatóvá teszi az eltéréseket.
A funkció végül nem a jellemzők listája a specifikációs lapon. A magas széntartalmú acélhuzalhúzó gép a több ezer tonnára tartó csökkentési ütemezéssel keresi meg helyét a sorban: egyenletes feszültség mellett táplálja be, hűti a szerszámot és a hajtószárat, minden egyes feszítőt lépésben tart, és olyan csomagot szállít ki, amelyet a következő folyamat átdolgozás nélkül használhat fel. Azok a gépek, amelyek ezt teszik, csendesek, kiszámíthatók és könnyen figyelmen kívül hagyhatók. Azok a gépek, amelyek nem, jóval azelőtt megjelennek a hulladékjelentésben, hogy megjelennének az állásidő jelentésben.