
Gépi alkalmazások
A fordított függőleges huzalhúzó gép alkalmazásai
Miért ül a dob a kezelő felett, hol térül meg ez az elrendezés egy termelési szinten, és mely vezetéktípusok tartoznak teljesen más géphez.
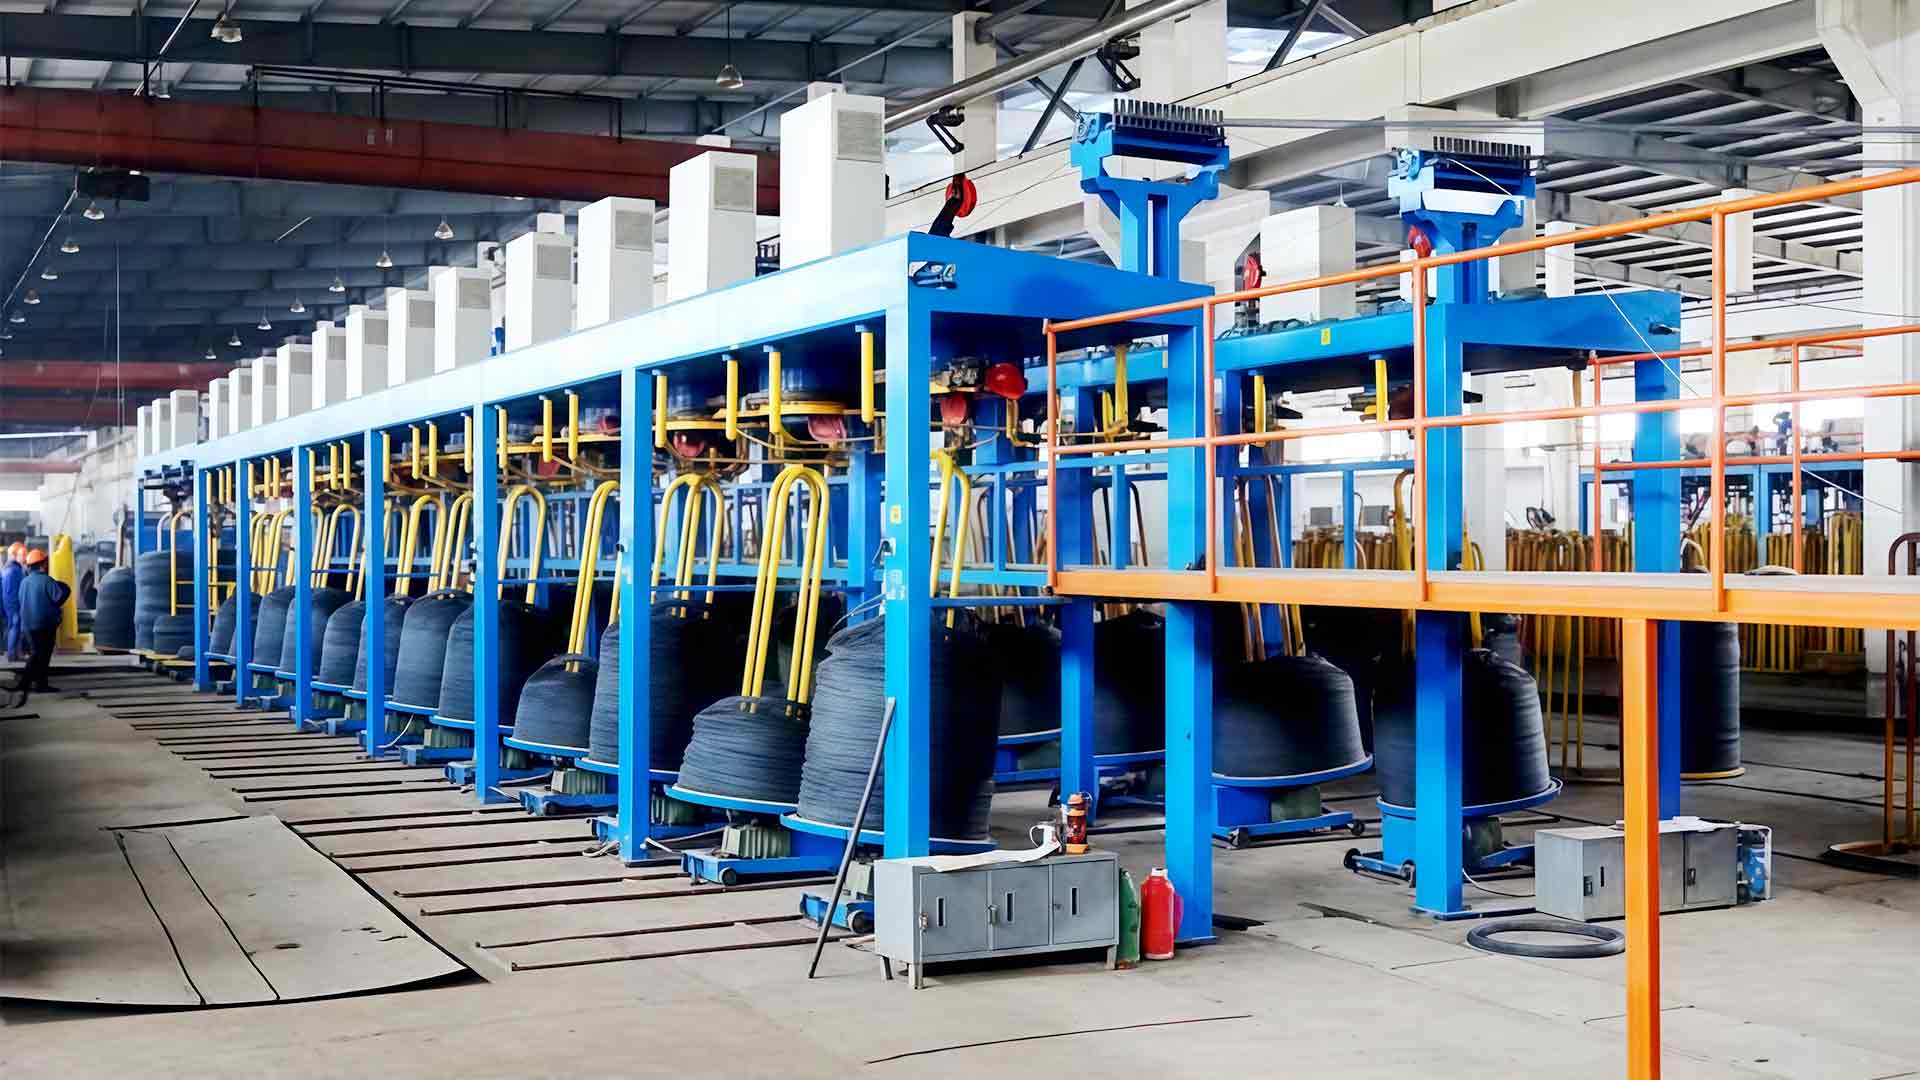
Kérdezz meg mindenkit, aki rúdletörési vonalat vezet, mi korlátozza valójában a teljesítményt, és a válasz ritkán a húzási sebesség. Ez a tekercskezelés. A kézzel felemelendő, menetes és kisüthető huzalrúd tekercs leállítja a termelést jóval azelőtt, hogy a hajtókar eléri a névleges sebességét. A fordított függőleges huzalhúzó gép a szűk keresztmetszet eltávolítására létezik: a szerszámblokkok és a hajtókarok a munkahelyzet felett helyezkednek el, a huzal majdnem függőlegesen lefelé haladva hagyja el a végső dobot, és alatta a padló szintjén áll a felvevő.
Először a rövid válasz: A fordított függőleges gépek a legjobbak, ha a bemenet nehéz huzalrúd, a kimenet egy közepes vagy közepes méretű, a kész csomagok nagyok, és az épület padlóhossza rövid, de elég magas ahhoz, hogy függőlegesen dolgozzon. Rossz válasz a nagyon finom huzalokhoz, olyan anyagokhoz, amelyek teljes nedves bemerítést igényelnek, és olyan kis tételeknél, amelyek nem indokolják az alapozási munkát. Az alábbiakban minden megmagyarázza, hol húzódnak ezek a határok.
Mit jelent a fordított függőleges egy valódi termelési emeleten?
Hagyományos egyenes vonalú gépen a huzal vízszintesen halad át egy sor hajtótengelyen, majd oldalirányban egy orsóba kerül. Fordított függőleges gépen a dobsort a kezelő fölé rakják, és a huzalút az utolsó lépésnél lefelé fordul. A felszedő, legyen az orsó, szilvavirágképző vagy elefánttörzstekerő, a kész drótot a dob alá gyűjti, nem pedig mellé.
Három következmény következik, és szinte minden pályázati döntést ezek vezetnek:
- A vezeték beleesik a csomagolásába. A gravitáció segíti az út utolsó szakaszát, ahelyett, hogy harcolna ellene, így kisebb az oldalirányú hajlítás, és kevesebb a vezetőérintkező a végső szerszám és a felvevő között.
- A kibocsátás tonnájára eső lábnyom zsugorodik. Egy függőleges gép egy hasonló egyenes vonalú elrendezés padlóhosszának a töredékét foglalja el, ami akkor számít, ha egy vonalat egy meglévő résbe kell benyomni.
- A tekercskezelés függőleges feladattá válik. A magas szintű kifizetés és az alulról történő ürítés hatékony, de feltételezik, hogy az épület rendelkezik a magassággal és az ezeket támogató emelőberendezésekkel.
Ugyanez a logika fut végig az egész családon fordított huzalhúzó gépek , az egycsatornás egységektől, amelyek egy tiszta huzalút köré épülnek, a többmenetes gépekig, amelyek egyetlen kereten hajtják végre a teljes redukciós szekvenciát.
Ahol a fordított függőleges rajzgépek elnyerik a helyüket
Rúd lebontása és első menet csökkentése
A klasszikus alkalmazás az acélmű utáni első húzómenet. A huzalrúd nehéz tekercsben érkezik, és a gépnek működőképes köztes mérőműszerre kell redukálnia anélkül, hogy a kezelőt minden csere alkalmával megkérné, hogy kezelje a csomagot. Egy függőleges gép magas szintű nyereményből táplálja a rudat, lehúzza az egymásra rakott matricákon keresztül, és leereszti alatta – ez a szekvencia megfelel a kellően nehéz tekercseknek ahhoz, hogy kizárja a vízszintes orsót.
Mivel a kész csomag a dob alá épül, a rúd lebontása is az a hely, ahol a logisztika a legegyszerűbb: a tekercs már el van helyezve a következő géphez való szállításhoz, nem pedig a fejmagasságban lévő orsóról oldalirányú átvitelt igényel.
Alacsony széntartalmú acél szögekhez, hálókhoz és kötözőhuzalokhoz
A legtöbb alacsony szén-dioxid-kibocsátású huzal egy második termékbe – szögekbe, hegesztett hálóba, szögesdrótba, kötőhuzalba – kerül, és ezek mindegyike érzékeny az átmérőtűrésre és a felület állapotára. A változó átmérőjű huzal beszorítja a szöget, vagy kidobja a hálós szövőszéket, így a konzisztencia többet számít, mint a csúcssebesség. A folyamatosan, sebességgel működő, fordított függőleges gépek egyenletes hűtéssel és stabil szerszámkenéssel megfelelnek az ilyen nagy mennyiségű munkának.
Ahol a huzalt szögre vagy hálóra szánják, ott is megéri a húzóvonalat és a formázógépet egy egységként megtervezni, mert a húzógépnek megfelelő tekercsméret nem mindig az a tekercsméret, amelyet a szögprés akar.
Alumínium bevonatú acél és egyéb felületérzékeny huzal
A kompozit és bevont huzal másképpen viselkedik, mint a sima szénacél. A burkolat egy vékony munkafelület, és minden éles hajlítás, csúszóérintkező vagy feszültségcsúcs rányomja a bélyegét. A függőleges pálya, kevesebb elhajlási ponttal a végső szerszám és a felvétel között, csökkenti ezt a kitettséget, ezért a burkolt és bevont termékek az egyik legigényesebb jelöltek a fordított függőleges elrendezéshez. Ugyanez az érvelés vonatkozik azokra a vezetékekre is, amelyeket a húzás után bevonnak vagy bevonnak, mivel a felületi sérülések ebben a szakaszban később nem javíthatók.
Nagy teljesítményű vonalak és helyszűke növények
Két nagyon különböző vásárló általában ugyanazt a specifikációt adja meg. Az első egy hosszú kampányokat futtató gyártó, akinek stabil teljesítményre van szüksége minimális kezelői beavatkozás mellett. A második egy meglévő épületen belül terjeszkedő üzem, ahol húsz méteres vezetékhossz növelése fizikailag lehetetlen, de az öböl már magas. Mindkettőt a fordított konstrukció ugyanaz a jellemzője szolgálja: az oldalirány helyett felfelé növekvő kapacitás.
Hogyan hasonlítható össze a fordított függőleges a többi rajzútvonallal?
A fordított függőleges a négy általános rajzarchitektúra egyike. A közöttük való választás leginkább a bemeneti méret, a kimeneti mérő és a padlószint kérdése.
| Útvonal | Tipikus bemenet | Kimeneti fókusz | Vezeték útja | Padlóhasználat | Legerősebb illeszkedés |
|---|---|---|---|---|---|
| Fordított függőleges | Nehéz huzalrúd tekercsek | Közepes és közepes nyomtávú | Lefelé a dob alatti felfogóba | Kis helyigény, fejtér kell | Rúdtörés, nagy csomagok, alacsony szén-dioxid-kibocsátású és burkolt huzal |
| Egyenes vonal (közvetlen) | Dróthuzal | Közepestől finomig terjedő nyomtáv nagy sebességnél | Horizontálisan egy sor kapaszkodón keresztül | Hosszú, keskeny lábnyom | Nagy térfogatú általános acélhuzal |
| Víztartály (nedves) | Előre húzott huzal | Finom és nagyon finom mérő | A kenőanyagban elmerült | Kompakt | Rozsdamentes és egyéb vezetékek, amelyek teljes nedves kenést igényelnek |
| Szíjtárcsa típus | Durva huzal és rúd | Közepes nyomtáv közepes sebességgel | Szíjtárcsa blokkok körül | Kompakt, simple foundation | Alacsony sebességű, kis szériás, alacsony befektetést igénylő vonalak |
A kifizetést, a rajzolást és az átvételt egy rendszerként kell megadni
A legtöbb csalódást okozó telepítés nem a rajzgép problémája. Ezek interfész problémák. Egy adott sebességre méretezett gép nem éri el, ha a kifizető nem képes egyenletes feszültség mellett szállítani a vezetéket, és a világ legjobb szerszámsorrendje akkor is ovális tekercset épít, ha a felvevő feszültség eltolódik.
Egy rajzológép ritkán bukik meg a saját feltételein. Meghiúsul az átadásnál, a kifizettetésnél és a tőle való beszedésnél.
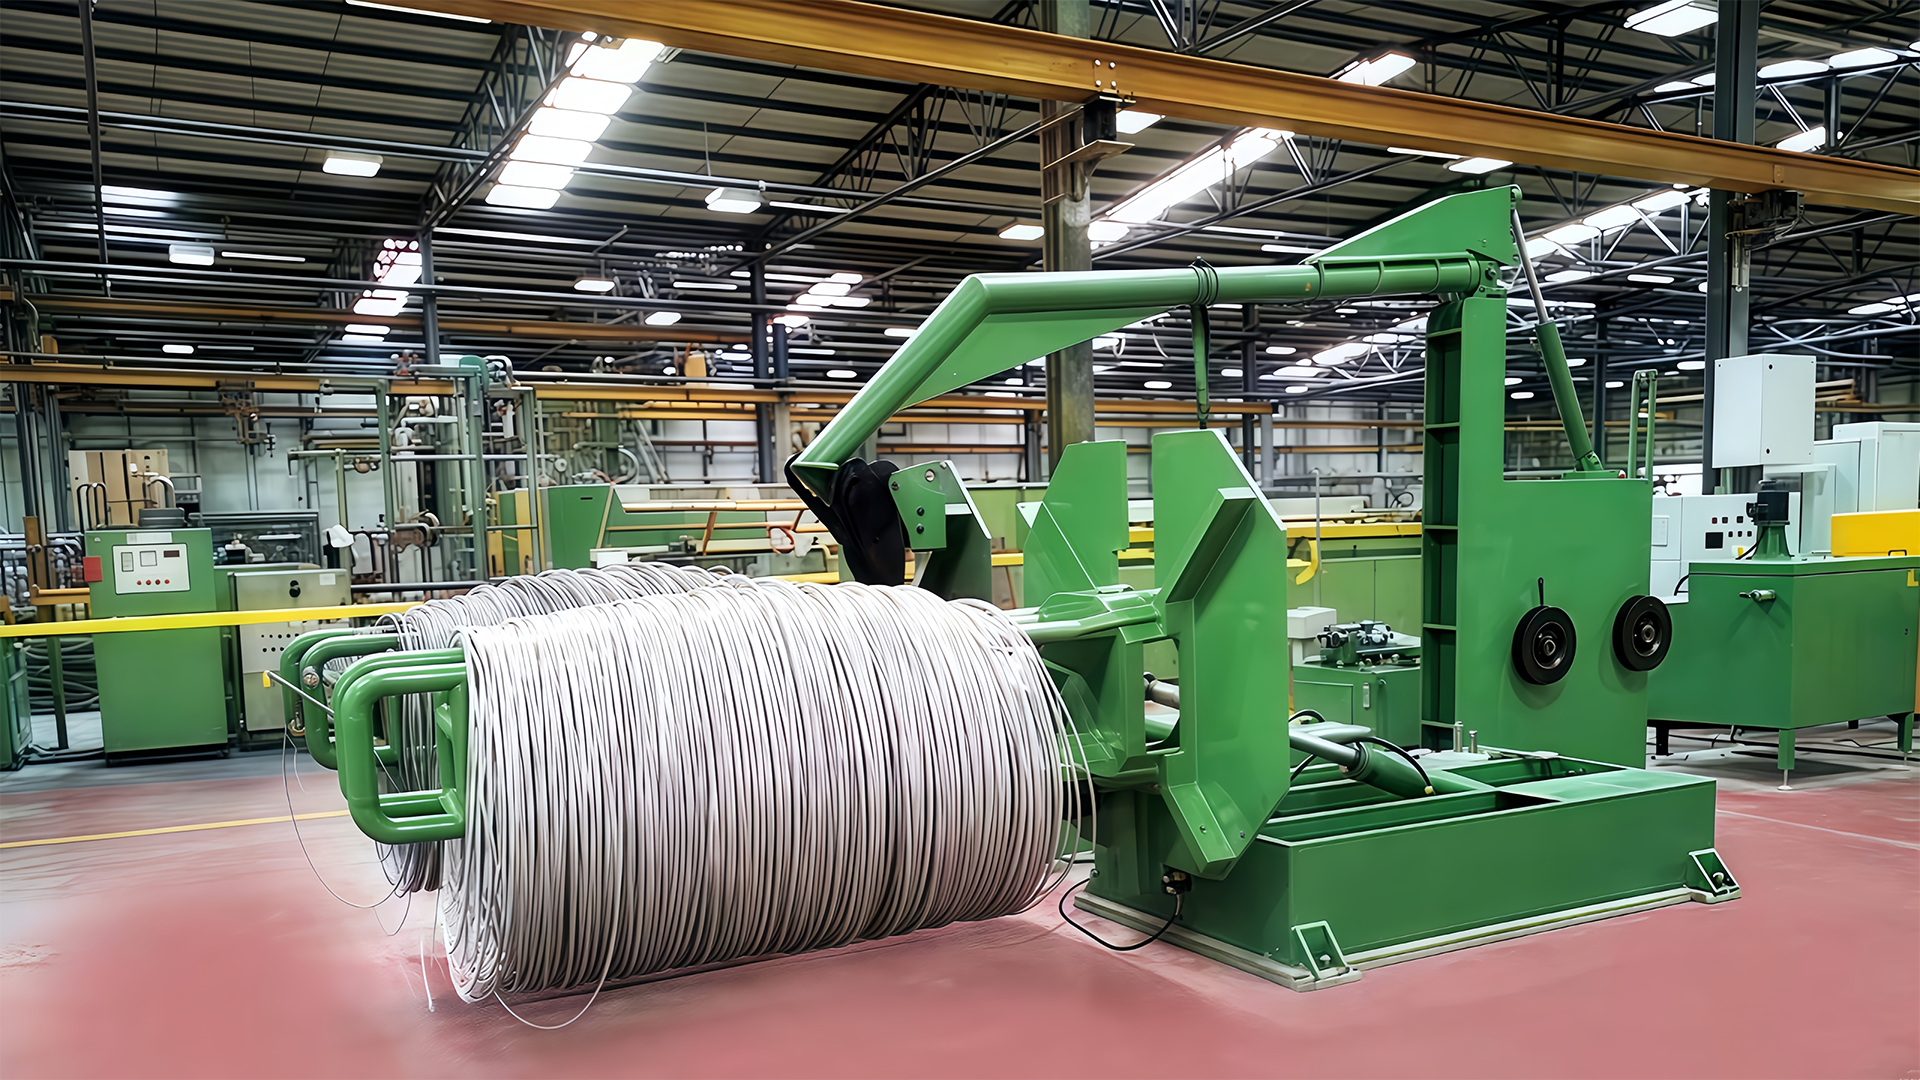
A belépési oldalon a gyakorlati kérdés az, hogy a tekercset hogyan mutatják be. A magas szintű megtérülésnek köszönhetően a huzal egyenes, alacsony súrlódású vonalban fut az első szerszámba. A flip típusú rezsi kifizető gép lehetővé teszi a padlószinten történő betöltést, majd a tekercs munkahelyzetbe emelését, ami lerövidíti a betöltési időt és csökkenti a tekercs sérülésének kockázatát a kezelés során.
A kilépési oldalon a felvezetés határozza meg a tekercs alakját, a csomag súlyát és azt, hogy a következő folyamatnál milyen könnyen tekerődik le a huzal. Az orsófelvevők olyan dróthoz illeszkednek, amelyet hordozón szállítanak; A formálók és tekercselők egyenesen a szögprésbe vagy hálószövőgépbe szállított huzalhoz illeszkednek.
A három egység megfeleltetése az, ahol a teljes felszereléssel rendelkező beszállító keresi a tartást. A Jinding Technology például húzógépeket, kifizető állványokat, felszedő egységeket és az ezeket követő szögkészítő- és segédberendezéseket építi, ami megkönnyíti az egy feszültségfilozófia megtartását az egész vonalon.
Figyelmeztetés Az ingadozó feszültségnél a huzalt tápláló kifizetődő átmérőváltozásként jelenik meg, nem pedig magán a kifizetőhelyen látható hibaként. Ha a kész huzal kicsúszik a tűréshatáron, ellenőrizze a feszességet a szerszám geometriájának beállítása előtt.
Mit kell megerősíteni a rendelés feladása előtt
Ezeknek a pontoknak a többségét nem kell ellenőrizni, és sokba kerül a későbbi javítás.
- Bemeneti anyag és tekercs súlya. A rúd átmérője, a tekercs tömege és a tekercs geometriája dönti el, hogy a kifizetődő biztonságosan terhelhető-e, és egyáltalán indokolt-e a függőleges elrendezés.
- Célmérő és tűrés. Adja meg a kész átmérőt és annak megengedett változását, ne csak a redukciós arányt; A későbbi szög- és hálógépek sokkal kevésbé elnézőek, mint a rajzolási folyamat.
- Felvételi formátum. Orsó, korábbi vagy laza tekercs, plusz a csomag súlya, amelyet a következő folyamat el tud fogadni.
- Építési engedélyek. Fejtér a kifizetőhelynek és a dobkötegnek, valamint egy padló, amely elbírja a gépalapot és a tekercskezelési útvonalat.
- Kenés- és szerszámterv. Száraz húzás porral vagy nedves húzás folyékony kenőanyaggal, a szerszámsorrendhez és a húzott anyaghoz igazítva.
- Megfelelőségi papírmunka. A CE-jelölés és az ISO 9001 alapú minőségbiztosítási rendszer az exportált berendezések alapja; erősítse meg, hogy a géppel utazik.
Info Azok a beszállítók, akik egynél több rajzarchitektúrát építenek, általában akkor mondják ezt, ha egy másik útvonal jobban megfelel az Ön anyagának. Ezt a beszélgetést a rendelés előtt érdemes lefolytatni, nem pedig a telepítés után.
Korlátok és kiválasztási kockázatok, amelyeket érdemes tudni
A fordított függőleges elrendezés nem univerzális frissítés. A századmilliméteres tartományba eső finom huzal általában a nedvesvíztartályos gépekhez tartozik, ahol a huzal teljesen el van merülve, és a kenés és a hűtés eltérően működik. Nagyon kis tételek gyakran nem indokolják a függőleges vonal által megkövetelt alapozást és kezelőberendezést; egy szíjtárcsás gép sokkal kevesebb tőkével fog elfogadható huzalt gyártani.
Van egy rejtett függőség is. A függőleges gépek függőleges kezelést feltételeznek. Ha a tekercsek alacsony raklapon érkeznek, és az üzemnek nincs emelőberendezése, akkor az átvételkor megspórolt időt egyszerűen a kifizetésre fordítják.
Veszély Ne alakítson át egy meglévő vízszintes rajzvonalat függőleges felfogássá anélkül, hogy megmérné a teljes függőleges távolságot és a padlóterhelést. A papíron elhelyezett gép továbbra is használhatatlan lehet, ha hozzáadják a tekercskezelő berendezést.
Siker Ha a kifizetést, a húzógépet és a felszedést azonos feszítési és csomagcélok mellett választják ki, a zsinór az első héttől a névleges sebességén fut és ott is marad.
A fordított függőleges huzalhúzó gép alkalmazásai meglehetősen szűk, de értékes sávban helyezkednek el: nehéz rúd bemenet, közepes és közepes nyomtáv, nagy csomagok és olyan növény, amely inkább felfelé nő, mint kifelé. A sávon belül az elrendezés csökkenti a kezelhetőséget, stabilizálja a vezeték útvonalát és lerövidíti a vonalat. Rajta kívül a nagyon finom huzalokat, a nedves kenést és az apró tételeket más architektúrák jobban és olcsóbban kezelik.
Az ésszerű sorrend az, hogy először meg kell határozni az anyagot, a mérőeszközt és a csomagot, majd kiválasztani a hozzájuk illő rajzolási útvonalat, majd a kifizetést és az átvételt ugyanazokhoz a feszítési célokhoz igazítani. Amikor ezt a három döntést együtt hozzuk meg, a rajzológép megszűnik a kényszer, és úgy kezd el viselkedni, mint egy gyártósor közepe, nem pedig az egyik vége.