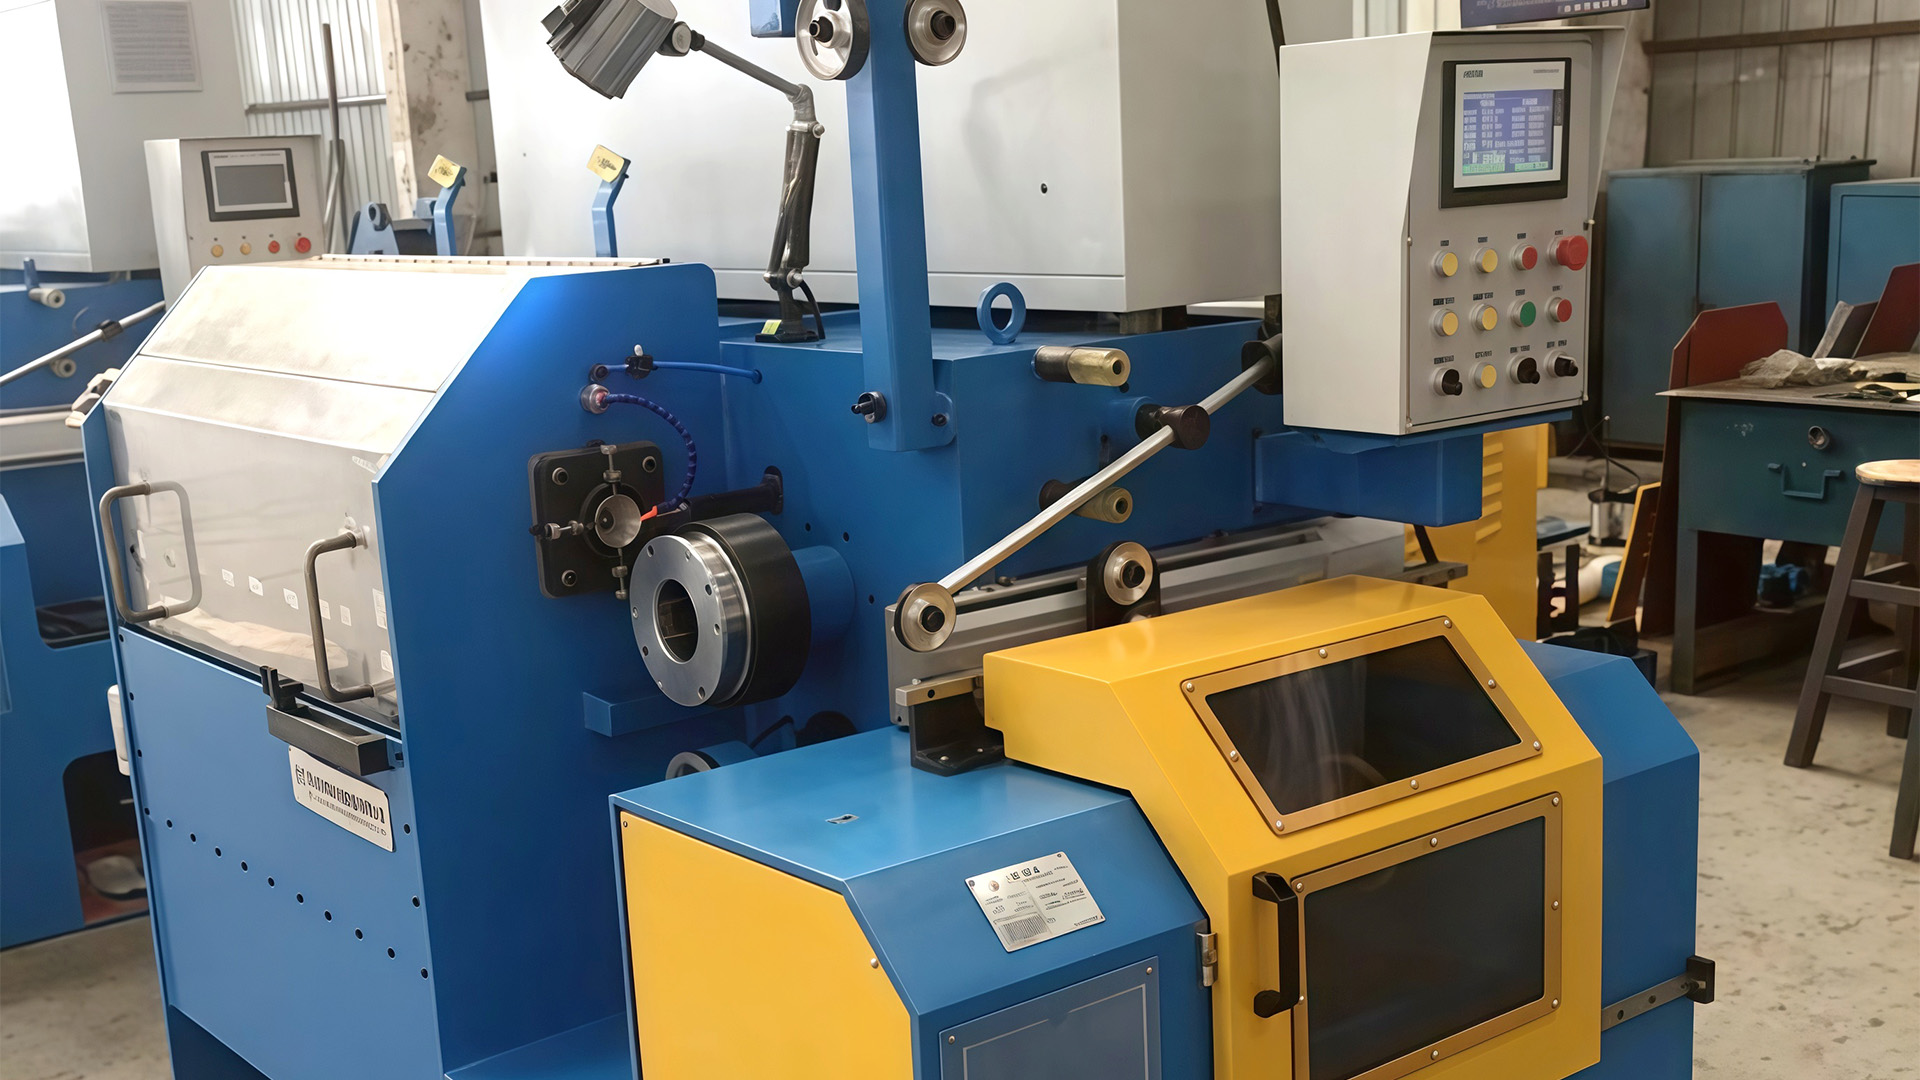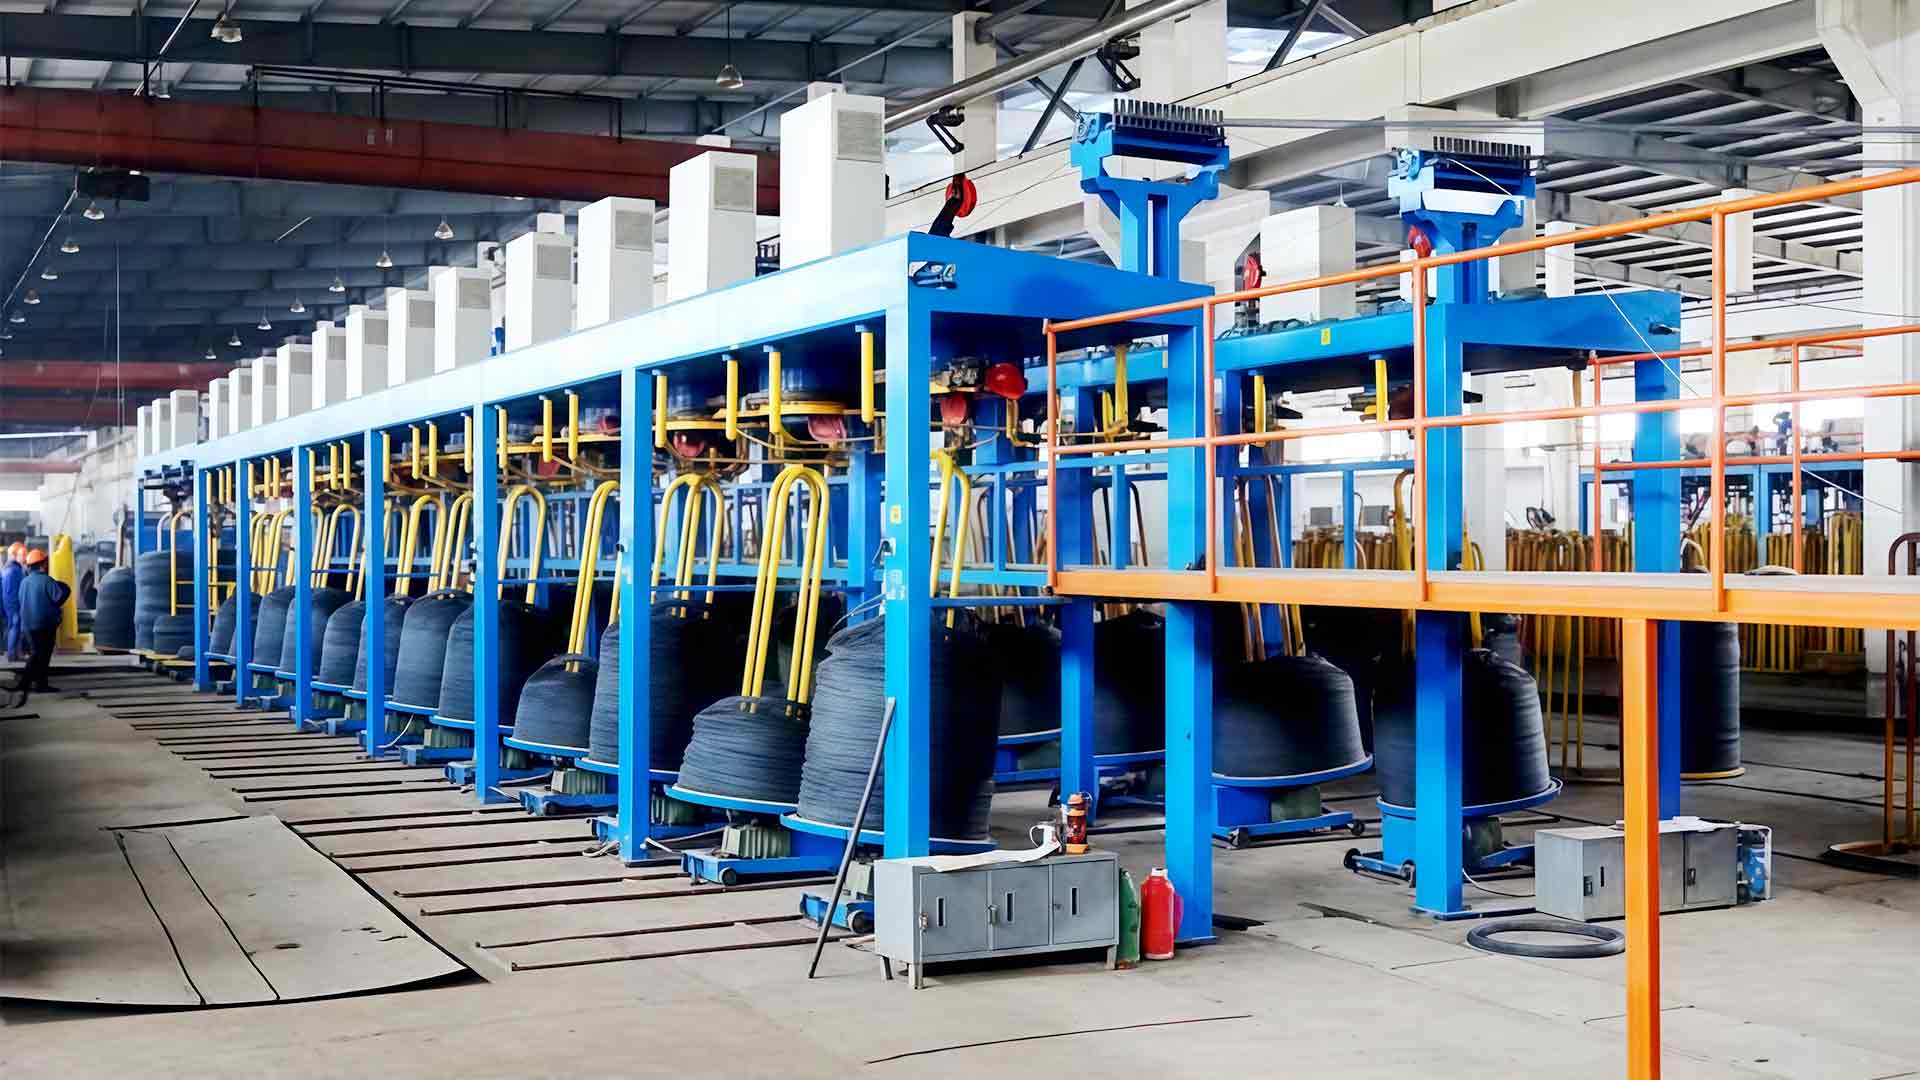

Huzalhúzó berendezések
A nagy sebességű huzalhúzó gép előnyei: Kimenet, költség és huzalminőség
Egy gyorsabb vonal csak akkor térül meg, ha a kifizetés, a vágófejek, a hűtés és a felszívás ennek megfelelően épül fel. Itt mutatkoznak meg a nyereségek, és ahol csendben eltűnnek.
Vegyünk két üzemet, amelyek ugyanazt a 2,2 mm-es alacsony szén-dioxid-kibocsátású drótot rajzolják a körömgyártáshoz. Az első egy hagyományos szíjtárcsás gépet üzemeltet nagyjából 8 m/s sebességgel. A második egy egyenes vonalú gépet futtat 15 m/s sebességgel zárt hurkú feszültségszabályozással. A második üzem nem egyszerűen megduplázza teljesítményét, de 40-60 százalékkal több tonnát termel műszakonként ugyanazzal a létszámmal, kevesebb áramot fogyaszt tonnánként, és szállítja a körömprést tápláló orsókat anélkül, hogy kezelő állna a fizetésen.
Ez a válasz őszinte változata. A nagy sebességű huzalhúzó gépek előnyei az egész sor együttes működéséből fakadnak, nem pedig a gyorsabban forgó hajtóműből. A blokkgeometriát, a szerszámsorrendet, a hűtést, a kenést, a feszültséget és a felszívás szinkronizálását az új sebességhez kell méretezni. Ha valamelyik nem, a megígért kapacitás a kész vezeték helyett szerszámtörésként, csúszásnyomokként és nem tervezett leállásként tér vissza.
Valójában mi változik a nagy sebességgel az üzletben
Amikor a vonalsebesség növekszik, öt dolog mozog egyszerre, és általában csak az első kerül szóba az idézetben.
- Műszakonkénti teljesítmény. Ugyanaz a legénység több kész űrtartalmat produkál, mert már nem a gép a kényszer.
- Energia tonnánként. A szervo direkt hajtások megszüntetik a szíj- és sebességváltó veszteségeket, és a motor közelebb marad a hatékony sávhoz.
- Munkaköltség tonnánként. Egy operátor egy vonalat figyel, akár 8 m/s, akár 16 m/s sebességgel fut, így a bértömeg több kilogrammra oszlik.
- Tonnánkénti alapterület. Kevesebb orsó és rövidebb folyosó ugyanazon éves teljesítményért, ami akkor számít, ha az épület már megtelt.
- Csomag minősége. A stabil felszívási feszültség szilárdabb orsókat hoz létre, a szilárdabb orsók pedig lerövidítik a lefelé irányuló váltásokat.
Az utolsó két pont ritkán jelenik meg a megtérülési számításban, mégis gyakran ez az, ami rávesz egy üzemet arra, hogy két régebbi gépet vonjon le, és cseréljen le egyre.
Honnan jön a sebesség
A vonalsebesség a rendszer tulajdonsága. Négy alrendszer dönti el, hogy az adattáblán szereplő ábra használható-e a termelésben.
Hajtás és sebességváltó
A szervo közvetlen hajtás eltávolítja a szíjat és a sebességváltót a motor és a hajtómű között. A kevesebb kopóalkatrész kevesebb vibrációt, gyorsabb gyorsulást jelent a beállított sebességhez, és stabil sebességet, amint a szerszámterhelés változik a váltás során. A villanyszámlából is eltűnnek a váltóveszteségek, ami nem kis dolog egy évi 6000 órát járó gépen.
Hűtés és kenés
A hőtermelés gyorsabban emelkedik, mint a sebesség. A 8 m/s-os hűvös ütemterv kiszoríthatja a vezetéket a 15 m/s-os tűréshatárból. A víztartályos útvonalak elárasztott matricákkal és nagy térfogatú szűréssel kezelik a terhelést, míg a száraz útvonalak vízhűtéses szerszámtartókon és egy stabil kenőporfilmen múlnak.
Die sorrend és redukció
A menetenkénti csökkentés a sebesség csendes határa. Tartsa be a régi stancolási ütemtervet, és növelje a sebességet, és a huzal forró, enyhén ovális és olyan megnyúlással hagyja el az utolsó feszítőt, amely nem éli túl a következő folyamatot.
Kifizetés és átvétel
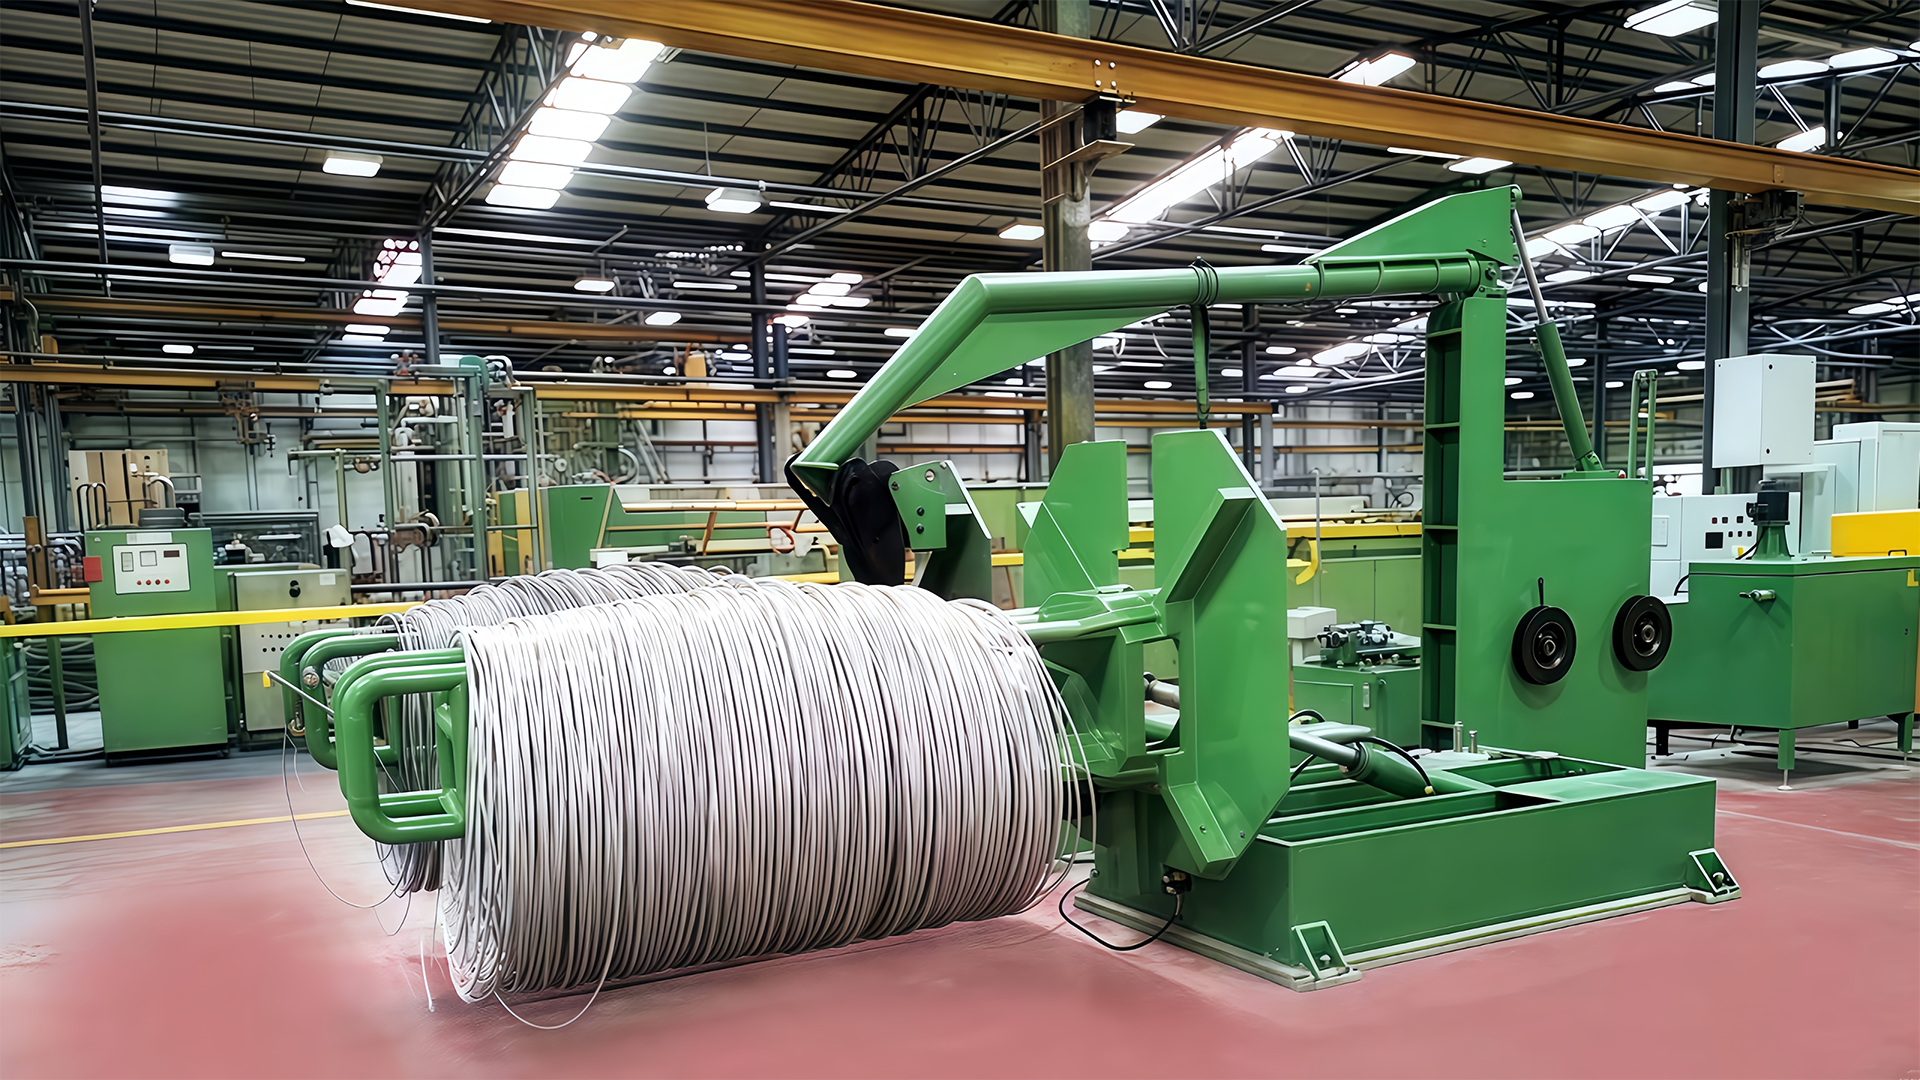
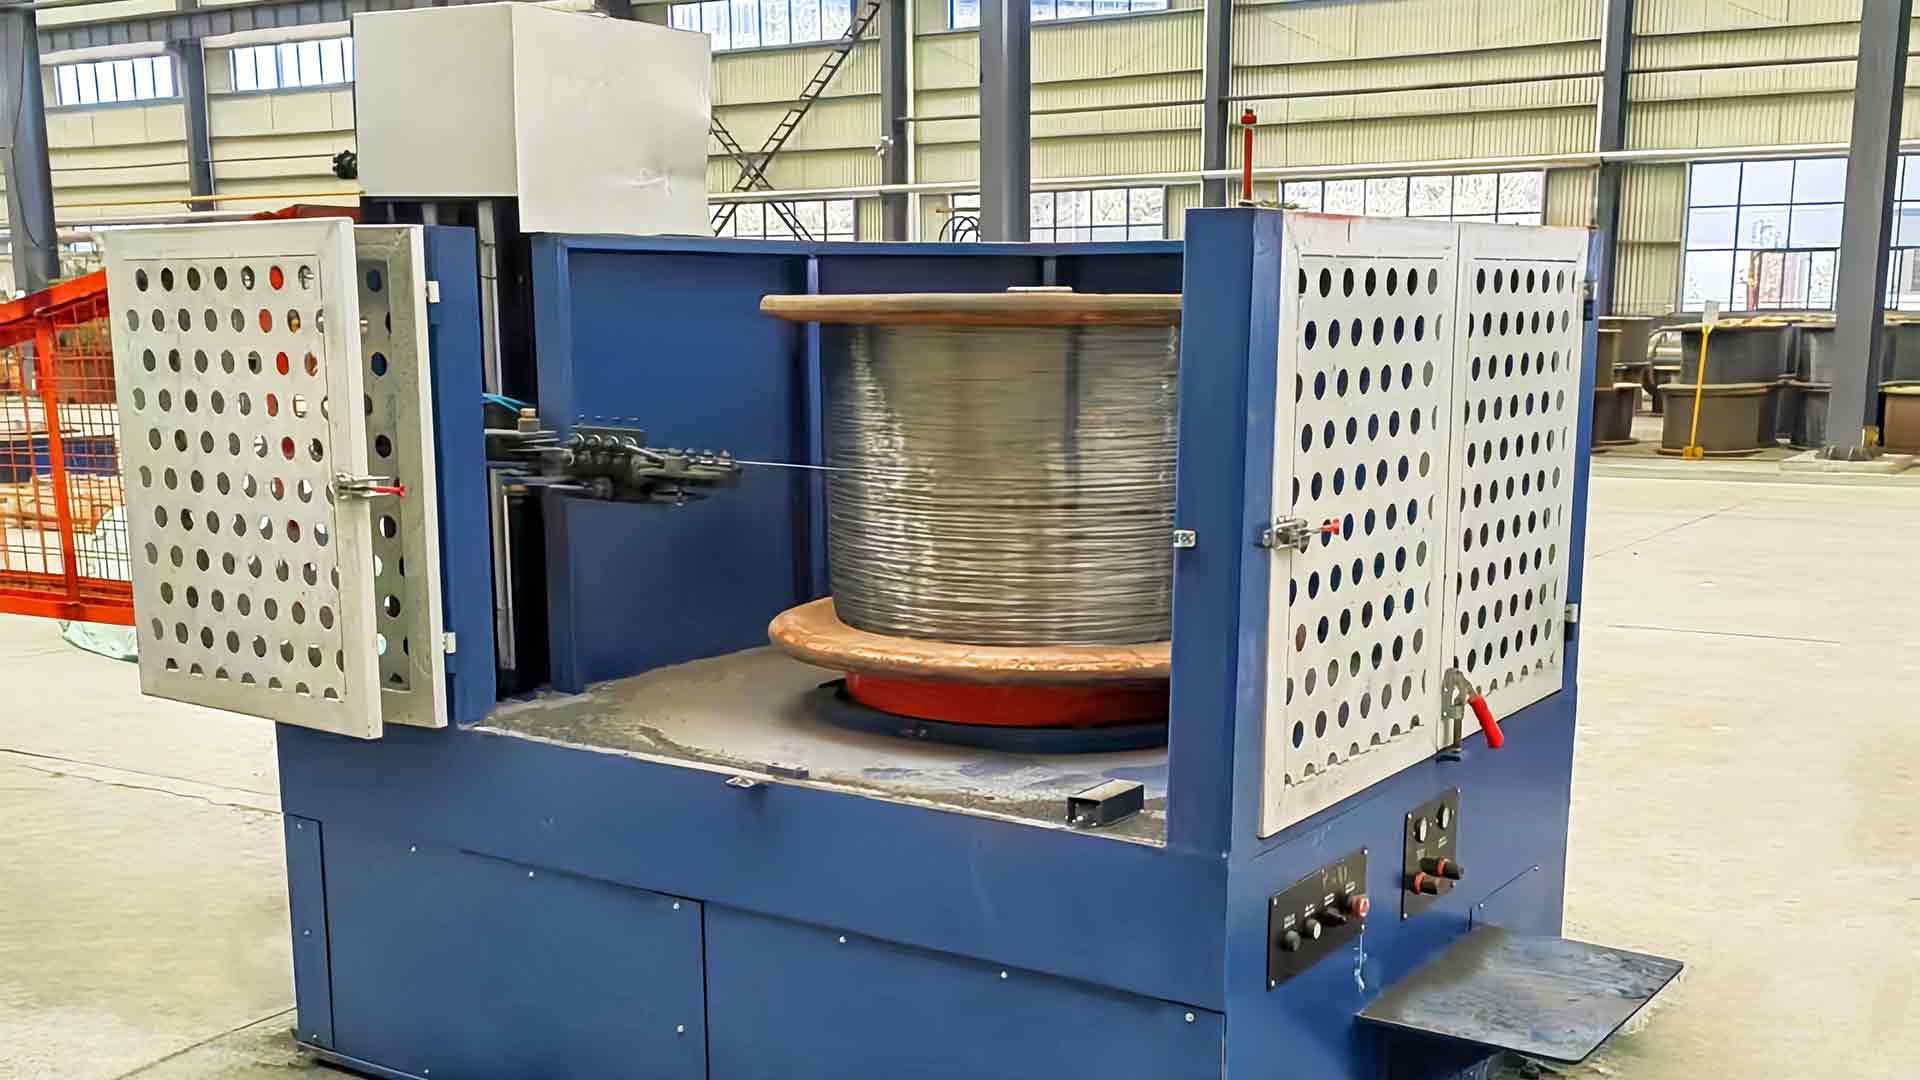
A kifizetéskor fellépő feszültségcsúcsok a leggyakoribb ok, amiért a gyors vonal úgy viselkedik, mint egy lassú. A gyenge feszességszabályozással rendelkező kifizető állvány lehetővé teszi, hogy a huzal meglazul, majd szorosan megszakad; a blokk reagál és az átmérő elvándorol. A másik végén a zsinór sebességének pontosan meg kell felelnie az orsónak, különben az orsó lágyan épül fel, és gubancosan kifizetődik.
Költség, útvonal és a megtérülési számítás
Egy nagy sebességű gép többe kerül, mint egy lassú, így a számla ár helyett a kész tonnánkénti költség számít. Az energia, a munka, a szerszámfelhasználás, az állásidő és a selejt egyaránt benne van, és a rajzolási útvonaltól függően más-más irányba mozognak.
| Útvonal rajzolása | Tipikus vonalsebesség | A legjobban illeszkedő vezeték | Előny, ami először megmutatkozik | Mit kell nézni |
|---|---|---|---|---|
| Alacsony fordulatszámú szíjtárcsa | 3-6 m/s | Könnyű újrarajzolás, kis tételek | Alacsony tőkeköltség, elnéző összeállítás | Kimenő mennyezet, munkaerő tonnánként |
| Hagyományos szíjtárcsa | 6-10 m/s | Általános alacsony széntartalmú acél | Költség és kibocsátás egyensúlya | Csúszásgátló, kopás |
| Egyenes vonalú, több passzos | 10-20 m/s | Szög drót, hálós drót | A legnagyobb teljesítmény kezelőnként | Hűtési terhelés, feszültség indításkor |
| Víztartály, nedves | 12 m/s-ig | Rozsdamentes és finom huzal | Felületminőség és hőelvezetés | Folyadékkezelés, szűrés |
| Fordított | 8-15 m/s | Rúd közepes huzalig | Kompakt alapterület, könnyű tekercskezelés | Padló állapota, tekercs logisztika |
Két számjegy határozza meg a megtérülést. A tonnánkénti energia csökken, ha a veszteségek kisebbek, és a motor a hatékony sáv közelében jár. A vágószerszám és a fogyóeszközök tonnánkénti költsége eltérően viselkedik: egy gyors vonal abszolút értékben gyorsabban használhat matricákat, de a tonnánkénti költség gyakran csökken, mivel a szerszámcsere közötti teljesítmény magasabb.
Vezeték minősége és áramlási hozam
A sebességből adódó minőségnyereség valós, de feltételhez kötött. A stabil, gyors vezeték megfelelő hűtéssel egyenletes átmérőjű és tiszta felületet eredményez. Az instabil gyors vonal fényes nyomokat, karcolásokat és ovális vezetéket okoz, és ez a vezeték inkább a következő gépnél akad el, mint a terméknél.
A hatás akkor a legerősebb, ha a rajzolás egy másik folyamatot táplál ugyanabban az épületben. A szegezőgépek, hálószövőgépek és hegesztősorok egy huzalméretre vannak beállítva, és nagyon csekély eltérést tolerálnak. A néhány századmilliméterrel elkalandozó átmérőjű sáv többe kerül leállások esetén, mint amennyit a húzóvonal megtakarít a sebességen.
Az a rajzvonal, amely a következő gép által elutasított huzalt állítja elő, egyáltalán nem hozott létre semmit.
A matricák itt a legolcsóbb karok. A megfelelő megközelítési szöggel polírozott keményfém matrica, amely egy hozzáillő vízhűtéses tartóban van elhelyezve, megőrzi a huzalt kereken, a felületet pedig tisztán. A kopott matrica az ellenkezőjét teszi, és a beépített meghajtó teljesítménye nem kompenzálja ezt.
Közbeszerzési ellenőrzőlista nagy sebességű vonalakhoz
A legtöbb kiábrándító frissítésről az ajánlattételi szakaszban döntenek, jóval az üzembe helyezés előtt. Kérje írásban az alábbiakat.
- A szerszám ütemezése a megadott sebességen, nem csak a sebesség: redukciós sorrend, vágószerszámok és várható élettartam tonnában.
- Rámpás viselkedés. Hány másodperccel kell elérni a beállított sebességet, és mi történik a feszültséggel a rámpa alatt?
- Felvételi kapacitás a tényleges orsóhoz viszonyítva: a csomag súlya, a felépítési minőség és a kifizetődő árajánlat.
- Energiaadatok a munkaponton, kilowatt/tonna mértékegységben, nem pedig a táblán szereplő motor névleges értéke.
- Hűtési és szűrési részletek: vízáram vágódobonként, tartály térfogata, szűrési szint és nyári teljesítmény.
- Fogyóeszközök és alkatrészek: szerszámkészlet, porminőség, kopóalkatrész-készletek és átfutási idők.
- A padlóhoz viszonyított elrendezési rajz, beleértve a tekercs kezeléséhez és karbantartásához szükséges helyet.
Az a beszállító, aki habozás nélkül válaszolni tud mind a hétre, általában olyan gépet ad el, amelyet az általa hirdetett sebességre terveztek.
Milyen sebesség nem javítható
A hűtési, kenési és felszedő tartónál gyorsabb futás nem hoz létre kapacitást. Az elektromosságot hővé, kopássá és törmelékké alakítja.
Három tünet jelzi, hogy a zsinór túllépi a megfelelő sebességét: a tonnánkénti vágószerszám-fogyasztás felfelé kúszva, az átmérő változása, amely csak a leggyorsabb meneteknél jelenik meg, és az orsók, amelyek kívülről szilárdak, alul pedig puhának. Egyiket sem oldja meg a meghajtó tuningolása. A legtöbb esetben az okok a feszültségszabályozásban, a hűtésben vagy a tömítésben vannak, és ugyanaz működési problémák huzalhúzó vonalakon újra és újra felbukkan a különböző gépeken.
A nagy sebességű huzalhúzó gépek előnyei inkább mérnöki eredmény, mint marketing állítás: több tonna műszakonként ugyanazzal a személyzettel, alacsonyabb tonnánkénti energia, kevesebb alapterület ugyanazon teljesítmény mellett, és a következő gépen viselkedő csomagok. Ezen előnyök mindegyike attól függ, hogy a vonal egyetlen rendszerként van megadva az alkatrészek listája helyett.
Ha a frissítés terítéken van, kezdje a ténylegesen meghúzott huzaltól és az általa betáplált folyamattól, majd dolgozzon visszafelé az ütemezéshez, a hűtéshez és a feszültség szabályozásához. Ez a megrendelés olyan vonalat hoz létre, amely az első napon éri el a jegyzett sebességét, nem pedig hat hónapos hangolás után. A gyártók, mint pl Jinding technológia ugyanabból a katalógusból készíthet rajzológépeket, kifizető és felvevő egységeket, matricákat és fogyóeszközöket, ami megkönnyíti a rendszerszintű beszélgetés megtartását.