
A rozsdamentes acél jellemzői Dróthúzó gép Ez dönti el a befejezést
A matt felület, az ovális keresztmetszet vagy a határán túl keményedő tekercs nem korrigálható a felvételnél. Ezek a gép jellemzői határozzák meg, hogy a rozsdamentes huzal tisztán, kereken és méretre hagyja-e a szerszámdobozt.
Abban a pillanatban, amikor a rajzvonal alacsony szén-dioxid-kibocsátású acélról 304-re vagy 316-os rozsdamentesre vált, a tünetek csendesen megérkeznek. A huzal enyhén matt módon jön le a hajtóműről. A korábban kiszámítható kopás egyetlen műszakon belül felgyorsul. Az átmérő néhány századmillimétert elsodródik, és egy tekercset selejteznek olyan okból, amely soha nem jelentkezik géphibaként.
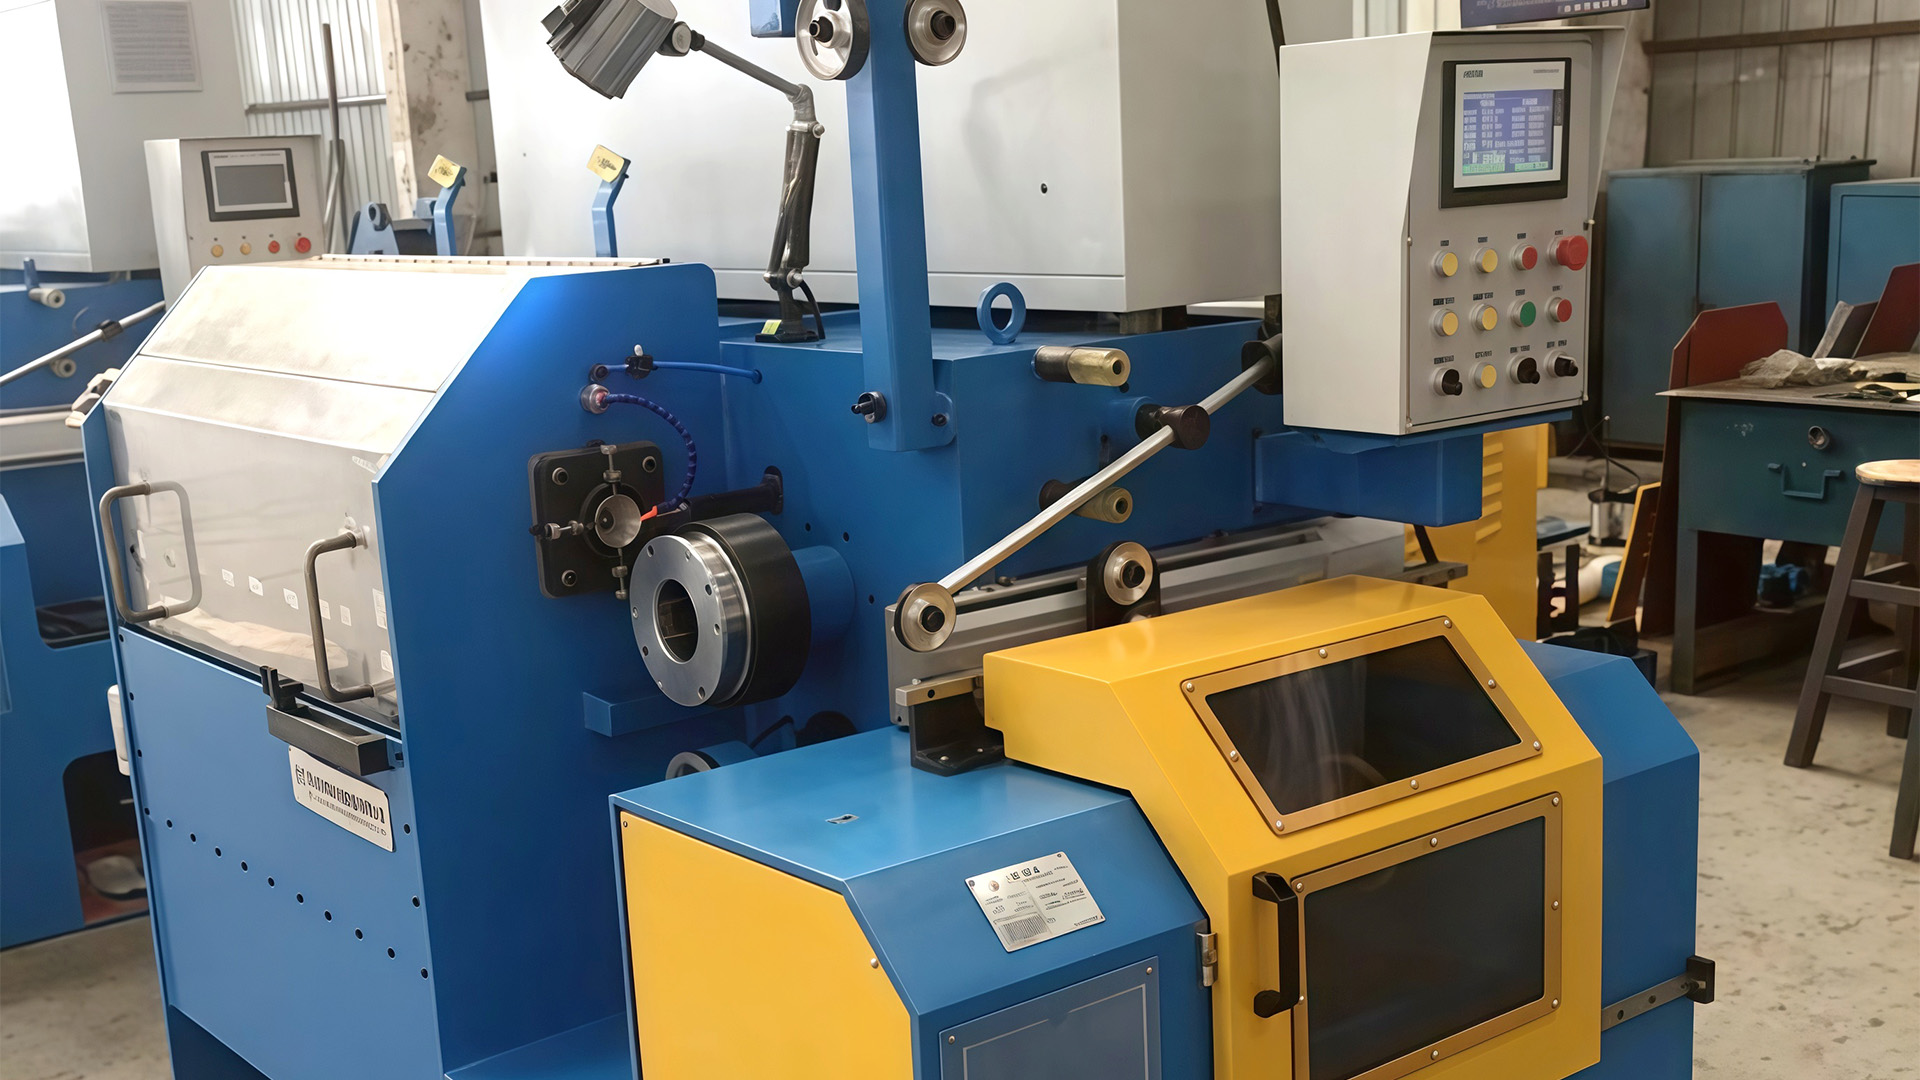
A rozsdamentes acél huzalhúzó gép jellemzői, amelyek ezt vezérlik, nem elbűvölőek: merülő szerszámhűtés, szűrt kenőanyag, karcolás nélkül tapadó feszítőfelületek és a feszítésszabályozás elég stabil ahhoz, hogy egy századmillimétert is elbírjon. A névleges vonalsebesség az utolsó változó, amelyet érdemes optimalizálni, és általában az első, amelyre a vásárlók rákérdeznek.
Miért viselkedik másképp a rozsdamentes acél a szerszámdobozban?
A rozsdamentes acél megmunkálása során megkeményedik, amikor csökken. A deformációval szembeni ellenállása minden lépéssel növekszik, így az 1,0 mm-es alacsony szén-dioxid-kibocsátású huzalt megerőltetés nélkül húzó motor ugyanolyan méretű rozsdamentes acélon dolgozik. A szokásos válasz egy enyhébb csökkentési ütemterv: nagyjából 10-18 százalék menetenként a rozsdamentes acél, szemben a 20-25 százalék az alacsony szén-dioxid-kibocsátású huzalok esetében.
A könnyebb átmenetek több szerszámot, hosszabb húzási sorozatot, több hőeloszlást jelentenek a gépen, és sokkal kevesebb toleranciát jelentenek minden olyan dologgal szemben, ami zavarja a beállítást vagy a kenést. A terhelés nagy részét néhány gépfunkció viseli.
| Követelmény | Gépi funkció, amely válaszol rá | Mit kell ellenőrizni |
|---|---|---|
| Hő a szerszámnál | Nedves húzás víztartályba süllyesztett szerszámokkal | Tartálytérfogat, szerszámonkénti áramlás, hőmérsékleti sáv |
| Felületkezelés | Polírozott keményfém matricák, kis csökkentés menetenként | Pass ütemezés, kockaszám, megközelítési szög |
| Kenőanyag állapota | Recirkulációs emulzió szűréssel és hűtéssel | Szűrő teljesítmény, olajteknő kapacitás, hőcsere |
| Feszültségstabilitás | Táncos vagy akkumulátoros vezérlés gyors nyomatékválaszsal | Feszülési pontosság sebességváltozásoknál |
| Orsó minősége | Pontos keresztirányú és merev orsórögzítés | Bejárás ismételhetősége, orsó kifutása |
| A helyreállítás megszakítása | Vezetékszakadás érzékelés gyors fékezéssel | Leállási idő, selejt huzal hossza |
Nedves rajz geometria, szerszámhűtés és kenőanyag áramlás
Körülbelül 1,2 mm alatt a rozsdamentes huzal szinte mindig nedvesen húzódik. A szerszámok elmerülnek egy emulzióban, amely kivezeti a hőt a redukciós zónából, keni az érintkezési felületet, és kiöblíti a fémszemcséket a szerszámból. A száraz húzás nehezebb rozsdamentes acélon is használható, de a különbség általában a felület minőségében és a szerszám élettartamában mutatkozik meg, nem pedig a sebességben.
A vágószerszám hőmérséklete a legerősebben befolyásolja a felületet és a szerszám élettartamát. A vízhűtéses formadoboz stabil hőmérsékleten tartja a szerszámtartót, és megakadályozza, hogy az ülőfelületek egyenetlenül táguljanak, ami hosszú távon késői oválisságot eredményez. Kérdezd meg, hogy a hűtés hogyan éri el az egyes szerszámok pozícióit, nem csak a tartályt.
A kenőanyag tisztasága és hőmérséklete
Amint egy vezeték nedves, az emulzió egy specifikációval rendelkező technológiai folyadékká válik. A szűrésből kihagyott fémszemcséket visszahúzzák a szerszámon keresztül, és bevágják a huzalt; A melegen futó emulzió pontosan ott veszíti el a film szilárdságát, ahol a legnagyobb a nyomás. A szűrési névleges érték, az olajteknő térfogata, a szivattyú áramlási sebessége és a hőmérséklet-szabályozás a gép jellemzői, nem pedig a későbbiekben felfedezendő karbantartási munkák.
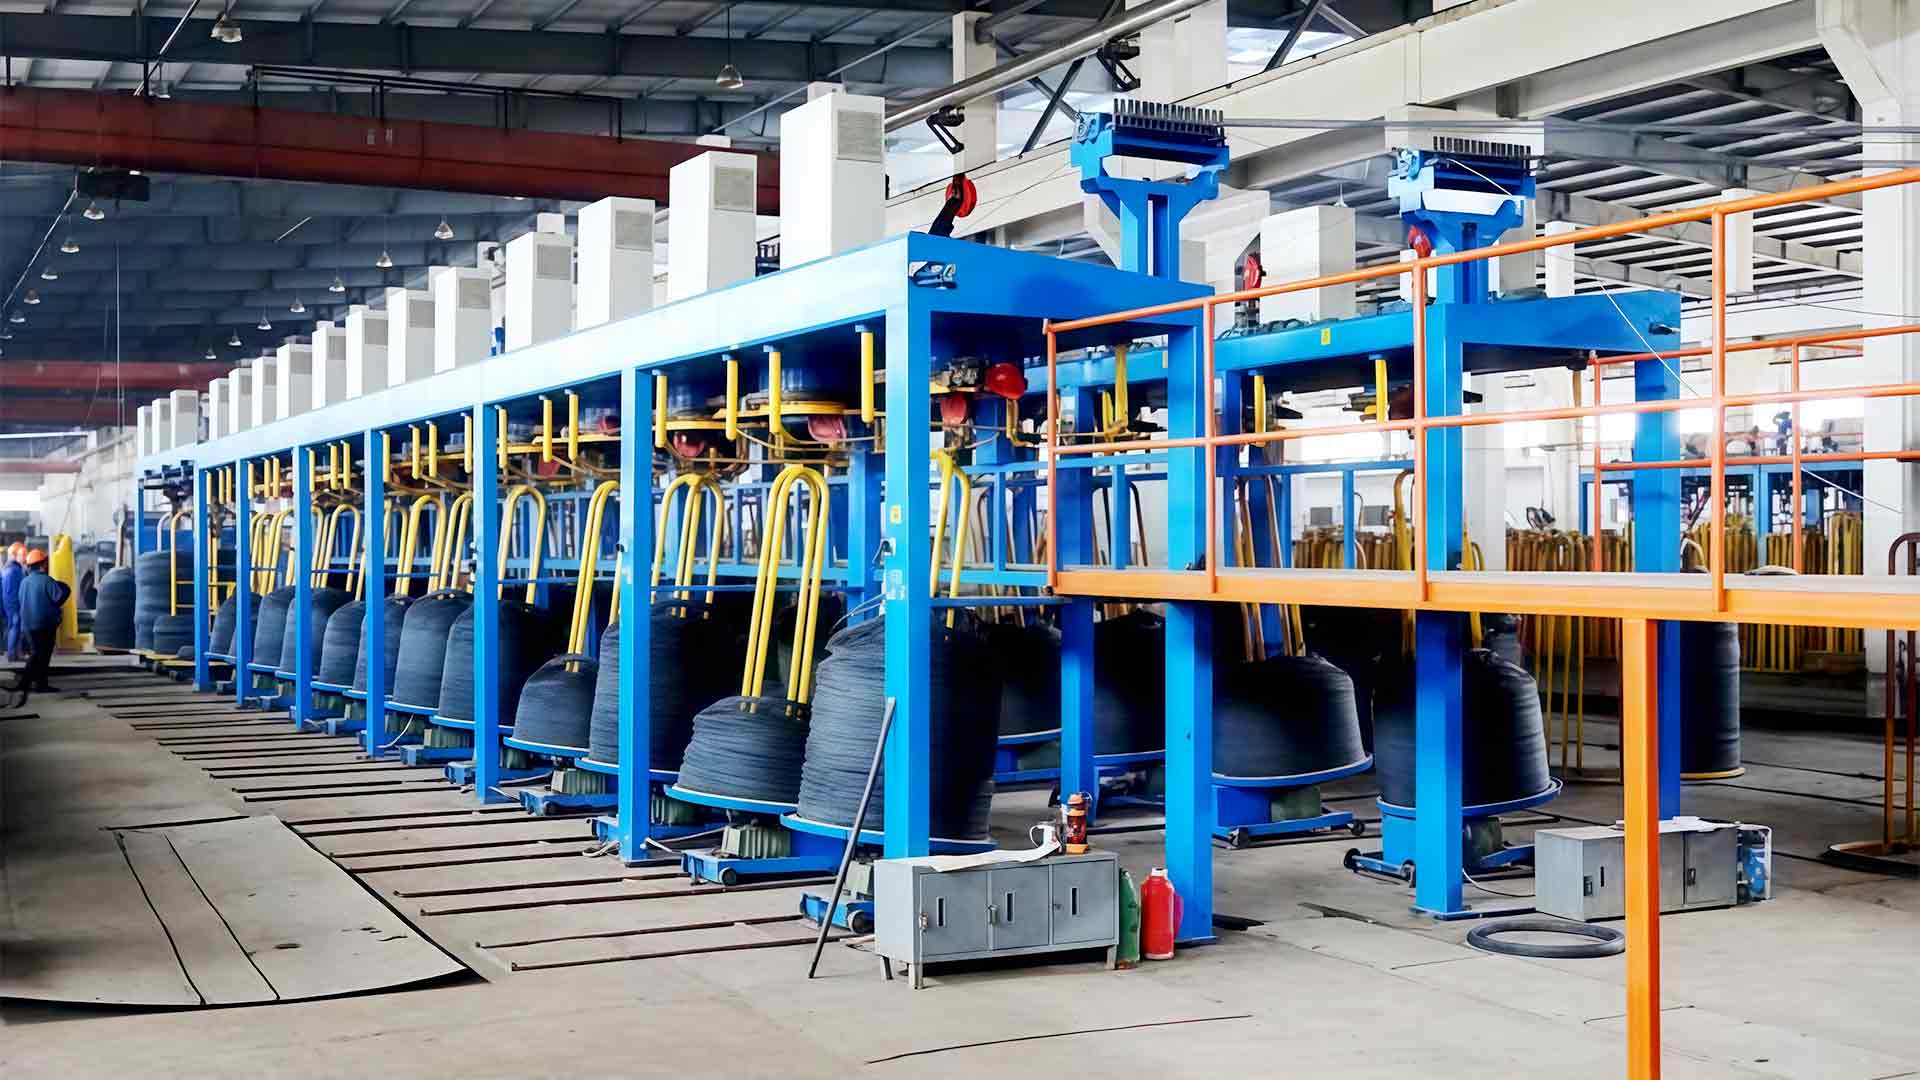
Erre a feladatra épített vonal pár a víztartály huzalhúzó gép elrendezés a kész átmérőhöz választott szerszámszámmal, nem pedig a gép elméleti maximumával.
Vágószerszám kiválasztása, csökkentési ütemezés és szerszámozási tűrés
A matricák a rendelés legolcsóbb része, és az elutasított tekercs leggyakoribb oka. A rozsdamentes acélon az alacsony szén-dioxid-kibocsátású huzalokhoz geometriailag megfelelő matrica egyenetlenül políroz, kopik a csapágyaknál, és halvány spirálnyomot hagy maga után, amelyet a vásárló a nagyító alatt lát.
- Az adott menetben végrehajtott redukcióhoz illeszkedő megközelítési szög, így a munka nem a csapágyon, hanem kompresszióban történik.
- A csapágy hossza elég hosszú a huzal méretéhez, és elég rövid ahhoz, hogy elkerülje a súrlódási hőt.
- Polírozott furat, mert a szerszámon fellépő érdesség azonnal átkerül a huzal felületére.
- Helyes ülés a tartóban; a tengelytől egy töredéknyire ülő matrica oválisan húzza a vezetéket.
- Újraköszörülési és tartalékterv, mivel a rozsdamentes acél gyorsabban kopja a szerszámot, mint az alacsony szén-dioxid-kibocsátású huzal ugyanazon a nyomtávon.
Ha a szállító nem tudja megmondani, hogy a gépet milyen ütemezéssel jegyzik, akkor az ajánlatban szereplő kockaszám csak feltételezés.
Megtérülés, feszültség és felfutás: ahol a következetesség nyer
A végső szerszám előtt bevezetett hibák állandóak, de az utána bevezetett hibák is. Az egyenetlenül húzó felvezetés, vagy a kifizetődő, amely a bejövő huzalt tekercsként hagyja letekerni, átmérőváltozásként, laza rétegként és orsóként jelenik meg, amelyet az ügyfél nem tud egyenletes sebességgel futni.
A feszültségszabályozást legjobban a sebesség változtatásával lehet megítélni. A 200-ról 600 m/perc-re történő gyorsítás és visszafelé nem változtathatja meg annyira a huzalfeszességet, hogy az átmérő a tűréshatáron kívülre kerüljön, és a válasz a próbaorsó első száz méterén látható.
Orsó geometriája és mozgása
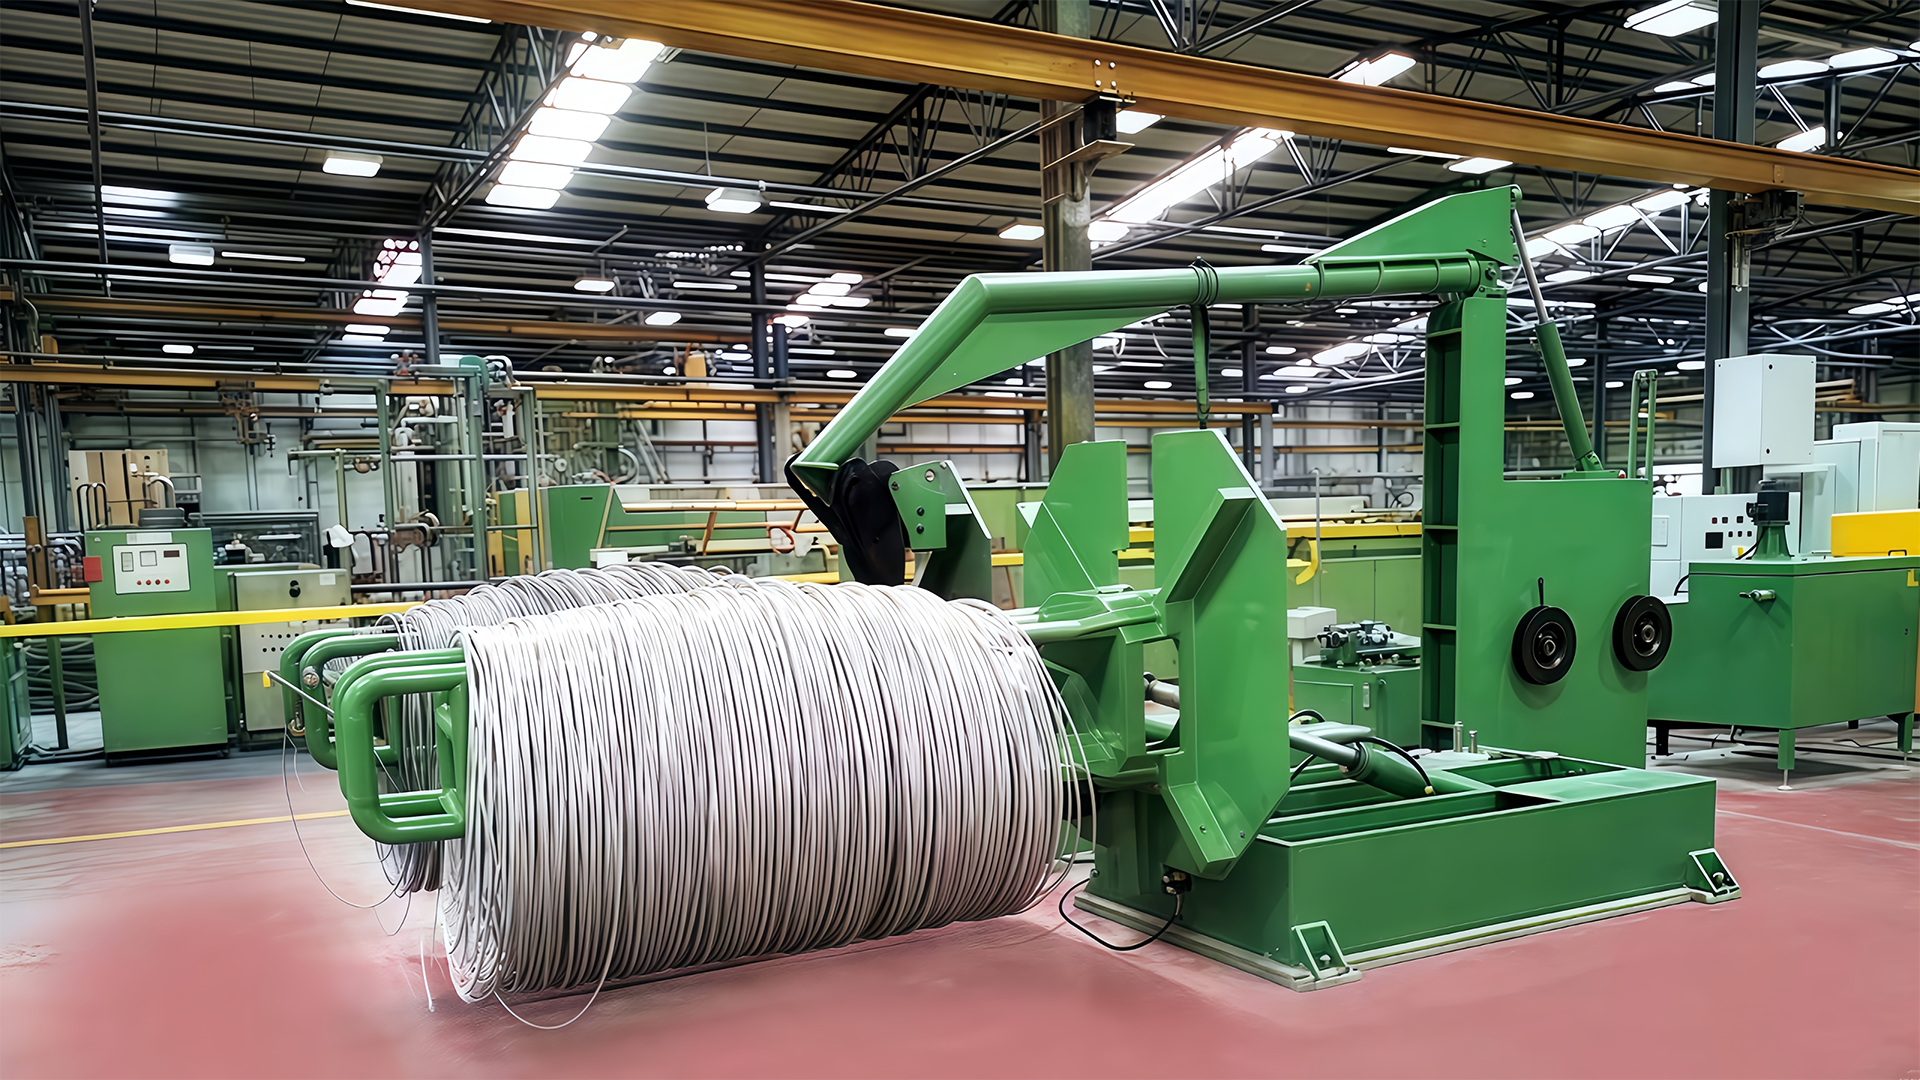
Az átmenet emelkedése és az orsó kifutása fontosabb a finom rozsdamentes acélon, mint a nehezebb szénszálakon. Az egymást átfedő rétegekkel feltekercselt orsó a következő folyamatnál kifizetődő, és általában a húzóvonal hibáztatja. Kérdezze meg, hogy a felvezetés hogyan illeszkedik az orsó típusához, és ellenőrizze, hogy a gép tisztán áll-e le, ahelyett, hogy szünet után húzná a huzalt.
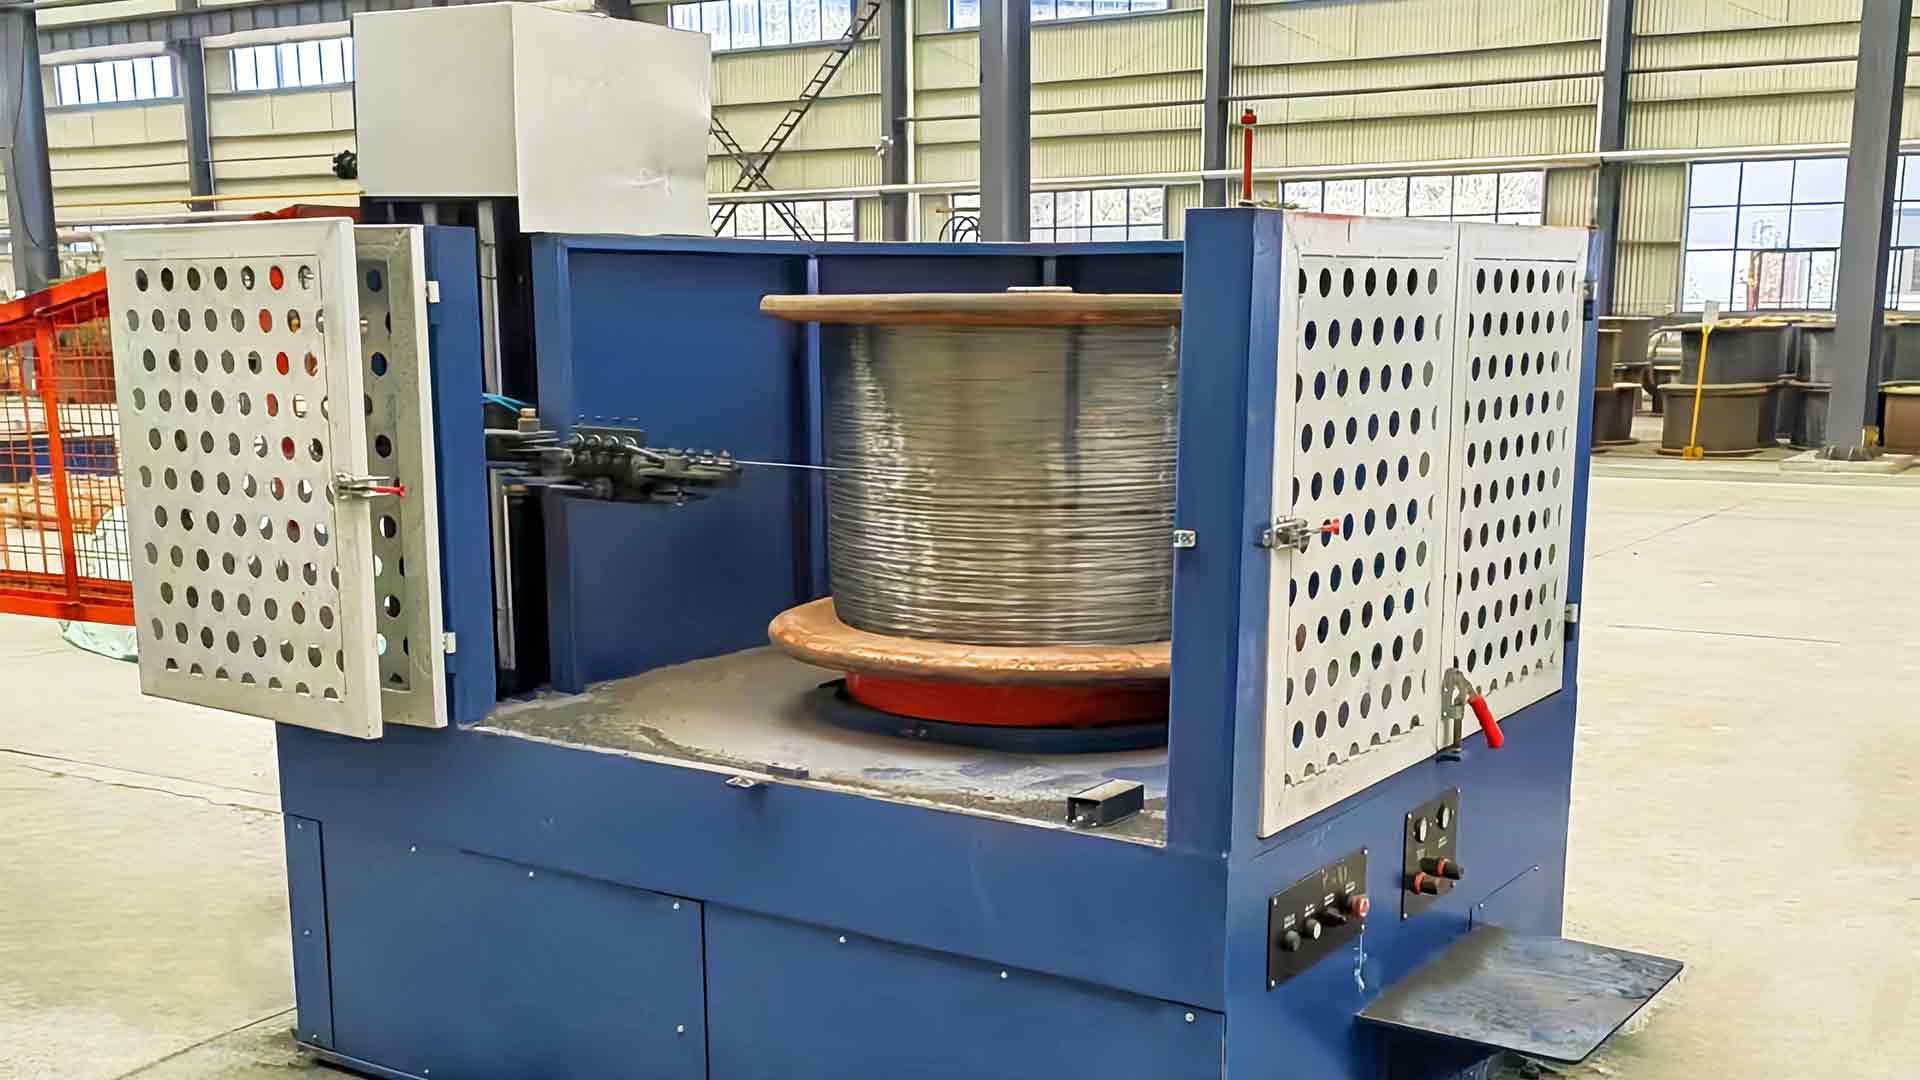
Ugyanez a logika érvényes a csévélő méretezésekor is: ez az útmutató a felszedőgép kiválasztása lefedi az orsótípusokat, a feszesség-illesztést és a lényeges hatékonysági számokat.
Kezelőszervek, reteszek és a számok, amelyeket érdemes megkérdezni
A vezérlési specifikáció az, amikor két, a gyárban egyformának tűnő gép eltérően kezd viselkedni. A rögzítendő változók a sebesség, amelyen a gép ténylegesen névleges, a hajtás reakciója a terhelés változására, és mi történik a huzalszakadás utáni másodpercekben.
Erre figyelj: egy megadott vonalsebesség, amelyet rövid szerszámsorozattal vagy a befejező szerszám nélkül mérnek. Adja hozzá azokat a meneteket, amelyekre valóban szüksége van, és a valós sebesség harmadával csökkenhet, ami megváltoztatja az egész vonal gazdaságosságát.
A megrendelés visszaigazolása előtt írja be ezeket:
- Névleges sebesség az utolsó vágószerszámnál, a teljes rozsdamentes áthaladási ütemtervvel.
- Vezetőkar átmérője, felületkezelése és hűtési elrendezése.
- Emulzió áramlás per szerszám pozíciója, olajteknő térfogata és hőmérséklet szabályozási tartománya.
- Szűrési besorolás és az elemek módosításának gyakorisága.
- Feszülési pontosság és viselkedés gyorsítás és lassítás közben.
- Fékezési idő szünet után, és a huzal hossza minden alkalommal.
- Motor névleges teljesítménye és hajtástípusa hajtókaronként.
A gép hozzáigazítása a ténylegesen eladott vezetékhez
A rozsdamentes termékek széles skáláját fedi le, és a 4 mm-es rögzítőhuzalhoz nem az a húzógép, amelyik a 0,15 mm-es fonóhuzalhoz illik. A kész átmérő határozza meg a húzási módot, a szerszámok számát és a felszedést.
- A 0,2-1,0 mm-es rugó-, kötél- és tömlőerősítő huzalt nedvesen kell meghúzni, hosszú vágószekvenciával és könnyű áthaladással.
- A dróthálónak és szövőhuzalnak nagyobb szüksége van a gömbölyűségre és az egyenletes felületre, mint a maximális sebességre.
- A kábelek és a sodrott vezetékek munkája érzékeny a feszültségstabilitásra, mivel a sodrásnál újra megjelenik az átmérő változása.
- A rögzítőket, csavarokat és formázott alkatrészeket általában nehezebb rozsdamentes rúdból húzzák, ahol a száraz húzás és a hajtómű hűtése dominál.
- A hegesztőhuzal megnöveli a tisztasági követelményeket, így a szűrés és a kenőanyag-kémia visszakerül a döntések középpontjába.
Mindezek mellett a fenti funkciók ugyanazok maradnak. Csak a hangsúly tolódik el: a finom huzalhoz a vágó- és hűtési geometria, a tekercselt huzal feszessége és felvezetése, a nehezebb rúdhoz a meghajtó és a hajtókar kialakítása.
A rozsdamentes acélhuzal húzása kevésbé megbocsátó, mint az alacsony szén-dioxid-kibocsátású húzás, és ennek oka inkább kohászati, mint mechanikai. A megmunkálási keményedés, a hő a szerszámnál és a felületi érzékenység a kis tervezési döntéseket a tekercs látható hibáivá változtatja.
A szolgáltatások, amelyekért érdemes fizetni, a merülő szerszámos hűtés, a szűrt és hőmérséklet-szabályozott kenőanyag-kör, a pontosan beállított szerszámok és tartók, a valódi feszítésszabályozás, valamint az ügyfelei által ténylegesen használt orsóhoz illeszkedő felszívás. Minden más, a főcím sebességét is beleértve, másodlagos.
Jó jel: olyan beszállító, aki a sebesség megjelölése előtt megkérdezi az anyagminőséget, a végső átmérőt és az orsó típusát. Ez a beszélgetés a legrövidebb út egy olyan géphez, amely jól rajzolja a rozsdamentes acélt, és általában elválasztja a tűréshatárt egy olyan vonaltól, amelyet minden műszakban módosítanak.