
Rozsdamentes acél huzalrajz · Alkalmazási útmutató
Ahol a rozsdamentes acél dróthúzó gépek kiérdemlik a helyüket
Orvosi vezetőhuzalok, autóipari szeleprugók, építészeti háló, korrózióálló kötőelemek – minden alkalmazás más és más követelményeket támaszt a felülettel, szilárdsággal és konzisztenciával szemben. Ez az útmutató megvizsgálja ezeket az igényeket, és azt, hogy mit jelentenek a gépválasztás szempontjából.
Egy európai rögzítőelem-gyártó a közelmúltban egy adag kiselejtezett önmetsző csavart 0,02 mm-es eltérést mutatott ki a fejlécébe belépő rozsdamentes acélhuzal átmérőjében. Ugyanebben a hónapban egy orvostechnikai eszközgyártó leállította a vezetődrót gyártását, mert a vezetéken lévő mikrokarcok szennyeződéseket vittek a végtermékbe. Különböző iparágak, különböző meghibásodási módok – de ugyanaz a kiváltó ok: a vezetéket olyan berendezésekre húzták, amelyek nem illeszkedtek az alkalmazáshoz.
A rozsdamentes acélhuzalhúzó gépeket ritkán vásárolják általános gépként. Akkor választják ki őket, ha a gyártó csapat megérti, hogy a végső átmérő, a felület integritása és a mechanikai szilárdság mind rögzítve van a rajzolás során. Ezért az alkalmazás megértése az első lépés a megfelelő gépkonfiguráció, a szerszámcsomag, a kenési módszer és a felszívási stratégia kiválasztásához.
Mit határoz meg a rozsdamentes acél dróthúzó gép
A rozsdamentes acélhuzal melegen hengerelt, általában 5,5 mm-es vagy nagyobb rúdként lép be a vezetékbe, és hideghúzás sorozatával csökkentett átmérőjű huzalként lép ki. Minden egyes menet áthúzza az anyagot egy volfrám-karbid vagy gyémánt szerszámon, átrendezi a szemcseszerkezetet és növeli a szakítószilárdságot. Az olyan ausztenites minőségek esetében, mint a 304 és 316, gyakran ez a húzószilárdság a húzás teljes célja: a rugók, kötőelemek és szerkezeti kábelek erre támaszkodnak, hogy a névleges terhelésen belül teljesítsenek. A folyamat teljes mechanikáját a következő megjegyzésünkben ismertetjük hogyan működik egy huzalhúzó gép .
A szilárdságon túl a gép négy kimenetet vezérel, amelyek eldöntik, hogy a huzal megfelel-e az alkalmazásnak: felületkezelés, amely befolyásolja a korrózióállóságot és a tisztíthatóságot; méretkonzisztencia a teljes tekercs mentén; a szerszám élettartama és a kenési viselkedés, amelyek meghatározzák a működési költségeket; és az egyenesség vagy öntvény, amely meghatározza, hogy a huzal milyen simán halad be az alakítógépekbe.
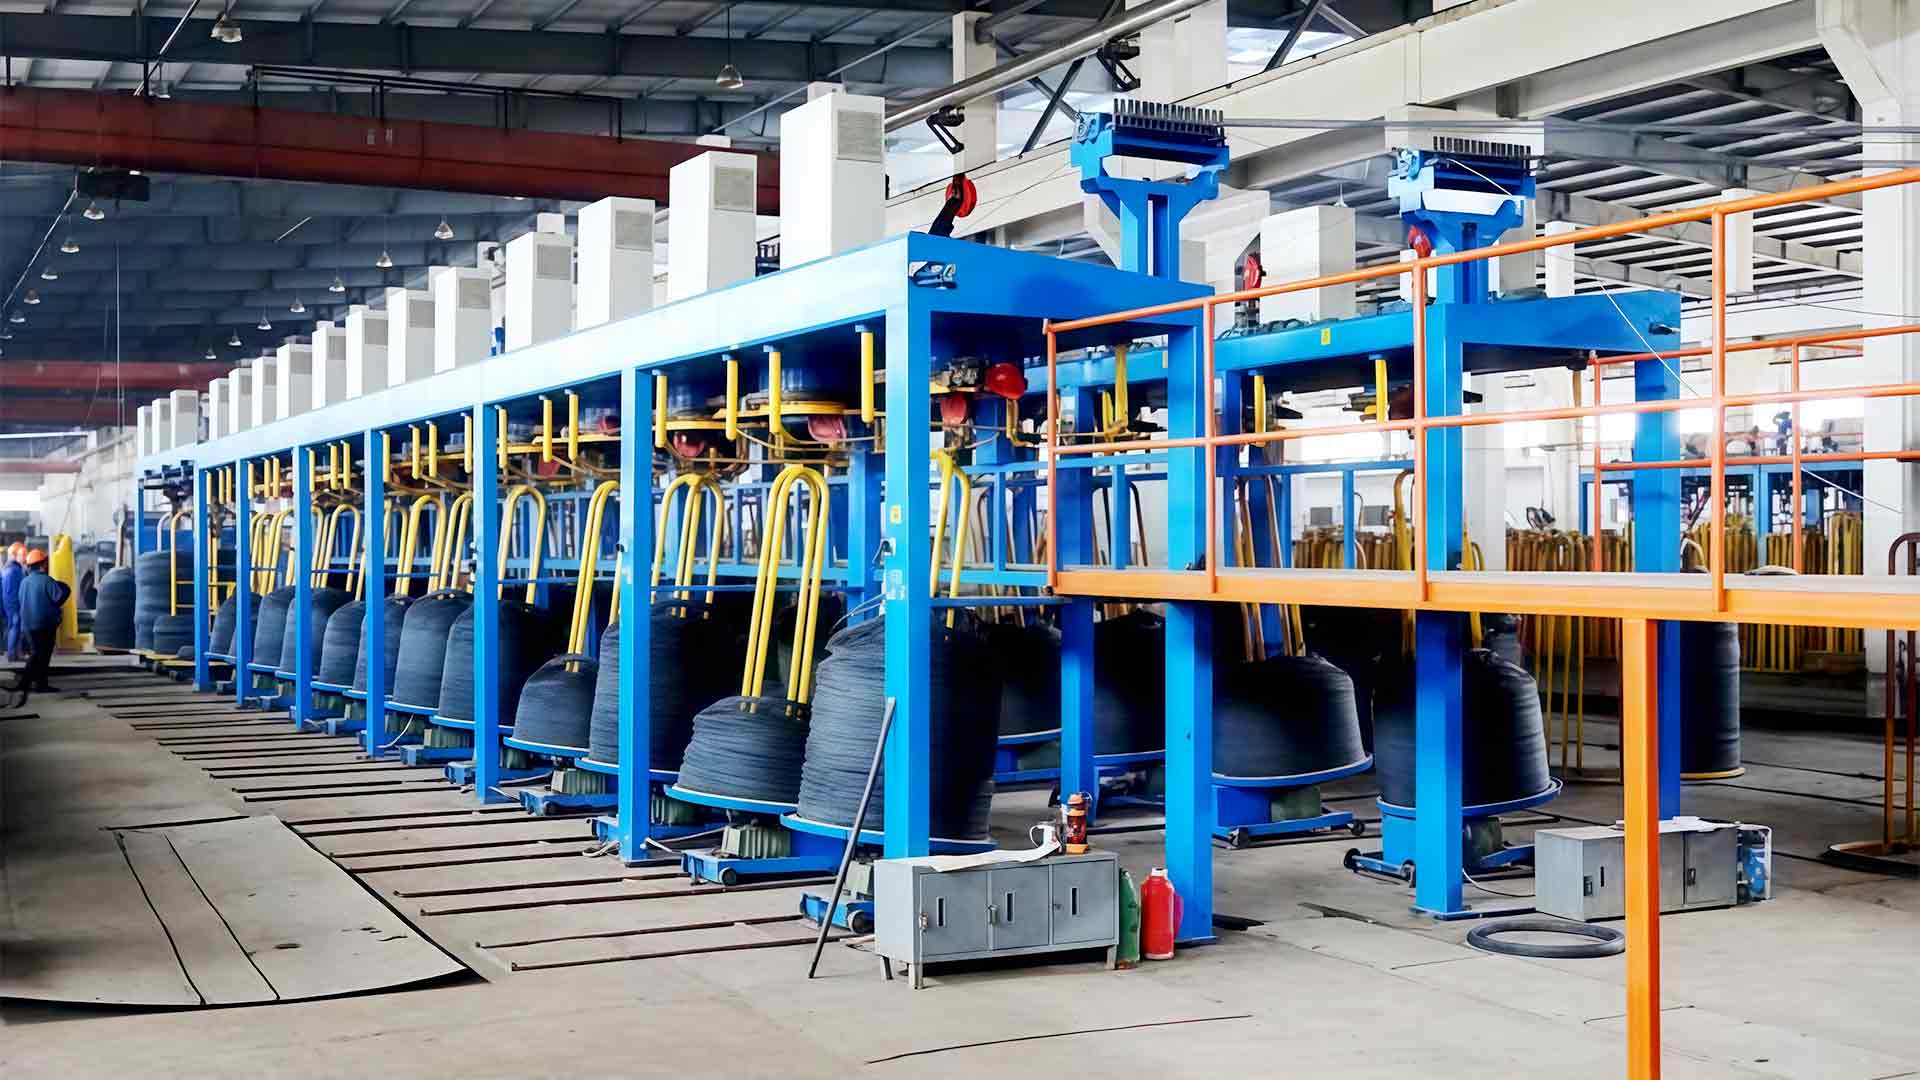
A gép architektúrája alakítja ezeket a kimeneteket. A víztartályos gépek kenőanyagba merülve vezetik a huzalt, és megfelelnek a rozsdamentes acél hajlamának az epekedésre és a gyors megkeményedésre. A száraz egyenes vonalú gépek előnyben részesítik a nagyobb átmérőjű, nagy teljesítményű gyártást. A fordított gépek nehéz tekercseket kezelnek, és kiválóan teljesítenek a rúd lebontásában.
Egy vezeték csak akkor fedi fel folyamattörténetét, ha a terepen meghibásodik. Addigra a következő tekercsen már elindult a rajzológép.
A fő alkalmazási területek egy pillantással
Ugyanez a gép várhatóan 200 000 ciklust kibíró rugót, tükörszerű bevonatú vezetőhuzalt és konstrukciós kötőhuzalt állít elő, amely több évtizedes kloridot is elvisel. Az alábbi táblázat összefoglalja, hogy a különböző iparágak hogyan kezelik ezeket a tulajdonságokat.
| Alkalmazási terület | Tipikus rozsdamentes huzaltermékek | A legigényesebb ingatlan |
|---|---|---|
| Orvosi és gyógyszerészeti | Vezetőhuzalok, tűk, fogszabályozó ívdrótok | Felületi mikrofényezés, méretpontosság |
| Autóipar | Szeleprugók, befecskendező alkatrészek, biztonsági visszatartó alkatrészek | Fáradásállóság, szakítószilárdság |
| Építőipar és építészet | Kábel, háló, kötőhuzal, korlátszál | Korrózióállóság, egyenletes öntvény |
| Rögzítőelemek és hardver | Önmetsző csavarok, csavarok, szegecsek | Átmérőtűrés, kenőanyag átvitel |
| Repülőgép | Vezérlő kábelek, működtető rugók | Erő-tömeg arány, nyomon követhetőség |
| Élelmiszer és feldolgozás | Szállítószalag, szűrőanyag, mérőrugók | Tisztíthatóság, korrózióállóság |
Az orvosi vezeték a spektrum igényes végén helyezkedik el. A vezetőhuzalok és tűk szinte semmilyen felületi hibát nem tolerálnak, mert a huzalon lévő karcolás feszültségnövelővé és szennyeződési helyszínné válik. A nedves húzás polírozott matricákkal és szűrt kenőanyaggal a norma ebben a szegmensben.
Az autóipari és a rögzítési munkák a szélsőségek közé tartoznak. A kötetek magasak, és az ellenség a következetlenség, nem az abszolút befejezés : a bejövő vezeték kis átmérőjű ingadozása kétszámjegyű selejt arányt eredményezhet egy nagy sebességű fejlécben. A vevők gyakran azért választanak egy gépet, mert képes megtartani egy szűk tűréssávot a teljes gyártási sorozatban.
A gép típusának megfeleltetése az alkalmazásnak
A különböző alkalmazások különböző géparchitektúrákat igényelnek, és az elválasztó vonalak a gyakorlatban meglehetősen stabilak.
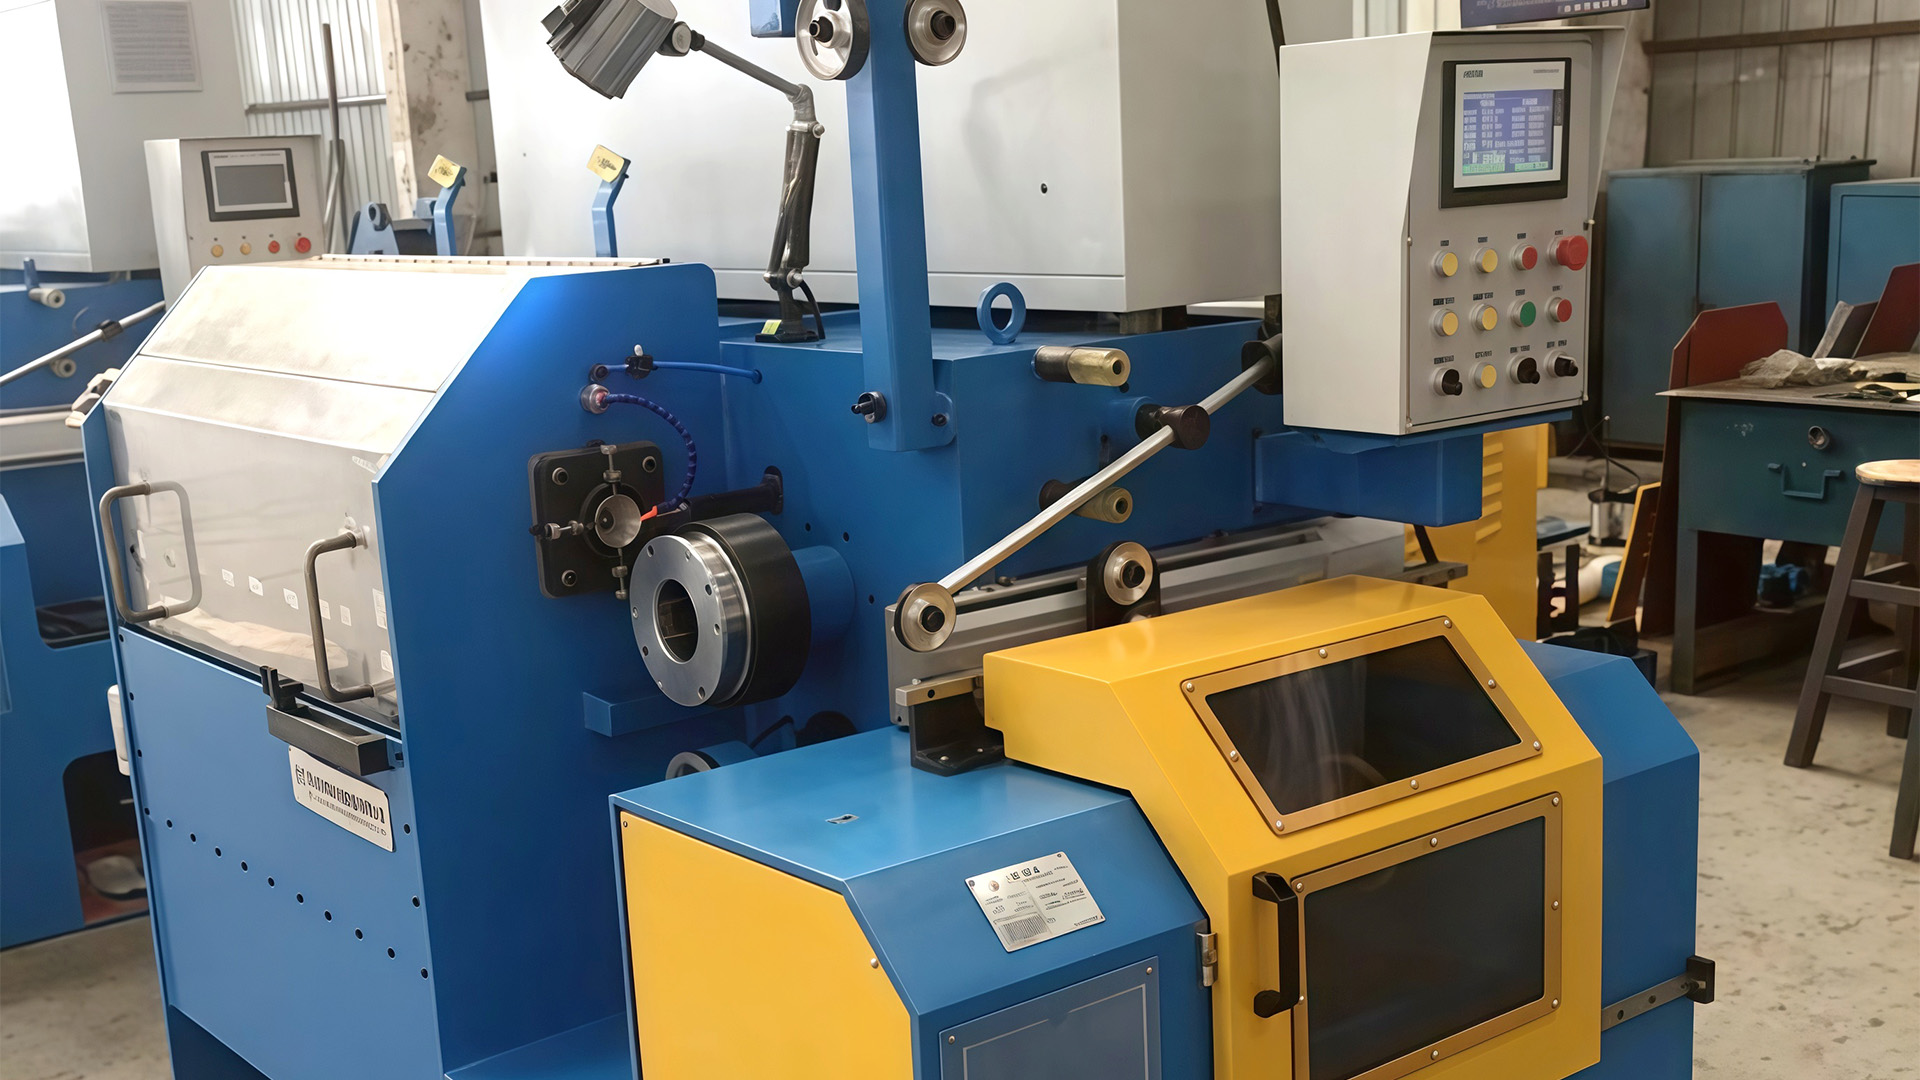
Az egyenes vonalú gépek fokozatosan kisebb szerszámok sorozatán keresztül húzzák át a vezetéket, tengelyenként. Hatékonyak közepes és nagy átmérőkhöz, ahol a felületigény nem extrém. A hálós, alacsony szén-dioxid-kibocsátású és általános célú gyártásban elterjedtek az integrált modellek, a hozzá illesztett felvevő- és vezérlőrendszerekkel.
 Integrált közvetlen huzalhúzó gép több fém feldolgozásához Ez a gép egy platformon egyesíti a kifizetést, a rajzolást, a kenést és a felszívást, csökkentve a kézi lépések számát és az állásidőt. Alkalmas hálók, kerítések és kábelek gyártásához, ahol az állandó átmérő és felületkezelés fontos. Termék megtekintése →
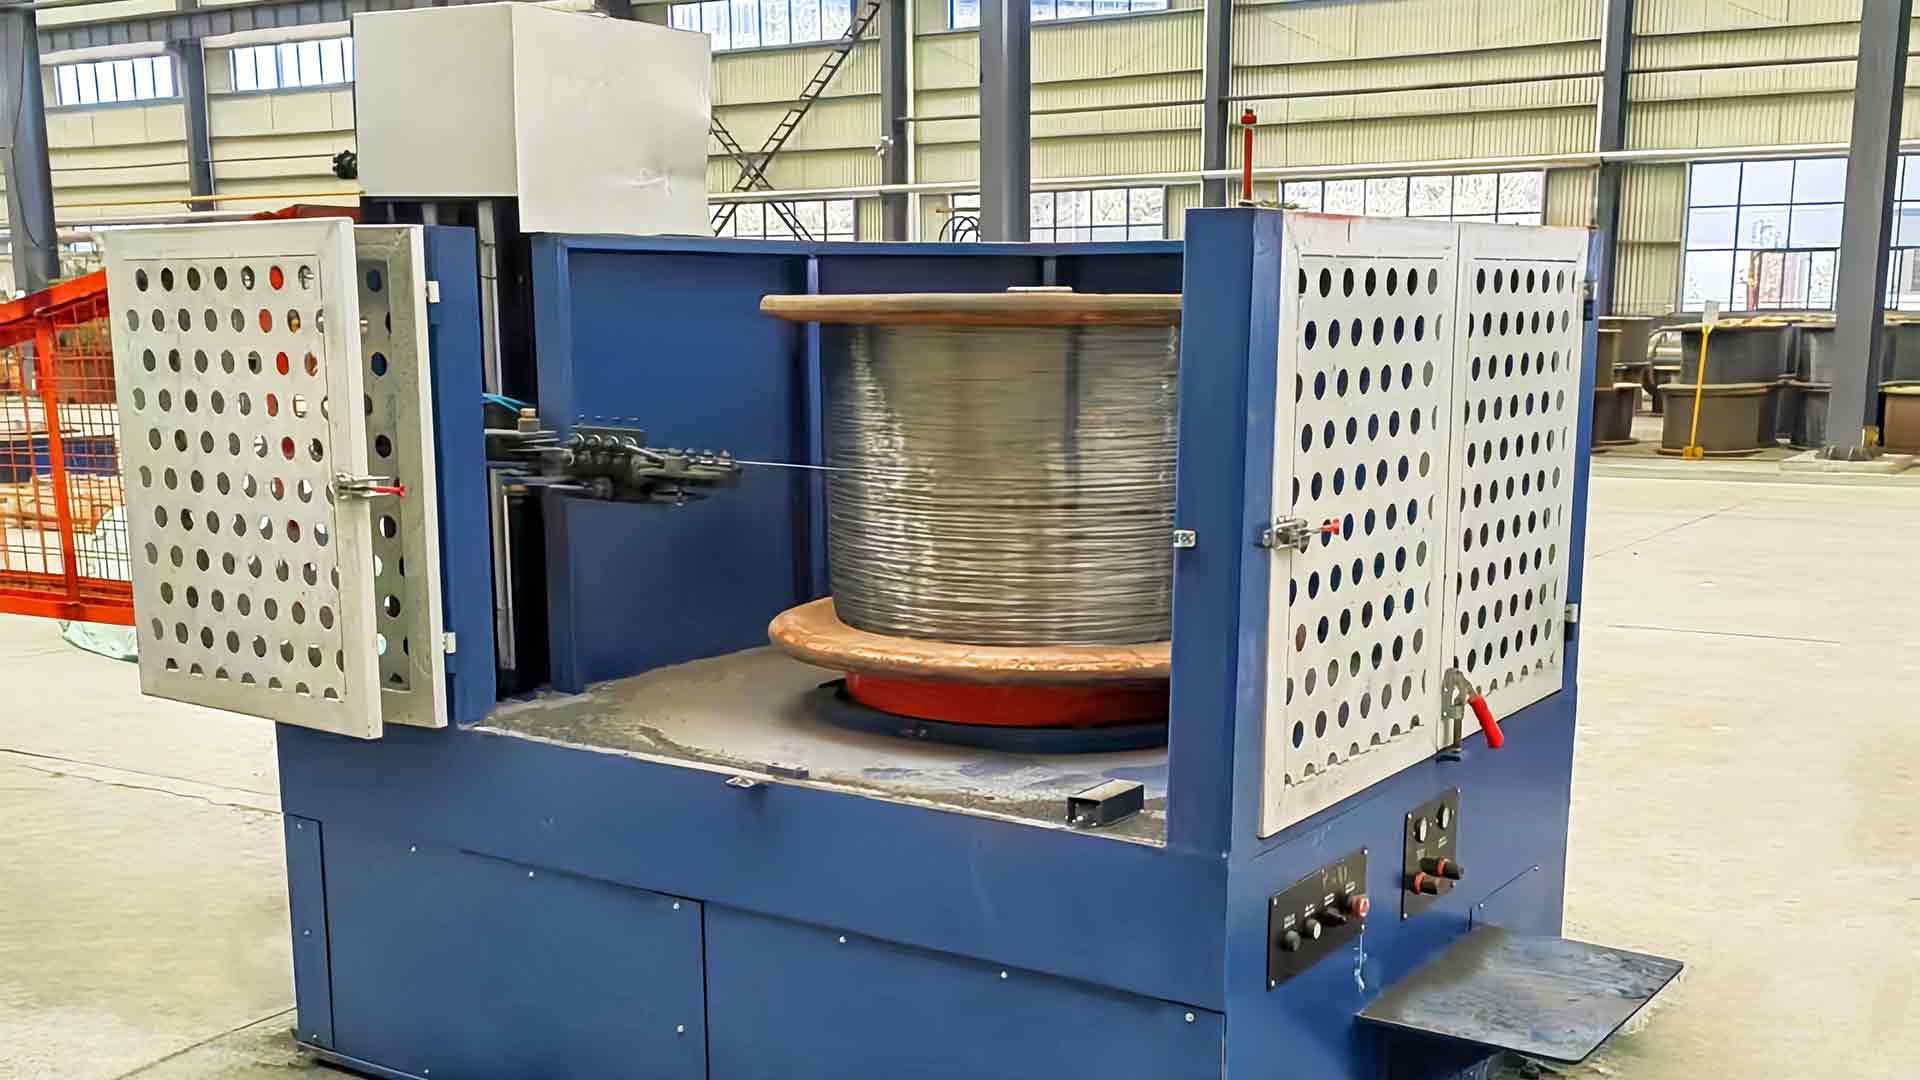
A víztartályos gépek átvezetik a huzalt merülő szerszámdobozokon, védik a felület minőségét, és megakadályozzák a rozsdamentes acél nagyobb sebességnél történő kifejlődését. Finom és közepes rozsdamentes huzalokhoz – az orvosi, rugós és rögzítő vonalak mögötti termékcsaládhoz – a nedves rajzolás a biztonságosabb alapértelmezés . A CL19-1250 rozsdamentes acél víztartályhúzó gép pontosan ezen az elven épül fel.
CL19-1250 rozsdamentes acél víztartály rajzgép Ez a finom és közepes rozsdamentes huzalok nedves húzására tervezett gép egy víz alatti tartályt használ a huzal hűtésére és kenésére, megelőzve az elkopást, és sima felületet biztosít az orvosi, rugós és rögzítőelemes alkalmazásokhoz. Termék megtekintése → A fordított gépek a tekercs fölé helyezik a kapaszkodót, ami megfelel a nagy tekercseknek és a rúd lebontásának. A szíjtárcsás és egyblokkos gépek kisebb mennyiségű gyártást tesznek lehetővé, ahol a rugalmasság fontosabb, mint a sebesség. Minden család külön folyamatlogikát követ; a huzalhúzó gépek teljes választéka ugyanazok a megkülönböztetések köré szerveződik, így a konfigurációk az architektúrák keverése nélkül is összehasonlíthatók.
A gép körüli vonal határozza meg a valódi kimenetet
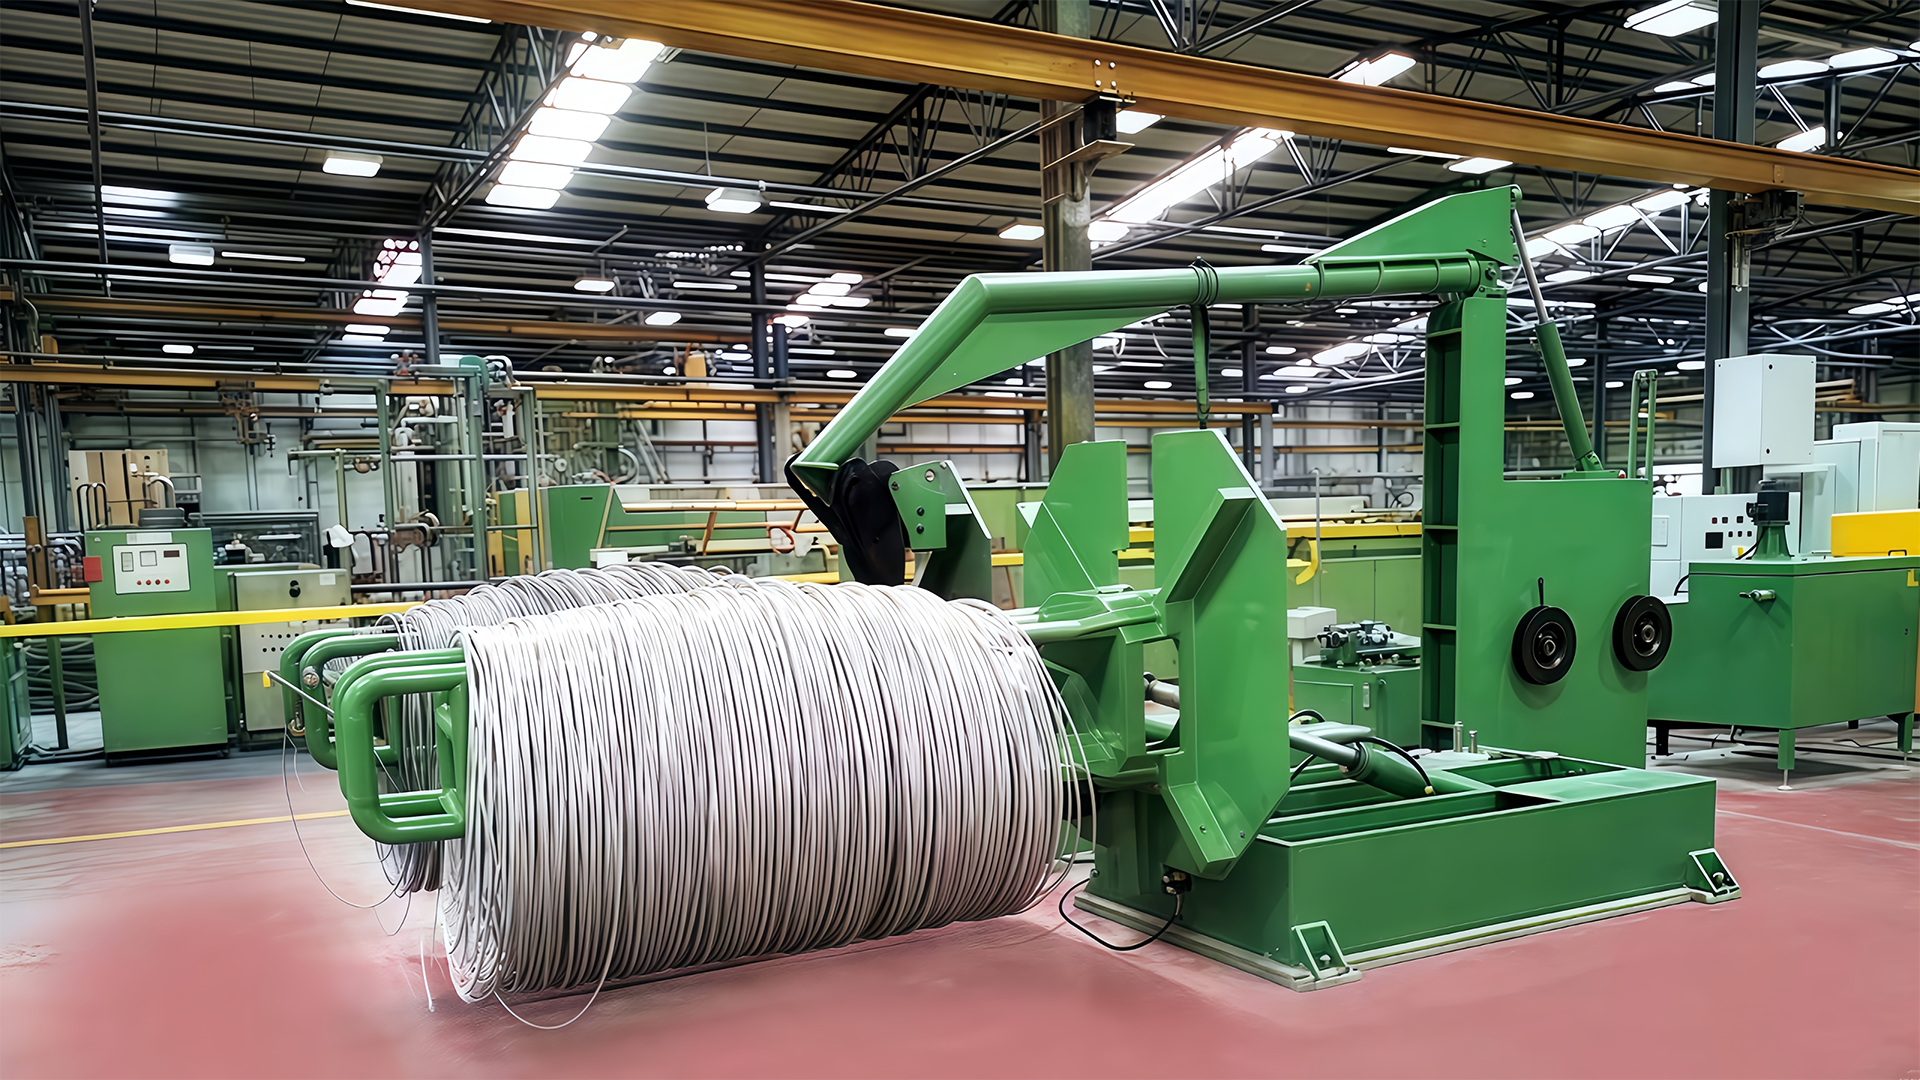
A rajzológép soha nem működik egyedül. A kifizető állvány szabályozott feszítés mellett táplálja a tekercset, a mutatógép létrehozza a belépési profilt, amely az első szerszámba fog bele, és a felvevő egység dönti el, hogy a kész huzal orsóként, tekercsként vagy dobként éri-e el a következő folyamatot. A feszültség ingadozását növelő haszon átmérőjű csattanásként jelenik meg a végső szerszámnál; a huzalt rosszul fektető felvezetés gubancokat hoz létre az ügyfél alakítási művelete során.
A szerszám és a kenőanyag határozza meg, hogy mennyi csökkentés lehetséges egy menetben, és mennyi ideig tart a fogyóanyag. A keményfém matricák továbbra is a standard a rozsdamentes húzásnál, mivel hő és kopás hatására megtartják profiljukat, és előre láthatóan meghibásodnak, nem pedig hirtelen. Mivel a rozsdamentes huzal ekkora jelentőséget tulajdonít a szerszámnak, a fogyóeszközök utólagos kezelése megbízható módja a tonnánkénti költség növelésének.
Volfrám-karbid huzalhúzó szerszámok rozsdamentes huzalokhoz Ezek a precíziós szerszámok hő és kopás hatására is megőrzik profiljukat, így megbízható választás a rozsdamentes rajzoláshoz. Kiszámítható kopásuk segít szabályozni a fogyóeszközök költségeit, és biztosítja a vezetékek egyenletes méretét. Termék megtekintése → Az átvétel kiválasztása ugyanolyan figyelmet érdemel. Az orsófelvevők a finom huzalhoz illeszkednek, amelyet a későbbi műveletek során gyorsan kifizetnek; A tekercsfelvevők nagyobb átmérőkhöz illeszkednek, amelyek kötegként haladnak tovább. Ha a felvezetés nem egyezik meg a húzási sebességgel, akkor a zsinór effektív kimenete az, amit a felvezetés el tud nyelni, nem pedig az, amit a hajtómű leadni tud.
Gyakorlati ellenőrzések az elköteleződés előtt
A fenti alkalmazások egy maroknyi csekket jelentenek, amelyek a legtöbb vásárlásra vonatkoznak. Az idézetek összehasonlítása előtt dolgozza át ezeket.
- Erősítse meg a ténylegesen rajzolni kívánt anyagminőséget – a 304-es, 316-os, 430-as és a duplex minőségek eltérően viselkednek hidegen megmunkálás közben, és a redukciós ütemezésnek és a kenési rendszernek meg kell egyeznie a keverék legigényesebb minőségével.
- Adja meg a bemeneti rúd átmérőjét és a kész huzaltartományt. A huzatok száma, a hornyok mérete és a működési sebesség mind ebből a szóródásból fakad.
- Határozza meg azt a toleranciát, amelyet a későbbi folyamatok elfogadhatnak. Ha egy irányvonalhoz ±0,02 mm-re van szükség, akkor a ±0,05 mm-t tartó gép semmilyen áron nem olcsó.
- Ellenőrizze, hogy a kifizetés és az átvétel összhangban van-e a húzási sebességgel és a tekercs súlyával, hogy a vonal egy rendszerként működjön, nem pedig kompatibilis kinézetű alkatrészek gyűjteményeként.
- Érdeklődjön az Ön régiójában elérhető értékesítés utáni támogatásról: tartalék szerszámtartók, hajtókarok és vezérlőalkatrészek, valamint egy mérnök, aki üzembe helyezi a vonalat, és betanítja a kezelőit.
A tanúsítványoknak is van súlyuk, különösen exportáláskor. Az ISO 9001 minőségirányítás és a CE-jelölés azt jelzi, hogy már léteznek dokumentált eljárások és biztonsági megfelelés, ami lerövidíti az üzembe helyezést és csökkenti a meglepetések kockázatát az átvételi vizsgálat során.
Nincs univerzális gép – csak a megfelelő illeszkedés
A rozsdamentes acél huzalhúzó gépet egyetlen eredmény alapján ítélik meg: az általa előállított huzal futásban tartja-e az ügyfél folyamatát. Egy rugógyártó, egy vezetődrót-gyár és egy kötőelemgyár ugyanazt a katalógust olvassa és másként választja, mivel az alkalmazásuk eltérő követelményeket ír elő ugyanarra az acélra.
Kezdje az alkalmazással. Határozza meg az anyagot, a kész átmérőt, a tűréshatárt és a végtermékhez szükséges felületet. Innentől kezdve a gép architektúrája, a vonalelrendezés és a támogató berendezések felfedik magukat. A megfelelő gép ritkán a legdrágább vagy a leggyorsabb; ez az, akinek a korlátai pontosan az alkalmazás igényei körül mozognak.