
Finomhuzalhúzó gép lágyítóval: soron belüli izzítás az egyenletes huzalminőség érdekében
A finomhuzalhúzó gép lágyítóval kombinálja a nagy redukciós nedves húzást a folyamatos hőkezeléssel, így a huzal az első métertől az utolsóig képlékeny, szakadásmentes és tekercskész marad.
Vegyünk egy huzalmarót, amely 1,2 mm-es rúdról 0,25 mm-es rozsdamentes acélhuzalra vált. Az első műszakban finom acélpor jelenik meg a hajtóműveken, és húszpercenként megáll a zsinór a felvezetésnél. A huzal egészen addig néz ki, amíg meg nem hajlítja: visszaugrik, megreped vagy egyszerűen elpattan. A rajzkockák teszik a dolgukat. A fém egyszerűen kimerítette a rugalmasságát.
A következtetés közvetlen: a finomhuzaloknál a lágyító a gép specifikációjának része, nem pedig kiegészítő. Megváltoztatja a fenntartható vezetéksebességet, a szükséges feszültségszabályozást, a hűtési elrendezést, és még a használható szerszámok számát is. Ha újra meg szeretné tekinteni az alapokat, olvassa el a következő cikkünket hogyan alakítja át egy húzógép a nyers fémet finom huzallá elmagyarázza a fizikát; itt arra összpontosítunk, hogy mi változik, ha egy izzítóállomás ugyanabban a vonalban ül.
Miért van szüksége a Fine Wire-nek egy lágyítóra ugyanabban a vonalban?
A hideghúzás ellenőrzött munkaedzés. Minden matrica csökkenti a keresztmetszetet, és erősebbé, de kevésbé képlékenysé teszi a huzalt. 1,0 mm-nél ez kezelhető; 0,2 mm-nél a nyúlás az eredeti érték kis töredékére esik. A kemény drót elszakad a hajtókaroknál, megkarcolódik a matricák belsejében, és nem hajlandó tisztán ülni az orsón.
A szakaszos kemence később visszaállíthatja a rugalmasságot, de ez az útvonal sorban áll: a tekercsek megvárnak egy kemenceciklust, az oxidot le kell pácolni, és a mechanikai tulajdonságok tekercsenként változnak. A közvetlenül az utolsó rajzblokk után felszerelt lágyító teljesen eltávolítja a sort. A huzalt egy folyamatos menetben lágyítják, lehűtik és feltekerik.
A hideghúzás biztosítja a kívánt átmérőt – de nem a következő lépéshez szükséges rugalmasságot. A lágyító visszaadja.
Hogyan működik az In-Line lágyító
A finomhuzalos vonalak ellenállási lágyítót használnak. A mozgó vezeték két érintkező kerék között halad át, magán áram folyik át, és az elektromos ellenállás a másodperc törtrésze alatt átkristályosodási hőmérsékletre melegíti fel. A huzal ezután áthalad egy hűtőszakaszon, mielőtt a felvevő orsó megkapja.
A hőmérsékletet közvetetten szabályozzák. Mivel a vezeték mozog, a tápegységnek követnie kell a vonal sebességét – nagyobb sebességnél több áram, kisebb sebességnél kevesebb. Egy jól integrált gépen a lágyító a PLC-n keresztül követi a kapaszkodó sebességét, így a huzal 8 m/s-nál ugyanazt a hőkezelést kapja, mint 15 m/s-nál.
A lágyítót a végső hajtómű után helyezik el, ahol a huzal már száraz. Az érintkező kerekeknek tiszta, oxidmentes érintkezőre van szükségük a folyamatos működéshez. Ha megfelelően karbantartják, a huzal elég puha ahhoz, hogy többször is meghajoljon, és elég erős a következő formázási lépésekhez.
| Tényező | Soron belüli lágyító | Szakaszos lágyítás |
|---|---|---|
| Rugalmasság szabályozása | Egyenruha orsótól orsóig | A kemence terhelési pozíciójától függ |
| Felületi állapot | Minimális oxid, ha a sebesség és a feszültség szabályozott | Gyakori az oxidáció és az elszíneződés |
| Munka folyamatban | A rajzolás és a lágyítás között semmi | A teljes tekercsek kemenceciklusra várnak |
| Labor | Nincs extra kezelés | Betöltés, kirakodás és kemence gondozása |
| Folytonosság | Egy menetben tekercselő rúd | Külön folyamat leállásokkal |
A Fine Wire számára fontos gépkonfigurációk
A finomhuzalt szinte mindig nedves gépen – a víztartály típuson – húzzák. A szerszámok emulzióba merülnek, ami elvezeti a hőt a deformációs zónából, és a kenőanyagot a huzalon tartja. Körülbelül 0,4 mm alatt a nedves húzás a szabványos útvonal; e nélkül a hűtés nélkül a huzal túlmelegedne a szerszám belsejében és eltörne.
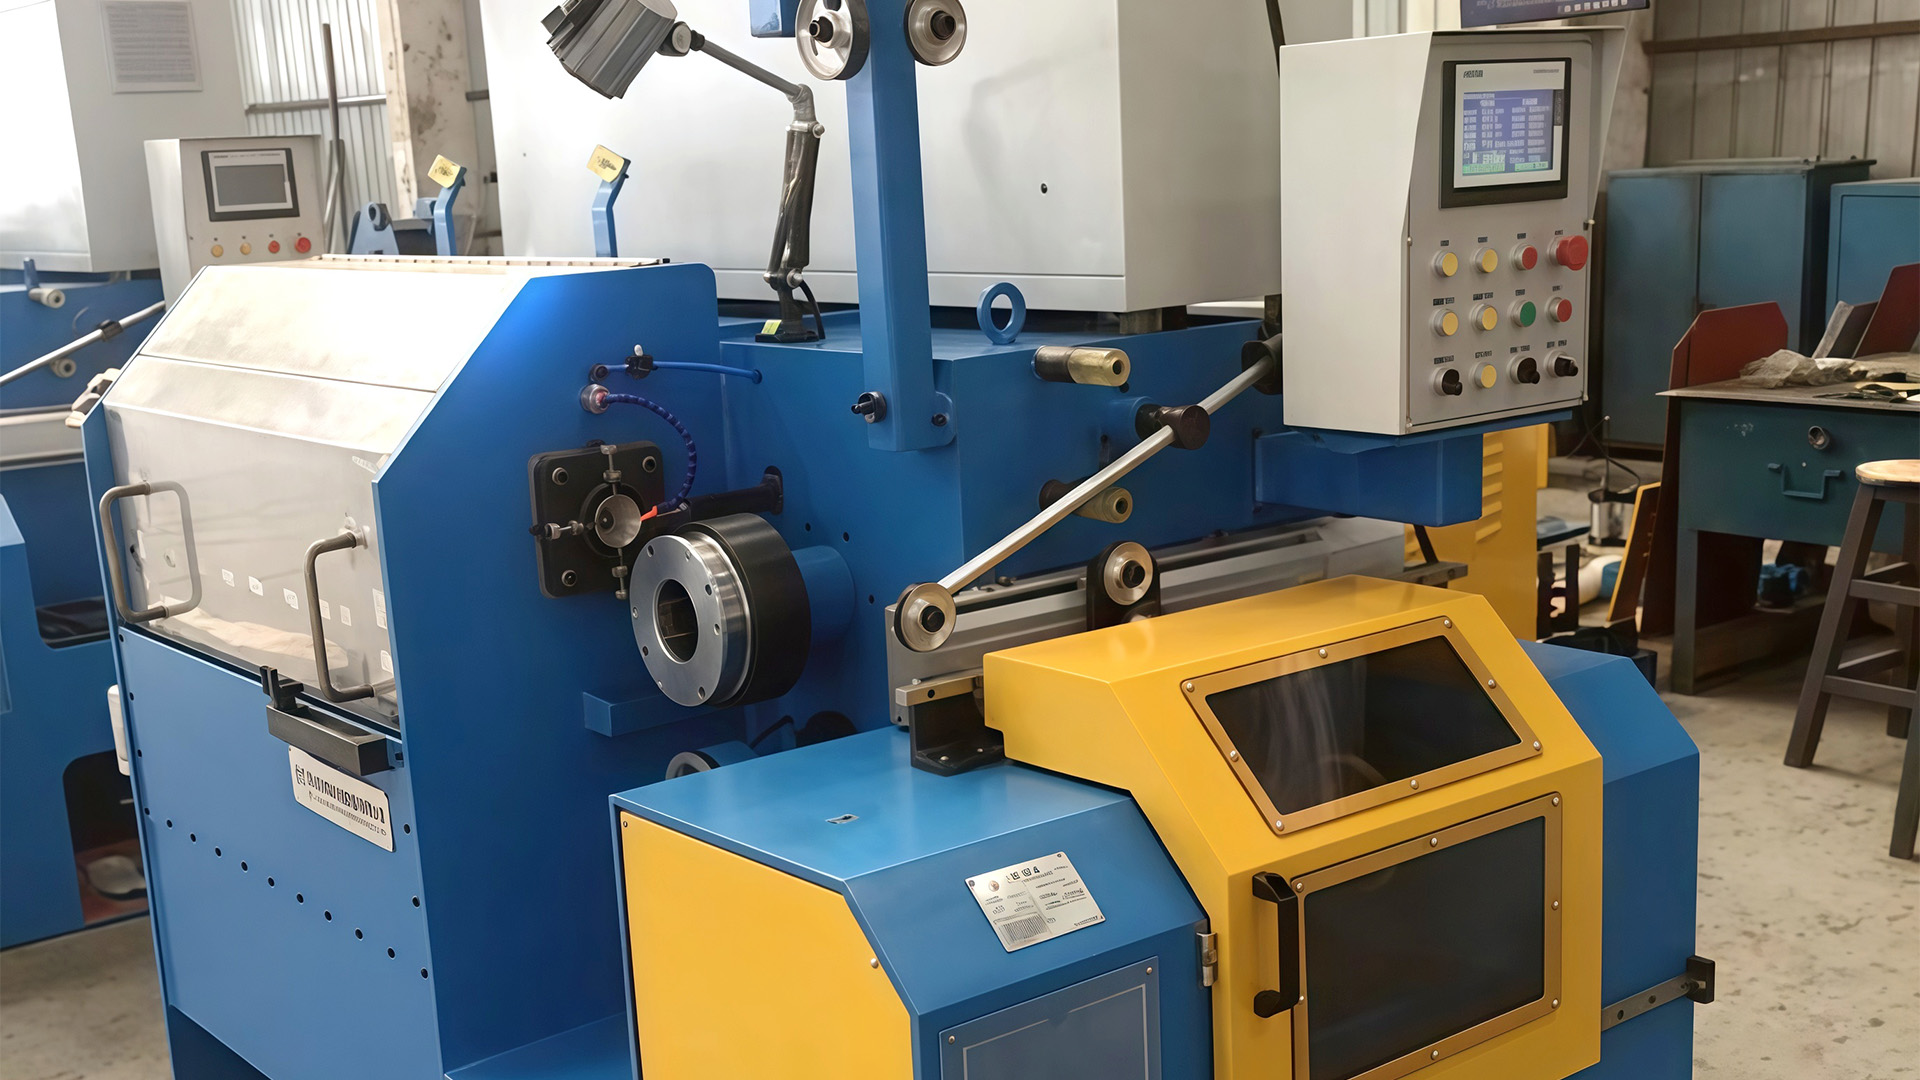
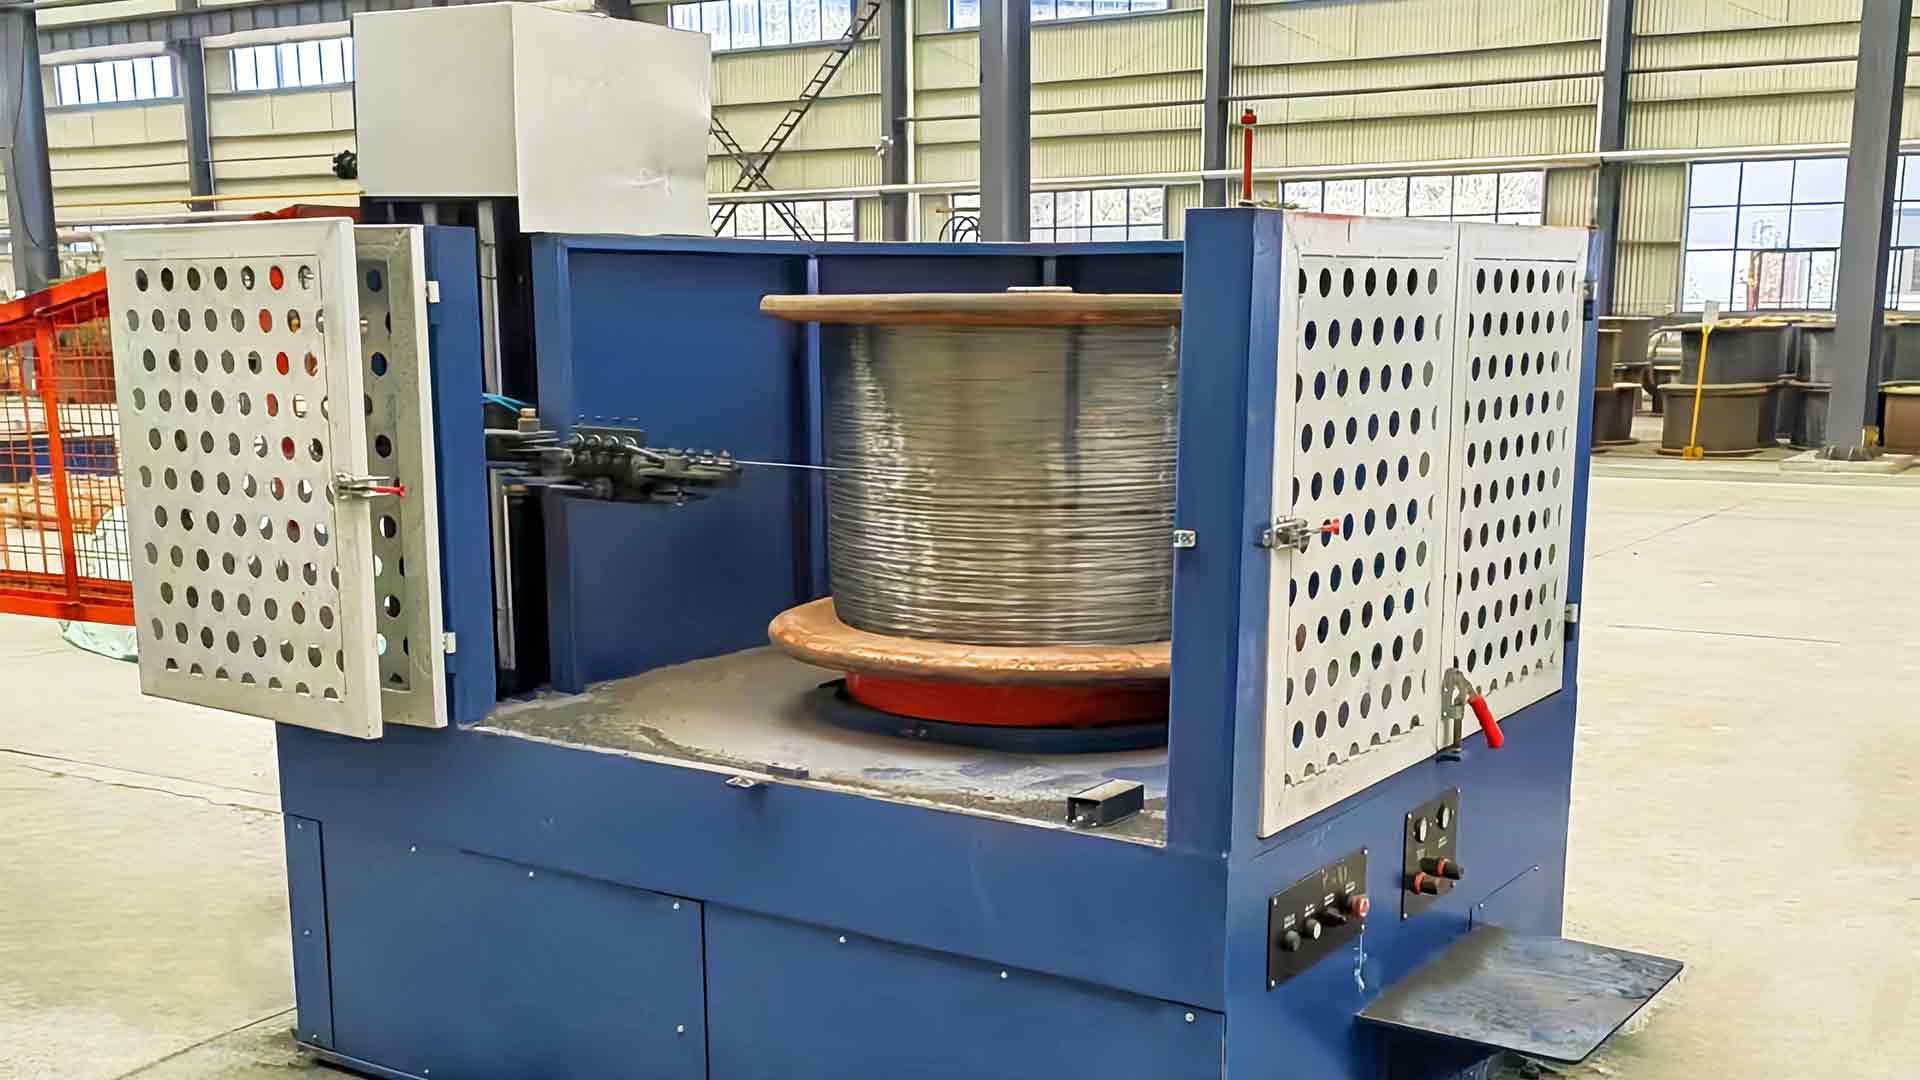
 Nedvesvíztartályos huzalhúzógép finomhuzalokhoz Ez a gép a 0,4 mm alatti finom huzalhúzást kezeli úgy, hogy hűtéshez és kenéshez emulzióba meríti a szerszámokat. A leírt vonalhoz illeszkedik a kifizető állomás után, ahol az egyenletes hűtés megakadályozza a töréseket és sima felületkezelést biztosít. Termék megtekintése →
Egy tipikus zsinór fut a kifizető állomástól egy egyengetőn keresztül, majd a 19-23 matricákon keresztül a víztartályos gépben, a lágyítóba, egy hűtőcsövön keresztül, végül egy felvevő orsóra, táncos által vezérelt feszítéssel. A kockaszám határozza meg a csökkentés ütemezését; a lágyító helyzete meghatározza, hogy az utolsó hajtóművek mekkora terhelést látnak – és ezáltal mennyi ideig bírják a nagyjavítások között.
A feszültségszabályozás az a részlet, amely elválaszt egy csiszolt vonalat a frusztrálótól. Az izzított huzal lágyabb és feszültség alatt kissé megnyúlik, így a túl erősen húzó felfogás eltorzítja az orsót és megváltoztatja a mért átmérőt. A táncoló görgő vagy a terhelési cella visszacsatolása elég alacsonyan tartja a feszültséget ahhoz, hogy a huzal kerek maradjon, ugyanakkor elég magasan ahhoz, hogy szorosan tekercseljen.
Mit kell ellenőrizni vásárlás előtt
A finomhuzalhúzó gép lágyítóval egy rendszer, nem pedig alkatrészek gyűjteménye. Kezdje a redukciós ütemezéssel: van-e a gépnek elegendő szerszáma az Ön bemeneti és végső átmérőihez? Ezután ellenőrizze a lágyító teljesítményét a maximális vezetéksebességhez képest, amelyet a tartomány legnagyobb vezetékméretén fog futni.
A gyári teszt során négy dologra figyeljen:
- A nyúlás egyenletessége egy teljes orsón, a magtól a külső rétegekig.
- Felületi állapot: izzítási nyomok, szerszámkarcok, látható oxidok nem láthatók.
- Szakadási sebesség névleges vezetéksebesség mellett, több egymást követő órán keresztül megfigyelhető, egyetlen tekercs sem.
- A lágyító és a hűtőrész hőmérsékletstabilitása hosszú gyártási ciklus után.
Kérdezze meg, hogyan van integrálva a lágyító a gép vezérlésével. Külön szekrények működhetnek, de sokkal könnyebb konzisztenciát tartani egy olyan szinkronizált vonalat, ahol a lágyító követi a hajtómű sebességét. Ha összehasonlítja a konfigurációkat, a mi víztartály huzalhúzó gépek oldal felsorolja az ilyen típusú folyamatokhoz épített gépcsaládokat.
Ahol kifizetődő: Alkalmazások
A rozsdamentes acél finomhuzal – hegesztőhuzalhoz, szövött hálóhoz, fonott tömlőerősítéshez és kábelárnyékoláshoz – tiszta felületet és megbízható rugalmasságot igényel. Ha a lágyító hőmérséklete ingadozik, a huzal egyes részein megkeményedik, más részein puhává válik, ami azonnal megjelenik szövés vagy sodrás közben.
Rozsdamentes acél víztartály rajzgép A rozsdamentes acélhuzal ellenőrzött izzítást és tiszta húzást igényel. Ez a víztartályos gép hűti és keni a kemény anyagot, hogy minimalizálja a súrlódást és a szerszámkopást, segít fenntartani a rugalmasságot a következetes szövés vagy sodrás érdekében. Termék megtekintése → Az alacsony széntartalmú acél finomhuzal, amely a szögek, a kötőhuzalok és az általános kötőhuzalok alapanyaga, kilogrammonkénti költségű üzletág. A keményen húzott huzal elhasználja az alakítószerszámokat, és ellenáll a hajlításnak; Az izzított huzal lehetővé teszi, hogy a szögformázó vagy a hálóhegesztő a névleges fordulatszámán működjön kényszerleállások nélkül.
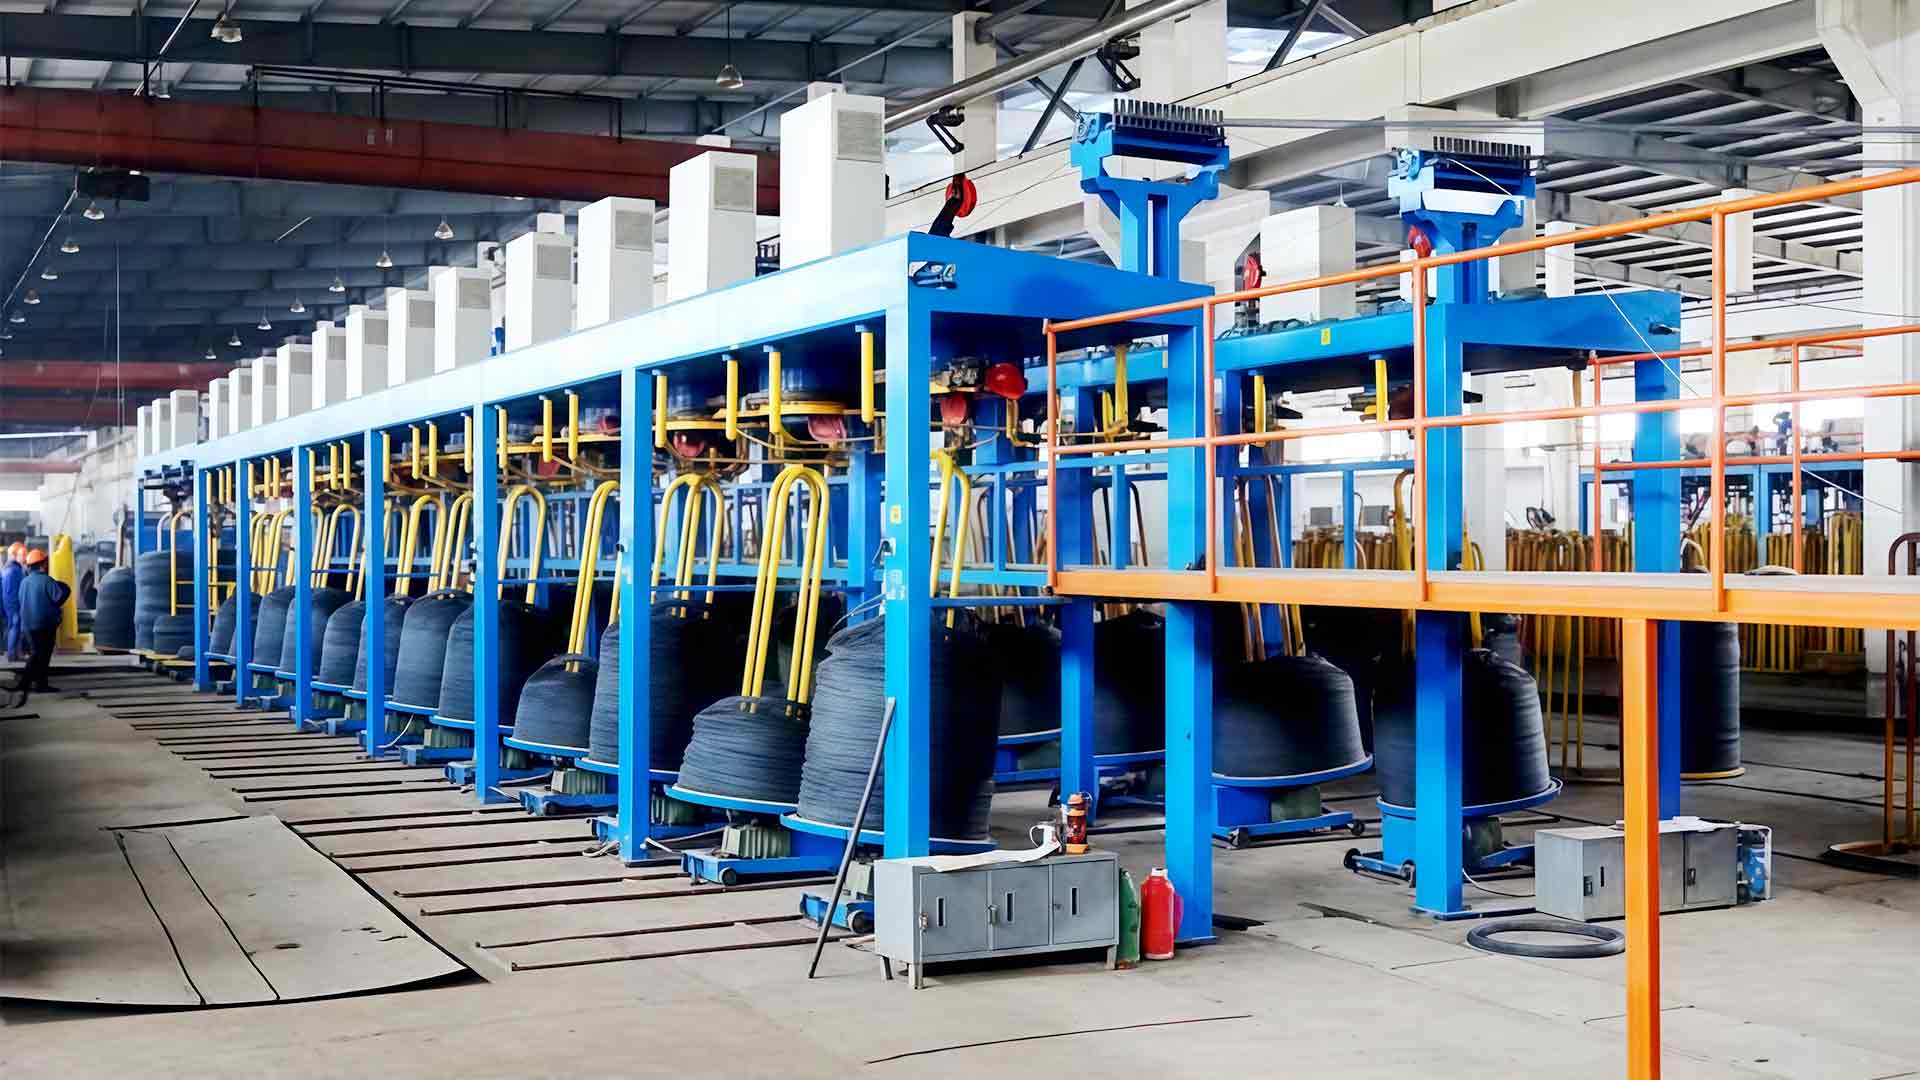
Alacsony szén-dioxid-kibocsátású acél víztartály huzalhúzó gép Költségérzékeny, alacsony széntartalmú acélhuzalhoz, amelyet szegekhez és kötéshez használnak, ez a gép stabilan tartja a hőmérsékletet, és kenést alkalmaz a szerszám kopásának csökkentése érdekében. Támogatja a sima húzást és a lágyított hajlékonyságot, lehetővé téve a gyorsabb alakítást megszakítások nélkül. Termék megtekintése → Az alumíniumborítású acél ugyanazt a logikát követi, egyetlen beállítással: az itatót az anyag hővezető képességéhez kell igazítani, amely alumínium és acél között különbözik. Az elv ugyanaz marad – állítsa vissza a rugalmasságot, tartsa tisztán a felületet, és hagyja, hogy a következő folyamat megszakítások nélkül fusson.
Amikor értékel egy gépet, induljon ki a saját gyártási adataiból: a bemeneti rúd átmérője, a végső huzalméret, az anyagminőség és a havi űrtartalom eléréséhez szükséges vezetéksebesség. Ezután tekintse a vonalat egyetlen rendszernek – matricák, hengerek, lágyító, hűtés és felszívás – az alkatrésznevek listája helyett.
Ha a szállító megengedi, futtasson mintát a saját botanyagával. Az a gép, amely a rudat névleges sebességgel, egyenletes nyúlással és tiszta felülettel kezeli, többet ér, mint bármely specifikációs lap. Ez az a gép, amely nap mint nap csendben fog termelni.